


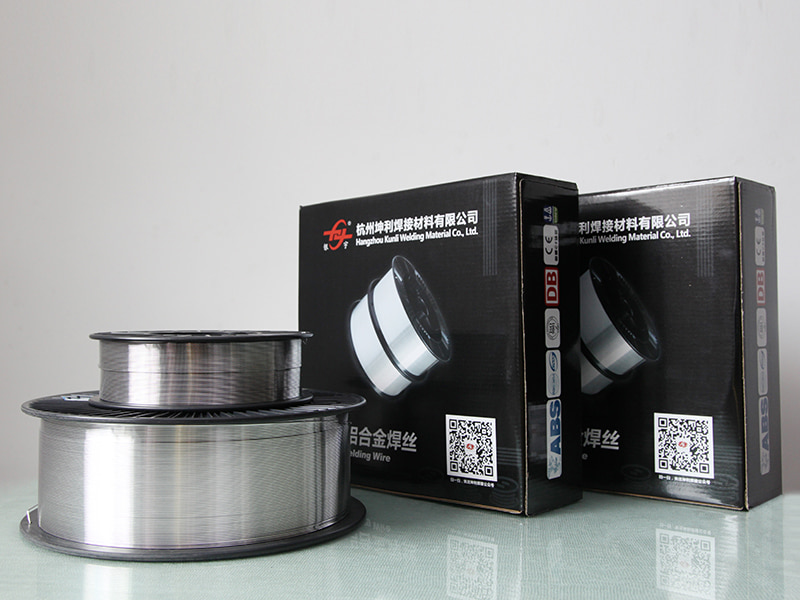
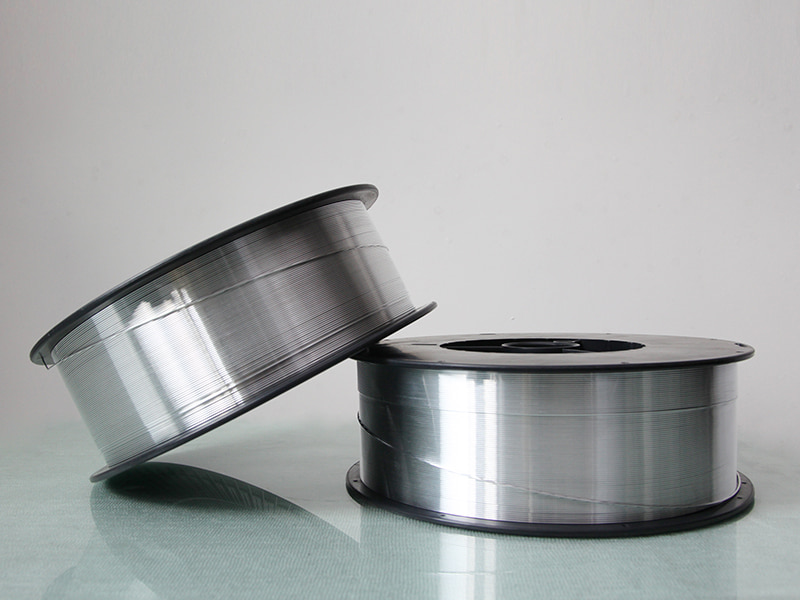
Aluminiowy drut spawalniczy
ER5754 Aluminiowy drut spawalniczy
5754 to około 3% spoiwa magnezowo-aluminiowego, które ma średnią wytrzymałość, lepszą odporność na korozję w wodzie morskiej, zalecane do spawania konstrukcji części serii 5000, serii 6000, takich jak 5083, 6061,6063, 5086 itp.;
E-mail: rich@chinayinyu.com
Skontaktuj się z nami
Opis produktu
Al-Mg3 Stop serii 5xxx
Specyfikacje techniczne i stiardy stosowania aluminiowego drutu spawalniczego ER5754
AWS A5.10 ER5754 · ISO 18273 AlMg3
⸺
The Drut spawalniczy do aluminium ER5754 jest spoiwem stopowym magnezu opracowanym specjalnie do Spawanie łukiem gazowym (GMAW) and Spawanie łukiem wolframowym w gazie (GTAW) ze stopów aluminiowo-magnezowych. Zawierający około 3% magnezu drut spawalniczy został zaprojektowany tak, aby odpowiadał właściwościom mechanicznym i odporności na korozję materiałów podstawowych 5754. Zapewnia wiązanie strukturalne charakteryzujące się wysoka wytrzymałość na rozciąganie i integralność powierzchni, szczególnie w środowiskach morskich i chemicznych, gdzie występuje odporność na korozja międzykrystaliczna a narażenie na słoną wodę jest krytyczne. Drut poddawany jest precyzyjnemu procesowi golenia w celu usunięcia tlenków powierzchniowych, zapewniając spójny łuk i zmniejszając ryzyko porowatości w jeziorku spawalniczym. Ten metal wypełniający jest głównym składnikiem przemysłowe zastosowania spawalnicze wymagających trwałości konstrukcyjnej bez dodatku krzemu.
Podstawowe zalety techniczne
01
Odporność na korozję
Specjalnie odporny na woda morska i atmosfera przemysłowa zapobiegając przedwczesnej degradacji stawów w trudnych warunkach.
02
Dopasowanie mechaniczne
Zapewnia bliskie dopasowanie do wytrzymałość na rozciąganie ze stopów aluminium serii 5xxx, zapewniających jednolitość strukturalną.
03
Czystość powierzchni
Technologia powierzchni mikrogolonych redukuje problemy z karmieniem i zapobiega zanieczyszczeniu spoin wodorem lub tlenkami.
04
Zgodność z utlenianiem anodowym
Widoczny szew spawalniczy dopasowanie kolorów możliwości podczas kolejnych procesów anodowania w porównaniu z drutami dodatkowymi na bazie krzemu.
Charakterystyka produktu
Skład chemiczny
Al (Rem), Mg (2,6-3,6%), Mn (0,5%), Cr (0,3%)
Zakres topnienia
Około. 580°C - 640°C
Gęstość
2,66 g/cm3
Zgodność ze standardami
AWS A5.10 ER5754, EN ISO 18273 AlMg3
Średnice drutu
0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm
Podstawowe scenariusze zastosowań
Ⅰ
Przemysł stoczniowy i inżynieria morska
Produkcja kadłubów, pokładów i zbiorników przy użyciu Stopy AlMg3 dla statków morskich.
Ⅱ
Przemysł motoryzacyjny
Spawanie wewnętrznych paneli nadwozia, wsporników konstrukcyjnych i zbiorniki ciśnieniowe gdzie wymagana jest umiarkowana siła.
Ⅲ
Zakłady Przeróbki Chemicznej
Budowa zbiorników magazynowych i systemów rurociągów dla żrące przechowywanie substancji chemicznych .
Ⅳ
Ogólne wytwarzanie
Produkcja elementów kolejowych, konstrukcji architektonicznych i meble spawane .
ER5754 Aluminiowy drut spawalniczy
Pochodzi z Chin,
Marketing dla świata.
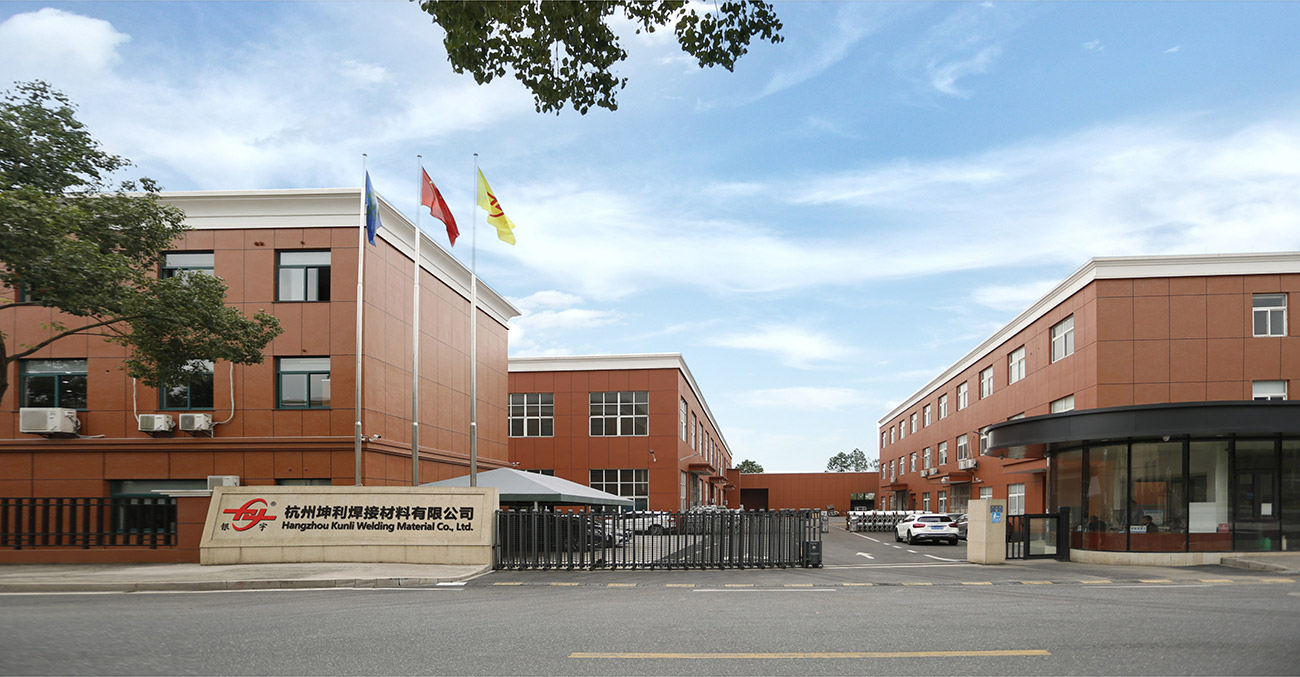
Hangzhou Kunli welding materials Co., Ltd. znajduje się w strefie przemysłowej miasta Puyang, dystryktu Xiaoshan, Hangzhou, prowincja Zhejiang. Jest to zaawansowana technologia i wysoka wydajność Chiny ER5754 Aluminiowy drut spawalniczy producent I Hurt ER5754 Aluminiowy drut spawalniczy dostawca. Firma ma ponad 20-letnie doświadczenie w produkcji drutów ze stopów aluminium, z międzynarodowym zaawansowanym sprzętem do spawania drutów ze stopów aluminium, kompletnym sprzętem do testowania, stabilnym procesem produkcji i ścisłym systemem kontroli jakości. Wysoka wydajność OEM/ODM ER5754 Aluminiowy drut spawalniczy produkowany przez firmę pomyślnie przeszedł szereg międzynarodowych autorytatywnych certyfikacji, takich jak DB, CE, ABS, DNV, CCS itp. Mamy ponad 200 MT mocy produkcyjnych miesięcznie, a 50% zostało wyeksportowane do ponad 30 krajów, takich jak USA, Meksyk, Azja Południowo-Wschodnia, Japonia, Korea, Australia, Nowa Zelandia itp.
-

30+
STOSOWANE W SEKTORZE TECHNOLOGII PRZEMYSŁU CIĘŻKIEGO
-

35
LATA DOŚWIADCZEŃ BADAWCZYCH I ROZWOJOWYCH
-

200+
WSPÓŁPRACUJĄCE WIELKOSKALOWE INSTYTUCJE B+R
-

20+
GLOBALNE KRAJE I REGIONY HANDLOWE
Pochodzący z Chin,
Marketing dla świata.
Ponad 90% naszych operatorów terenowych posiada wykształcenie zawodowe i techniczne oraz wieloletnie doświadczenie w obróbce i montażu urządzeń. To właśnie dzięki temu zjednoczonemu, oddanemu, pionierskiemu, wykwalifikowanemu i doświadczonemu zespołowi technologia i produkty firmy mogą być stale aktualizowane i ulepszane.


SKONTAKTUJ SIĘ
Wyślij nam wiadomość
Produkty powiązane
-
 Zobacz więcej
Drut spawalniczy ze stopu aluminium 5154
-
 Zobacz więcej
Drut spawalniczy do aluminium i krzemu ER4043
-
 Zobacz więcej
ER4047 Aluminiowy drut spawalniczy Mig
-
 Zobacz więcej
Drut ze stopu Al-Mg ER5154
-
 Zobacz więcej
ER5087 Drut spawalniczy magnezowo-aluminiowy
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5183
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5356
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5554
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5556
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER1100
-
 Zobacz więcej
ER5754 Aluminiowy drut spawalniczy
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER2319
::: Ostatnie wiadomości :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Job...
Aug 26, 2026
Spawanie aluminium z daleka wygląda prosto. Materiał jest lekki, łatwy w kształtowaniu i pojawia się w konstrukcjach, k...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wi...
Aug 24, 2026
Z daleka spawanie aluminium wygląda prosto — podaj drut, zajarz łuk, przesuwając się wzdłuż końcowych. Wejdź jednak na ...
-
How Do Aluminum Welding Wire Types Differ Across Fabrica...
Aug 19, 2026
Spawacz stojący na stole i wpatrujący się w trzy szpule drutu aluminiowego, które wyglądają prawie identycznie, dokładn...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help...
Aug 17, 2026
Spawacz odchodzący od gotowego złącza aluminiowego i odkrywający pory rozproszone na stopce lub włoskowate pęknięcie bi...
-
Aluminum Welding Wire Quality Control Process Explained:...
Aug 26, 2026
Kontrola jakości aluminiowego drutu spawalniczego: gdzie właściwie zaczyna się większość problemów spawalniczych ...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Pr...
Aug 18, 2026
Dwie szpule drutu spawalniczego mogą mieć to samo oznaczenie stopu, tę samą średnicę na etykiecie i tę samą klasyfik...
Rozszerzenie informacji branżowych
Więcej informacji o ER5754 Aluminiowy drut spawalniczy
Drut spawalniczy do aluminium ER5754
Jako lider Drut spawalniczy do aluminium ER5754 manufacturer i dostawca, Hangzhou Kunli Welding Materials Co., Ltd. produkuje ten metal wypełniający Al-Mg3 do wymagających zastosowań konstrukcyjnych. Dzięki ponad 20-letniemu doświadczeniu w produkcji drutu ze stopów aluminium dostarczamy drut ER5754 zgodny z normami AWS A5.10 i ISO 18273, poparty certyfikatami, w tym DB, CE, ABS, DNV i CCS. Nasze miesięczne zdolności produkcyjne przekraczają 200 ton metrycznych i eksportujemy do ponad 30 krajów, obsługując takie branże jak przemysł stoczniowy, motoryzacyjny i przetwórstwo chemiczne.
ER5754 zawiera około 3% magnezu, zapewniając średnią wytrzymałość i doskonałą odporność na korozję w wodzie morskiej. Został specjalnie zaprojektowany do spawania metodą GMAW i GTAW stopów aluminium serii 5xxx i 6xxx, w tym 5083, 5086, 6061 i 6063. Nasz precyzyjny proces golenia usuwa tlenki powierzchniowe, zapewniając stabilny łuk, zmniejszoną porowatość i płynne podawanie drutu – co ma kluczowe znaczenie dla operacji o wysokiej wydajności.
Asortyment produktów i konfiguracje
Dostarczamy ER5754 w różnych średnicach i opakowaniach, aby dopasować je do procesu spawania i skali produkcji. Nasze standardowe opcje obejmują:
| Rodzaj opakowania | Dostępne średnice (mm) | Typowa waga (kg) |
|---|---|---|
| Szpule MIG | 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 | 0,5, 2, 5, 6, 7, 9 |
| Pręty TIG | 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 | 5, 10 |
| Bębny | 0,8, 0,9, 1,0, 1,2, 1,6 | 40, 80 |
| Cewki | 2,4, 3,0, 3,2, 4,0 | 8-15 |
Do zautomatyzowanych linii spawalniczych zalecamy drut MIG o średnicy 1,2 mm lub 1,6 mm na szpulach 5 kg lub 7 kg, aby zapewnić optymalną stabilność podawania. Pręty TIG są przycinane do standardowych długości i prostowane w celu zapewnienia precyzyjnej kontroli ręcznej.
Zastosowania i dopasowanie materiału
ER5754 został zaprojektowany z myślą o środowiskach, w których odporność na korozję i wytrzymałość spoiny nie podlegają negocjacjom. Typowe zastosowania obejmują:
- Przemysł stoczniowy i inżynieria morska: Kadłuby, pokłady i zbiorniki wykonane ze stopów AlMg3 wystawionych na działanie słonej wody.
- Przemysł motoryzacyjny: Panele nadwozia, podpory konstrukcyjne i zbiorniki ciśnieniowe wymagające umiarkowanej wytrzymałości i zmniejszenia masy.
- Zakłady Przeróbki Chemicznej: Zbiorniki magazynowe i rurociągi na żrące chemikalia, gdzie odporność na korozję międzykrystaliczną ma kluczowe znaczenie.
- Ogólna produkcja: Elementy kolejowe, konstrukcje architektoniczne i meble spawane.
Zgodność drutu z utlenianiem anodowym sprawia, że idealnie nadaje się do anodowania po spawaniu, ponieważ kolor spoiny pasuje do materiału podstawowego, co stanowi przewagę nad wypełniaczami na bazie krzemu, takimi jak ER4043.
Krytyczne specyfikacje i kontrola jakości
Nasz drut ER5754 jest produkowany przy ścisłej kontroli składu chemicznego i weryfikacji właściwości mechanicznych. Kluczowe specyfikacje obejmują:
- Skład chemiczny: Mg 2,6-3,6%, Mn ≤0,5%, Cr ≤0,3%, Si ≤0,4%, Fe ≤0,4%, Cu ≤0,1%, Zn ≤0,2%, Ti ≤0,15%, Be ≤0,0003%, pozostałe każdy ≤0,05%, łącznie ≤0,15%, reszta Al.
- Zakres topnienia: Około 580°C - 640°C (1055°F - 1195°F).
- Gęstość: 2,66 g/cm3.
- Typowe właściwości mechaniczne złącza spawanego: Wytrzymałość na rozciąganie (Rm) ≥200 MPa, granica plastyczności (Rp0,2) ≥80 MPa, wydłużenie (A) ≥20%.
Dysponujemy kompleksowym laboratorium badawczym wyposażonym w optyczny spektrograf emisyjny SHIMADZU PDA 5500, mikroskop metalograficzny LEICA DM2550, tester naprężenia i system robota spawalniczego OTC A-V6. Każda partia produkcyjna jest testowana pod kątem składu chemicznego, właściwości mechanicznych i wydajności spawania, aby zapewnić zgodność z AWS A5.10 i ISO 18273.
Parametry spawania i najlepsze praktyki
Aby osiągnąć optymalne wyniki z ER5754, postępuj zgodnie z poniższymi wytycznymi:
| Parametr | Zalecane ustawienie |
|---|---|
| Gaz osłonowy | Argon o wysokiej czystości (99,99%) lub mieszaniny argonu i helu |
| Czyszczenie wstępne | Mechaniczne lub chemiczne usuwanie warstw tlenków i tłuszczu |
| Temperatura międzyściegowa | Poniżej 100°C, aby zapobiec wytrącaniu się magnezu |
| Prędkość podawania drutu | Aby uniknąć deformacji, należy używać rolek napędowych z rowkiem w kształcie litery U |
W przypadku spawania MIG profili o grubości 3–8 mm typowe parametry obejmują napięcie 19–23 V, prędkość podawania drutu 6–8 m/min i natężenie przepływu gazu 20–25 CFH. Dostosuj w oparciu o konfigurację złącza i grubość materiału podstawowego.
Przechowywanie i obsługa
ER5754 jest wrażliwy na wilgoć. Przechowywać w suchym środowisku o wilgotności względnej poniżej 60%. Do momentu użycia przewód należy przechowywać w oryginalnym, odpornym na wilgoć opakowaniu. W przypadku wystawienia na działanie powietrza przez dłuższy czas, przechowywać w ogrzewanej szafce w temperaturze 10-15°C powyżej temperatury otoczenia, aby zapobiec kondensacji. Właściwe przechowywanie zapobiega porowatości i utrzymuje stabilność łuku.
Informacje, których używamy do konfiguracji Twojego rozwiązania
Aby przygotować precyzyjną wycenę i konfigurację potrzebujemy następujących szczegółów projektu:
- Stop i grubość materiału podstawowego
- Proces spawania (MIG, TIG lub zautomatyzowany)
- Wymagana średnica drutu i rodzaj opakowania
- Wielkość produkcji i miesięczne zużycie
- Środowisko aplikacji (np. morskie, chemiczne, motoryzacyjne)
- Wymagane są wszelkie określone standardy lub certyfikaty
Nasz zespół inżynierów zaleci optymalny gatunek drutu, jego średnicę i opakowanie, aby odpowiadał Twojemu sprzętowi spawalniczemu i celom produkcyjnym. Zapewniamy również wsparcie techniczne w zakresie optymalizacji parametrów i rozwiązywania problemów.
Powiązane produkty
Zapoznaj się z naszymi innymi opcjami drutu do spawania aluminium, aby znaleźć najlepiej pasujący do Twojego zastosowania:
- Aluminiowy drut spawalniczy ER5356 – Wyższa wytrzymałość stopów serii 5xxx
- Aluminiowy drut spawalniczy ER5183 – Zwiększona wytrzymałość w zastosowaniach kriogenicznych
- ER4043 Drut spawalniczy do krzemowo-aluminiowego – Do serii 6xxx i odlewów
Często zadawane pytania
Jaka jest różnica między ER5754 i ER5356?
ER5754 ma niższą zawartość magnezu (2,6-3,6%) w porównaniu do ER5356 (4,5-5,5%), co skutkuje nieco niższą wytrzymałością, ale lepszą ciągliwością i odpornością na korozję w wodzie morskiej. ER5754 jest często preferowany w zastosowaniach morskich i chemicznych, gdzie problemem jest pękanie korozyjne naprężeniowe.
Czy ER5754 można używać do spawania aluminium 6061?
Tak, ER5754 jest zalecany do spawania stopów 6061 i innych stopów serii 6xxx, zwłaszcza gdy wymagane jest anodowanie po spawaniu. Zapewnia dobre dopasowanie kolorów i odporność na korozję, chociaż w przypadku wyższych wymagań wytrzymałościowych można rozważyć ER5356 lub ER5183.
Jakie certyfikaty posiada Twój przewód ER5754?
Nasz drut ER5754 posiada certyfikaty zgodności ze standardami DB, CE, ABS, DNV i CCS. Przestrzegamy również norm ISO 9001, ISO 14000 i ISO 18001 w zakresie zarządzania jakością i środowiskiem.
Czy oferujecie niestandardowe opakowania lub etykiety?
Tak, możemy dostosować opakowanie, rozmiary szpul i etykietowanie zgodnie z Twoimi specyfikacjami. W przypadku projektów OEM/ODM możemy również wyprodukować drut z Twoją marką.
Jaki jest typowy czas realizacji zamówień ER5754?
Czas realizacji zależy od ilości zamówienia i opakowania. W przypadku standardowych szpul wysyłamy zazwyczaj w ciągu 2-3 tygodni od złożenia depozytu. W przypadku dużych zamówień lub niestandardowych konfiguracji prosimy o kontakt w celu ustalenia konkretnego harmonogramu.

SZYBKIE LINKI
PRODUKT
SKONTAKTUJ SIĘ Z NAMI
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Chiny 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
