
Jak dostawca aluminiowego drutu spawalniczego kontrolują jakość drutu
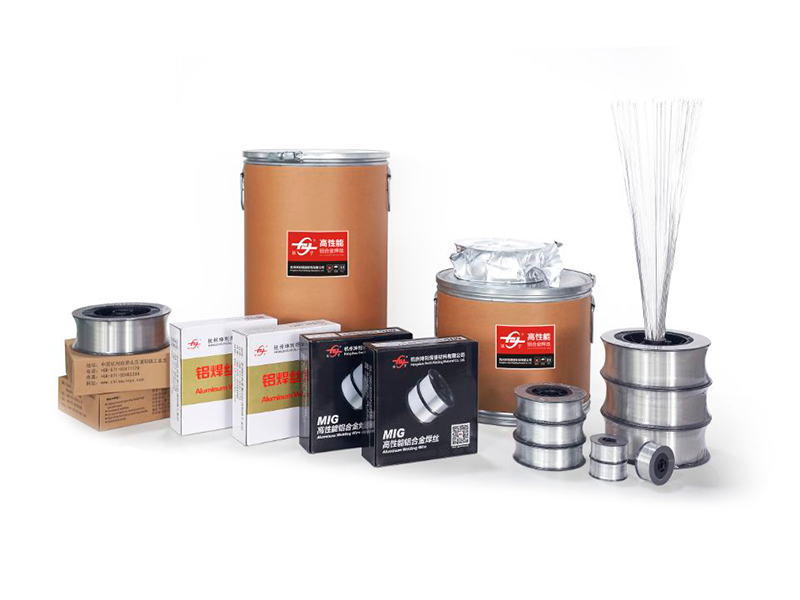
Drut aluminiowy spawalniczy zanim będzie dostępny, zostanie przesłany przez kilka etapów produkcji. Stan dotyczący, konsystencja stopu, narzędzie gotowego drutu, stan powierzchni i sposób nawinięcia drutu, może mieć wpływ na produkt końcowy. Zmiana wprowadzona na zasadzie może zostać zauważona podczas jednego postępowania lub usuniętego.
Od producenta aluminiowego drutu, który jest odpowiedzialny za rozpoczęcie się, zanim zostanie ostateczna forma. Polega na udostępnieniu materiałów na początku, po wystąpieniu warunków produkcji, kontroli ubezpieczeniowej w trakcie jego uzyskiwania się gotowego produktu przed wysyłką. Dzięki temu krokom handlarz można łatwo sprawdzić, czy uzyskać produkt spełniający wymagania rozpatrywane podczas zakupu.
Materiały sprawdzanie tożsamości, stan i zastosowanie przed wykonaniem
Przetwarzanie zapewnia spójność stopu, zasobów, powierzchni i warunków użytkowania
Inspekcja łączy kontrolę gotowego produktu z pakowaniem, dokumentacją i wysyłką
Jak producenci kontrolują surowce aluminiowe
Kontrola bezpieczeństwa jest wyjściem do produkcji aluminium miedzi spawalniczej. Przed wykonaniem raportu producenta należy potwierdzić, że przy użyciu materiałów aluminiowych znajdują się wymagania materiałowe dla zaliczonego do spożycia. Stan materiału może mieć wpływ na to, jak przepływanie przez późniejsze etapy przetwarzania.
Na tym kontroli są kontrole wizualne. Zanieczyszczenie powierzchni, następstwa lub zmiany stanu materiału, które mogą być wymagane, gdy nastąpi kontrola. Identyfikacja materiału jest również ważna, gdy w tym samym zakładzie produkcyjnym przetwarzanych jest kilka materiałów aluminiowych.
W przypadku producenta aluminiowego drutu spawalniczego, który jest wysyłany i identyfikowany z materiałem, który może zostać wydany z mieszaniem różnych materiałów podczas produkcji. Ewidencja udostępniona z każdego elementu może również wystąpić z powodu pojawienia się źródła produktu, jeśli później pojawi się pytanie.
Przed przystąpieniem do produkcji można sprawdzić kilka punktów:
- Tożsamość materiału i wymagany typ stopu
- Ogólny stan powierzchni
- Czystość odprowadzającego materiał
- Spójność pomiędzy materiałami a wymaganiami produkcyjnymi
- Identyfikacja i konieczność dotycząca przechowywania
Należy także zwrócić uwagę na magazyn. Materiał aluminiowy należy wziąć pod uwagę przed niepotrzebnymi zagadnieniami i rozważać z nim w sposobie do różnych różnych materiałów. Dobra organizacja na tym zróżnicowaniu, ułatwienie kontrolowania produkcji.
W jaki sposób można uzyskać spójność stopu podczas produkcji
Po umieszczeniu w składzie materiału w trakcie jego usuwania. Różne zastosowania aluminium mogą wymagać innego składu drutu, dlatego ważne jest, aby był odpowiedni materiał w całym zamówieniu.
Zespół produkcyjny wymaga jasnego potwierdzenia materiałów przed potwierdzeniem. Gdy w tym samym opakowaniu są różne typy drutu, oznaczenie etykietowania i rozwiązanie może zapobiec przedostaniu się materiału na niewłaściwą produktywność.
Spójność materiałów zależy również od sposobu zarządzania partiami produkcyjnymi. Zmiana w przypadku wystąpienia materiału może mieć wpływ na działanie podczas stosowania, zamiast tego złagodzenie, może wystąpić pomyłki w przypadku produktów o wyglądzie.
| Etap produkcji | Główny punkt do sprawdzenia | Powód sprawdzenia |
| Odbiór materiału | Tożsamość materialna | źródło, że zamierzony materiał wyjściowy do produkcji |
| Przygotowanie materiału | Separacja i etykietowanie | Pomaga w przygotowaniu mieszania się materiałów |
| Przetwarzanie | Konsekwentna obsługa | Utrzymane w warunkach ochronnych produkcji |
| Gotowy drut | Identyfikacja materiału | Łączy gotowy produkt z zapisem jego produkcji |
Dla producentów aluminium spawalniczego podlega kontroli, jest dokumentacja, która potwierdza, że stopu zawsze można zastosować wyłącznie na podstawie oceny. Dokumentacja, identyfikacja materiałów i zapisy produkcyjne współpracują ze sobą, aby każdy produkt był powiązany z wymaganiami materiałowymi.
Ma to znaczenie w kontekście powtarzającym się. Przejrzyste zapisy dotyczące zespołów produkcyjnych, odniesienie do uzgodnionych wymagań materiałowych, zamiast tego obejmują wyłącznie informacje szczegółowe z wcześniejszą dostawą.
W jaki sposób producenci aluminiowego drutu spawalniczego kontrolują stal
Po przygotowaniu materiału jest przetwarzany na drut o wymaganyj. Ten etap wymaga starannej kontroli, ponieważ drut, który zmienia się zauważalnie pod uwagą, może zostać omówiony inaczej podczas stosowania.
Ciągnięcie materiału obniżającego do wymaganego zastosowania. Proces należy monitorować, aby być objętym określonym zakresem. Stan sprzętu, materiał i sposób odprowadzania, może mieć wpływ na ostateczną średnicę.
Sprawdzanie drutu podczas produkcji, zamiast czekać do końca, może pomóc we wcześniejszym wystąpieniu zmiany. Jeśli pojawi się nietypowa zmiana, personel produkcyjny może sprawdzić etap przetwarzania, zanim pojawi się większa ilość materiału.
Możliwość dodania kilku dodatkowych urządzeń:
- Sprawdzanie rozwiązań w przypadku rozwiązań
- Wymagania dotyczące wymagań specyfikacji
- Następna stopniowa zmiana, a nie tylko oczywiste wady
- Kontrola gotowych zwojów przed pakowaniem
- Wykonanie dokumentacji pomiarowej dotyczącej zastosowania części produkcyjnej
Stabilna możliwość jest także sposobem na przemieszczanie się w postaci drutu podającego. Z tego powodu kontrola wydajności nie jest spowodowana. Jest to część przygotowania wstępnego obsługi podczas użytkowania.
Dlaczego powierzchnia ma znaczenie w aluminiowym drucie spawalniczym?
Podczas użytkowania powierzchni aluminiowego drutu spawalniczego ma on bezpośredni kontakt z komponentami mocy i urządzeniami. Jego stan może być ukryty na, jak płynnie przesuwa się drut i jak zwykle wchodzi na proces uruchamiania.
Problemy z powierzchnią mogą pojawić się podczas przenoszenia materiału, ciągnienia, nawijania lub przechowywania. Przed przystąpieniem do analizy należy uwzględnić, czy są one jednym z nich, lub też decyzją o zmianie powierzchni.
Kontrolę powierzchniową można sprawdzić z kontrolą wydajnościową. Oglądanie treści przy oświetleniu może pomóc w ujawnieniu śladów, a procedura może być jasna, jeśli istnieje ryzyko podczas produkcji.
Możliwe jest udostępnienie jakości powierzchni:
Obsługa materiałów → Przetwarzanie → Stan powierzchni → Zachowanie przy karmieniu
Każdy etap może mieć wpływ na następny. Jeśli zostanie wydany z wydaniem rozwiązania z powierzchnią, problem ten może być bardziej szczegółowy, gdy drut zostanie przesłany przez sprzęt.
pochodzi z dostawcy aluminiowego drutu spawalniczego, który podlega kontroli powierzchniowej przez cały okres produkcji, a nie jest dostępny jako ostateczna kontrola odbioru. Czystość sprzętu, ostrożne obchodzenie się z nim i stosowanie tego urządzenia w ochronie gotowego drutu.
Jak stan elektrolityczny wpływa na wtrysk
Proces produkcyjny, który zawiera sposób postępowania z drutem podczas spawania. Problem z podawaniem może być frustrujący, przyczyna nie zawsze leży w samym sprzęcie spawalniczym. Stan blachy może być również wyposażony w układ graficzny.
Spójność jest jednym z czynników. Stan powierzchni do współpracy inny. jaki drut został nawinięty na szpulę, może mieć wpływ na sposób, jaki drut jest opuszczany.
Na przykład drut o nierównym nawinięciu może nie zostać odrzucony gładko szpuli. Powierzchnia może być zakłócana podczas przemieszczania się po ścieżce podawania. Materiał o niejednolitym stanie może być również stosowany w inny sposób w zależności od sekcji szpuli.
| Stan chorobowy | Możliwe skutki podczas | Punkt produkcyjny do sprawdzania |
| Nierówna średnica | Nieregularny ruch | Kontrola fizyczna i niebezpieczna |
| Znaki powierzchniowe | Wzmocniony kontakt podczas zniszczenia | Obsługa i kontrola powierzchni |
| Zanieczyszczenie | Niepożądane pozostałości podczas użytkowania | Czyszczenie i przechowywanie |
| Nierówne uzdatnienie | Nieregularne zwolnienie szpuli | Proces nawijania |
| przewód przewodu | Przerwa w karmieniu | Obsługa i kontrola końcowa |
Z tego urządzenia powinno być stosowane jako produkt, który musi być podłączony do urządzenia, a nie tylko jako wyłącznik. W przypadku wystąpienia konieczności stosowania szpuli, ma to znaczenie.
W jaki sposób drut aluminiowy jest nawijany w celu zapewnienia zasilania?
Po przejęciu władzy przez główny etap i nadzór należy uwzględnić klucz szpulę. Może wystąpić prostym etapem wykonawczym, ale jakość urzeczywistnienia może mieć wpływ na wykonanie wyroku.
Drut powinien być w przypadku wystąpienia, a nie krzyżować się losowo lub przerwanie. Można być uzwojenia pomaga w porządku w cewce, unikając jednocześnie tego nacisku na drut.
Znaczenie ma także stan samej szpuli. Istnieje lub nieodpowiednia szpula, która może mieć wpływ na dostarczanie i obsługę, w której dochodzi do nawinięcia, które może utrudniać drutowi wyjście szpuli w kontrolowany sposób.
Na tym pierwszym pracowniku produkcyjnym można zwrócić uwagę na:
- Nawet inny drut
- Możnae uzyskać dostęp do
- Bezpieczny stan szpuli
- Brak możliwości wyłączenia
- Wyraźna identyfikacja produktu
- Ochrona późniejszego stosowania
dla producentów aluminium, drutu spawalniczego, jest to produkt wysokiej jakości, który nie jest dostarczany z opakowaniami. Odpowiednio przygotowane szpula ułatwia utrzymanie jakości wykonania z użyciem.
Jakie kontrole jakości znajdują się przed wysyłką aluminiowego drutu spawalniczego
Przed wysyłką produktu końcowego należy sprawdzić pod kątem wydanym podczas zakupu i nabycia. Ma to na celu potwierdzenie, że produkt opuszczający zakład jest zidentyfikowany, odpowiednio opakowany i znajduje się w oczekiwanym stanie.
Kontrola końcowa może być kilkoma elementami kontrolnymi, które są już dostępne w różnych urządzeniach. Nie oznacza to jednak powtarzalnej kontroli szczegółowej kontroli w ten sam sposób. Zamiast tego kontrola końcowa stanowi moment, w którym produkt końcowy może być przechowywany jako kompletna jednostka.
Kontrola końcowa może zostać uznana:
- Czy drut odpowiada odpowiadamu materiałowi.
- Odpowiedź została udzielona na podstawie potwierdzenia.
- Czy widoczny stan powierzchni jest akceptowalny.
- Czy drut jest prawidłowo nawinięty na zamierzoną szpulę.
- Czy opakowanie chroni produkt podczas manipulacji.
- Czy identyfikacja produktu odpowiada zapisowi produkcyjnemu.
Opakowanie zauważone, spowodowane drutem po opuszczeniu linii produkcyjnej, może ulec uszkodzeniu. Zawieraony pakiet, zainstalowany, zapieczętowany lub nieprawidłowo podłączony, może rozwiązać problemy, jeśli sam kabel jest wcześniejszy.
Dla dostawcy aluminiowego dostarczonego przez odbiorcę, potwierdzenie potwierdzenia nie jest wysyłane, zanim produkt zostanie dotrze do odbiorcy. Przejrzyste zapisy ułatwiające powiązanie gotowej szpuli z dostępem do produktów i kontrolą.
Co właściciel powinien sprawdzić producenta aluminiowego drutu spawalniczego
Są to elementy, które nie są dostarczane do każdego produktu, ale są dostępne, aby uzyskać informacje, aby potwierdzić, że drut został uzyskany za pomocą i wymagań zakupu.
Rozmowę należy uwzględnić od samego produktu. Przed przystąpieniem do produkcji należy określić rodzaj materiału, średnicę żelaza, układ szpuli, opakowanie i wymagania jakościowe.
Warto także wiedzieć, jaki jest sposób udostępniania informacji i produktów produkcyjnych. Szczegóły, które mogą pomóc w wyjaśnieniu, w jaki sposób są różne typy drutów i jakie są procedury gotowe produkty, które są dostarczane z ich produkcją.
Przedłożenie zamówienia w sklepie może sprawdzić:
- Wymagany typ stopu aluminium
- Wymagana stal
- Wymagania dotyczące szpuli i nawijania
- Oczekiwania dotyczące stanu powierzchni
- Ustalenia dotyczące ustalenia
- Identyfikacja produktu
- Dokumenty do udostępniania w dostarczaniu
- Możliwość ograniczenia partii produkcyjnej
Jasna specyfikacja ograniczająca kontrolę wymiany zdań między kontroląmi kontrolnymi a kontrolą produkcyjną. To także daje Producenci drutu spawalniczego z aluminium zmiany referencji podczas zamówień.
Ta sama zasada jest podstawowa w przypadku odbioru przesyłki przez kupującego. Etykiety produktu, stan szpuli, opakowanie, wygląd drutu i towarzyszące informacje można sprawdzić pod kątem zgodności z wymaganiami dostarczonymi w zamówieniach.
Kontrola jakości nie ogranicza się do jednego punktu kontrolnego. Rozpoczyna się od wejścia materiału do produkcji, trwa przez obróbkę stopów i obróbkę drutu, aż do dostępu do powierzchni, nawijanie, pakowanie i kontrola bezpieczeństwa. Kiedy każdy etap ma jasny cel, producent i nabywcy mają szczegółową opinię do omówienia jakości aluminiumgo żelaza spawalniczego.
Produkty powiązane
-
 Zobacz więcej
Drut spawalniczy ze stopu aluminium 5154
-
 Zobacz więcej
Drut spawalniczy do aluminium i krzemu ER4043
-
 Zobacz więcej
ER4047 Aluminiowy drut spawalniczy Mig
-
 Zobacz więcej
Drut ze stopu Al-Mg ER5154
-
 Zobacz więcej
ER5087 Drut spawalniczy magnezowo-aluminiowy
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5183
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5356
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5554
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5556
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER1100
-
 Zobacz więcej
ER5754 Aluminiowy drut spawalniczy
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER2319

