
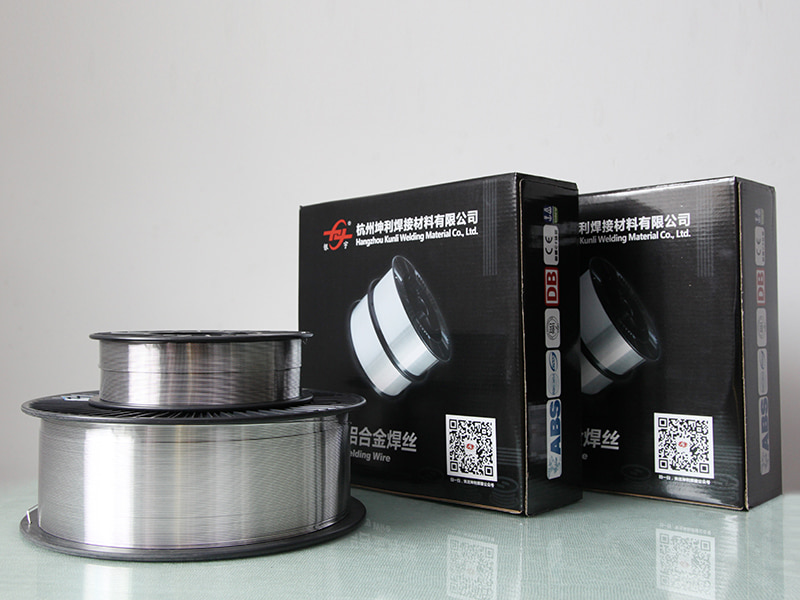
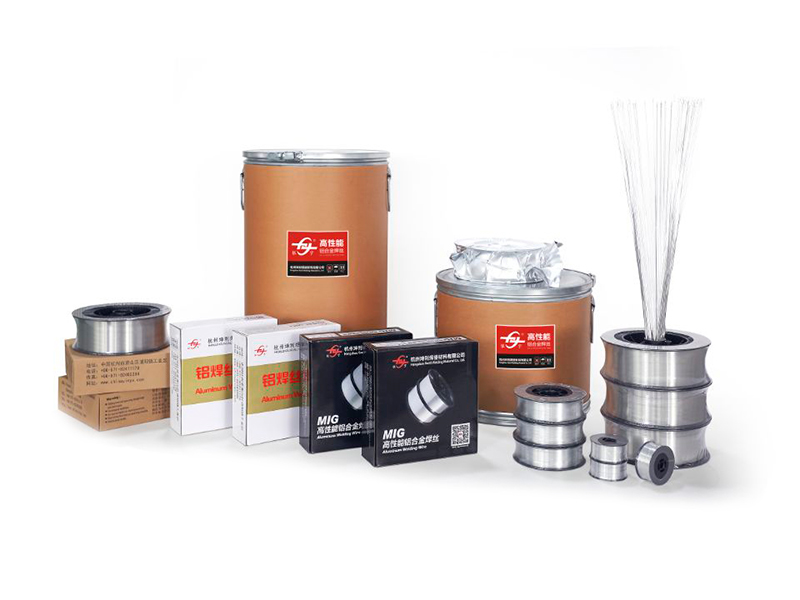
Aluminiowy drut spawalniczy
Drut spawalniczy aluminiowy ER5556
W porównaniu z 5356, 5556 ma więcej magnezu i manganu, który ma wyższą wytrzymałość, lepszą wytrzymałość na rozciąganie, wyższą odporność na korozję i lepsze właściwości spawalnicze, zalecany do spawania stopów serii 5000, serii 6000, 7000 serie, takie jak 5050, 5052, 5083, 5456, 6005A, 6061,6063,6082,7005 itp.
E-mail: rich@chinayinyu.com
Skontaktuj się z nami
Opis produktu
Al-Mg5Mn0,8
Aluminiowy drut spawalniczy
Seria 5xxx · Stop konstrukcyjny o wysokiej wytrzymałości
AWS-a5.10
ISO18273
ABS
4,5-5,5% Magnez
0,5-1,0% Mangan
340 MPa Wytrzymałość na rozciąganie
16-20% Wydłużenie
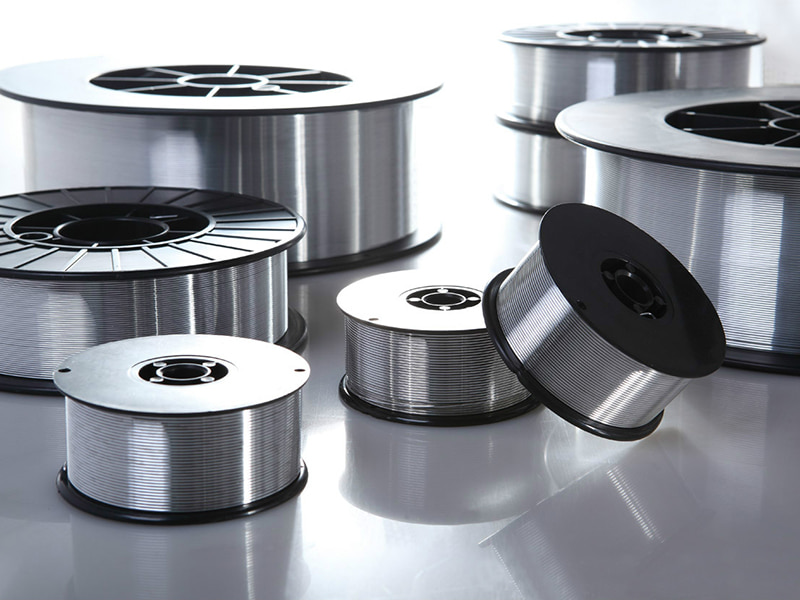
Przegląd produktu
ER5556 to spoiwo stopowe magnezowo-manganowe zawierające 4,5-5,5% magnezu i 0,5-1,0% manganu. Skład ten zapewnia wyższą wytrzymałość niż ER5356 przy jednoczesnym zachowaniu doskonałej odkształcalności i odporności na korozję. Dodatek manganu poprawia strukturę ziaren i poprawia wytrzymałość metalu spoiny. Drut jest produkowany z ogolonym wykończeniem powierzchni, aby wyeliminować tlenki i pozostałości smarów. ER5556 został opracowany specjalnie do spawania stopów aluminium serii 5xxx, gdzie wymagane są wyższe właściwości mechaniczne, szczególnie do zastosowań konstrukcyjnych w przemyśle morskim, transportowym i zbiorników ciśnieniowych.
Podstawowe zalety
1
Wysoka wytrzymałość
Mangan addition provides solid solution strengthening, achieving as-welded tensile strength of 340-370 MPa without post-weld heat treatment.
2
Uszlachetnianie ziarna
Kontrolowana zawartość manganu sprzyja drobnorównoosiowej strukturze ziaren w stopiwie, poprawiając odporność zmęczeniową i zmniejszając pękanie podczas krzepnięcia.
3
Odporność na korozję
Magnez-manganese combination provides passive oxide stability in seawater and industrial chemical environments, matching 5xxx series base alloys.
4
Jakość spoiny
Wygolone wykończenie powierzchni o zawartości wodoru poniżej 0,12 ml/100 g pozwala uzyskać spoiny o jakości radiograficznej i minimalnej porowatości.
Specyfikacje produktu
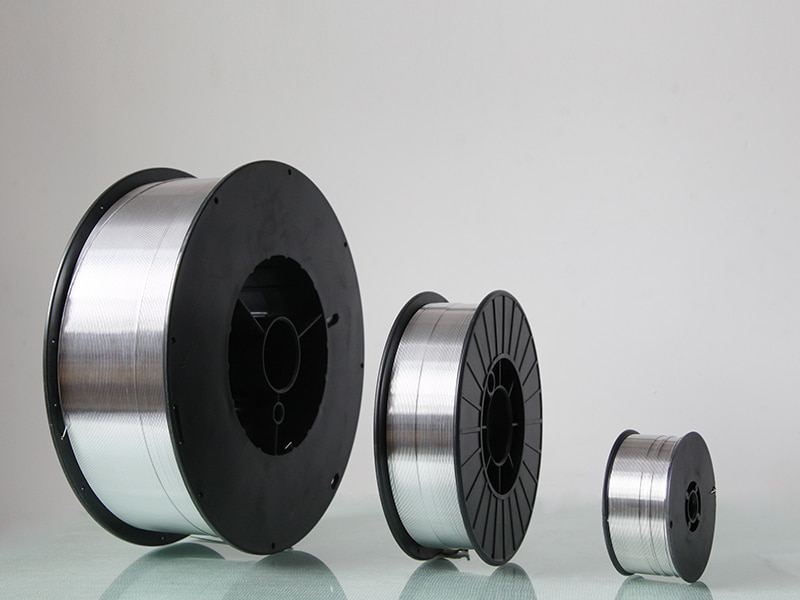
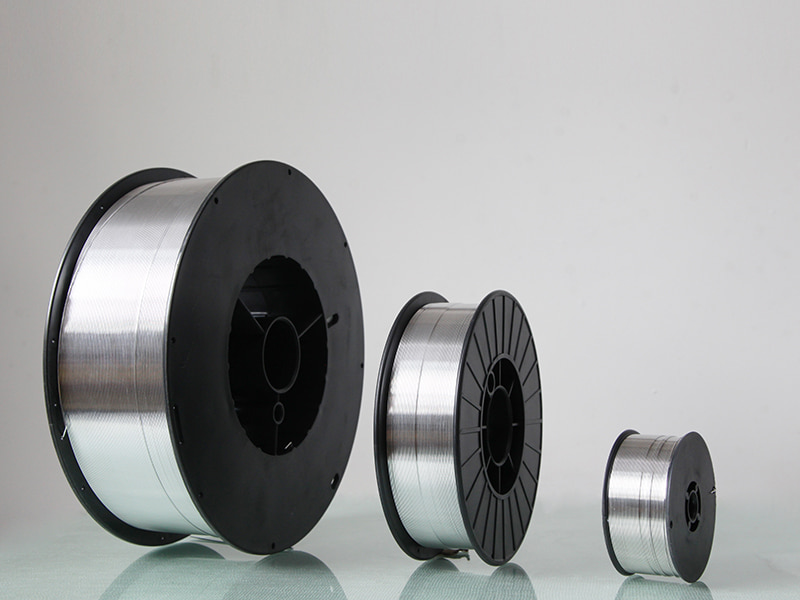
Średnice drutu 0,8 mm / 1,0 mm / 1,2 mm / 1,6 mm / 2,4 mm
Opakowanie D200 (2kg) · D300 (7kg) · K355 (50kg) · Bęben zgarniający (180kg)
Stan powierzchni Wykończenie golone · Odtłuszczone chemicznie · Głębokość utlenienia poniżej 30Å
Gaz osłonowy 100% Argon (99,996%) · Ar-He 75/25 do sekcji ciężkich
Zakres topnienia 570°C - 635°C (1060°F - 1175°F)
Gęstość 2,66 g/cm3
Limity składu chemicznego
Magnez (Mg) 4,5 - 5,5%
Mangan (Mn) 0,5 - 1,0%
Chrom (Cr) 0,05 - 0,20%
Tytan (Ti) 0,05 - 0,15%
Żelazo (Fe) Maks. 0,40%
Aluminium (Al) Równowaga
Razem pozostałe pierwiastki poniżej 0,15%
Scenariusze zastosowań
Konstrukcje morskie Kadłuby statków, platformy offshore, wyposażenie pokładowe, piony morskie
Zbiorniki ciśnieniowe Zbiorniki spawane, pojemniki na chemikalia, zbiorniki kriogeniczne
Transport Wagony kolejowe, przyczepy ciężarowe, nadwozia wywrotki, cysterny paliwowe
Wykonanie konstrukcyjne Wysięgniki dźwigów, mosty, rusztowania, aluminiowe elementy konstrukcyjne
Parametry spawania
Napięcie: 21-25 V
Prąd: 130-190 A
Prędkość podawania drutu: 4,5-7,5 m/min
Przepływ argonu: 18-24 l/min
Występ: 12-18 mm
Temperatura międzyściegowa: poniżej 120°C
Często zadawane pytania
Jakie materiały podstawowe można spawać ER5556?
ER5556 jest przeznaczony do spawania stopów aluminium serii 5xxx, w tym 5052, 5056, 5083, 5086, 5183 i 5556. Zapewnia odpowiednie właściwości mechaniczne i odporność na korozję dla tych stopów.
Czy ER5556 wymaga obróbki cieplnej po spawaniu?
Nie, ER5556 osiąga pełne właściwości mechaniczne w stanie po spawaniu, bez obróbki cieplnej po spawaniu. Dodatek manganu zapewnia wzmocnienie roztworem stałym bezpośrednio po spawaniu.
Jakiego gazu osłonowego należy używać z ER5556?
Zalecany jest 100% argon (czystość 99,996%). W przypadku przekrojów o grubości powyżej 12 mm mieszanka Argon-Hel 75/25 może poprawić penetrację i działanie zwilżające.
Co powoduje porowatość podczas spawania ER5556?
Porowatość jest zwykle spowodowana wilgocią na powierzchni drutu, zanieczyszczonym materiałem podstawowym lub niewystarczającą osłoną gazu osłonowego. Zapewnij wilgotność poniżej 55%, dokładnie wyczyść metal nieszlachetny i sprawdź natężenie przepływu gazu.
Wymagania dotyczące przechowywania
Przechowywać szpule w oryginalnym, zamkniętym próżniowo opakowaniu w temperaturze 10-35°C i wilgotności względnej poniżej 55%. Otwarte szpule należy zużyć w ciągu 96 godzin. W celu dłuższego przechowywania umieścić w ogrzewanej szafce w temperaturze 35-45°C. Unikaj narażenia na mgłę olejową, pył szlifierski lub opary substancji chemicznych.
Środki ostrożności podczas postępowania
Podczas obsługi drutu należy używać czystych, bezpudrowych rękawic. Unikaj kontaktu z olejem, smarem lub mgłą płynu chłodzącego. Nie przechowywać w pobliżu obszarów obróbki stali węglowej. Po każdym użyciu nałóż osłonę ochronną na szpulę. Wymieniaj wkładkę teflonową co 150 kg zużycia drutu.
Drut spawalniczy aluminiowy ER5556
Pochodzi z Chin,
Marketing dla świata.
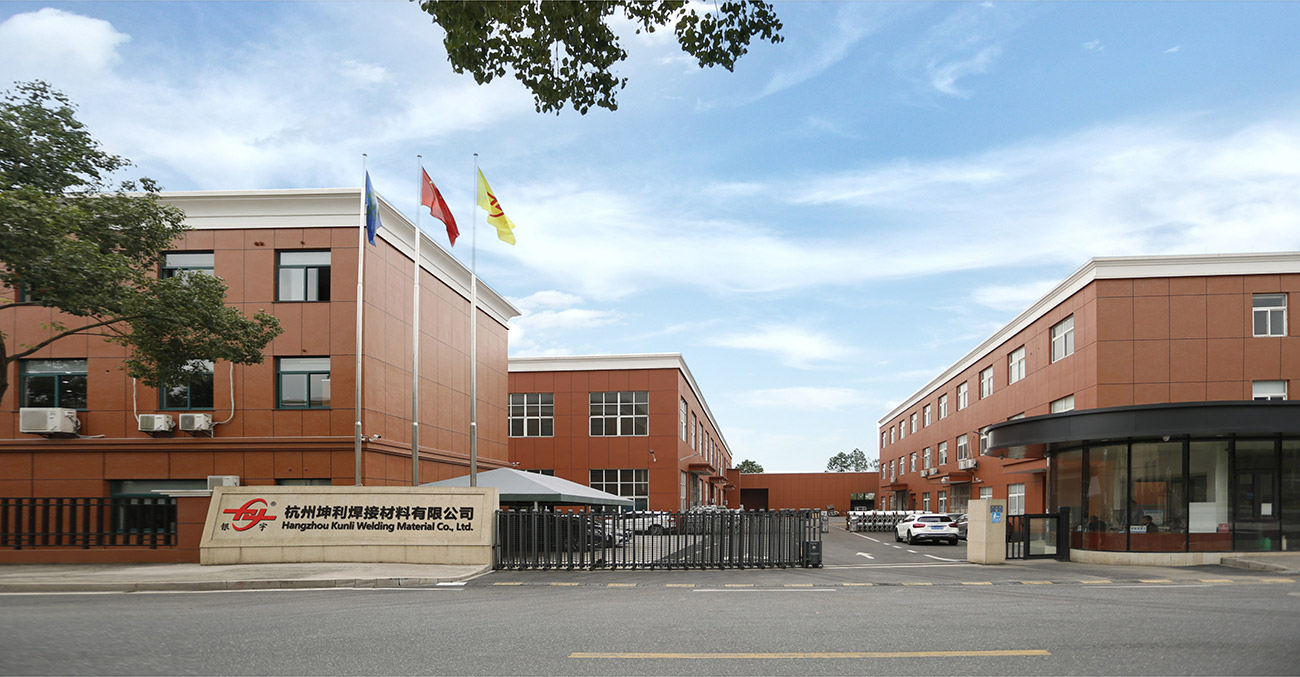
Hangzhou Kunli welding materials Co., Ltd. znajduje się w strefie przemysłowej miasta Puyang, dystryktu Xiaoshan, Hangzhou, prowincja Zhejiang. Jest to zaawansowana technologia i wysoka wydajność Chiny Drut spawalniczy aluminiowy ER5556 producent I Hurt Drut spawalniczy aluminiowy ER5556 dostawca. Firma ma ponad 20-letnie doświadczenie w produkcji drutów ze stopów aluminium, z międzynarodowym zaawansowanym sprzętem do spawania drutów ze stopów aluminium, kompletnym sprzętem do testowania, stabilnym procesem produkcji i ścisłym systemem kontroli jakości. Wysoka wydajność OEM/ODM Drut spawalniczy aluminiowy ER5556 produkowany przez firmę pomyślnie przeszedł szereg międzynarodowych autorytatywnych certyfikacji, takich jak DB, CE, ABS, DNV, CCS itp. Mamy ponad 200 MT mocy produkcyjnych miesięcznie, a 50% zostało wyeksportowane do ponad 30 krajów, takich jak USA, Meksyk, Azja Południowo-Wschodnia, Japonia, Korea, Australia, Nowa Zelandia itp.
-

30+
STOSOWANE W SEKTORZE TECHNOLOGII PRZEMYSŁU CIĘŻKIEGO
-

35
LATA DOŚWIADCZEŃ BADAWCZYCH I ROZWOJOWYCH
-

200+
WSPÓŁPRACUJĄCE WIELKOSKALOWE INSTYTUCJE B+R
-

20+
GLOBALNE KRAJE I REGIONY HANDLOWE
Pochodzący z Chin,
Marketing dla świata.
Ponad 90% naszych operatorów terenowych posiada wykształcenie zawodowe i techniczne oraz wieloletnie doświadczenie w obróbce i montażu urządzeń. To właśnie dzięki temu zjednoczonemu, oddanemu, pionierskiemu, wykwalifikowanemu i doświadczonemu zespołowi technologia i produkty firmy mogą być stale aktualizowane i ulepszane.


SKONTAKTUJ SIĘ
Wyślij nam wiadomość
Produkty powiązane
-
 Zobacz więcej
Drut spawalniczy ze stopu aluminium 5154
-
 Zobacz więcej
Drut spawalniczy do aluminium i krzemu ER4043
-
 Zobacz więcej
ER4047 Aluminiowy drut spawalniczy Mig
-
 Zobacz więcej
Drut ze stopu Al-Mg ER5154
-
 Zobacz więcej
ER5087 Drut spawalniczy magnezowo-aluminiowy
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5183
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5356
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5554
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5556
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER1100
-
 Zobacz więcej
ER5754 Aluminiowy drut spawalniczy
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER2319
::: Ostatnie wiadomości :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Job...
Aug 26, 2026
Spawanie aluminium z daleka wygląda prosto. Materiał jest lekki, łatwy w kształtowaniu i pojawia się w konstrukcjach, k...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wi...
Aug 24, 2026
Z daleka spawanie aluminium wygląda prosto — podaj drut, zajarz łuk, przesuwając się wzdłuż końcowych. Wejdź jednak na ...
-
How Do Aluminum Welding Wire Types Differ Across Fabrica...
Aug 19, 2026
Spawacz stojący na stole i wpatrujący się w trzy szpule drutu aluminiowego, które wyglądają prawie identycznie, dokładn...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help...
Aug 17, 2026
Spawacz odchodzący od gotowego złącza aluminiowego i odkrywający pory rozproszone na stopce lub włoskowate pęknięcie bi...
-
Aluminum Welding Wire Quality Control Process Explained:...
Aug 26, 2026
Kontrola jakości aluminiowego drutu spawalniczego: gdzie właściwie zaczyna się większość problemów spawalniczych ...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Pr...
Aug 18, 2026
Dwie szpule drutu spawalniczego mogą mieć to samo oznaczenie stopu, tę samą średnicę na etykiecie i tę samą klasyfik...
Rozszerzenie informacji branżowych
Więcej informacji o Drut spawalniczy aluminiowy ER5556
Aluminiowy drut spawalniczy ER5556 – metal wypełniający o wysokiej wytrzymałości Al-Mg5Mn0,8
jako Er5556 Aluminiowy drut spawalniczy.html producent dopasowujemy konfigurację produktu do aplikacji, ograniczeń eksploatacyjnych, interfejsów i kryteriów akceptacji zdefiniowanych dla każdego projektu.
Hangzhou Kunli Welding Materials Co., Ltd. specjalizuje się Producent drutu spawalniczego z aluminium ER5556 i dostawca z Chin, produkujący ten metal wypełniający serii 5xxx do zastosowań konstrukcyjnych, które wymagają wyższej wytrzymałości niż ER5356. Dzięki ponad 20-letniemu doświadczeniu w produkcji drutu ze stopów aluminium dostarczamy drut ER5556 w formatach MIG, TIG i bębnowych do stoczni, producentów zbiorników ciśnieniowych, producentów kolei i ciężarówek oraz ogólnych warsztatów konstrukcyjnych w ponad 30 krajach.
Nasz ER5556 zawiera 4,5–5,5% magnezu i 0,5–1,0% manganu. Dodatek manganu zapewnia wzmocnienie roztworem stałym i rozdrobnienie ziaren, dając wytrzymałość na rozciąganie po spawaniu na poziomie 340–370 MPa bez obróbki cieplnej po spawaniu. Drut jest produkowany z wygolonym wykończeniem powierzchni, które usuwa tlenki i resztki smarów, utrzymując zawartość wodoru poniżej 0,12 ml/100 g w celu uzyskania spoin o jakości radiograficznej i minimalnej porowatości.
Asortyment produktów i opakowania
Dostarczamy ER5556 w średnicach i opakowaniach najczęściej stosowanych w środowiskach produkcyjnych. Wszystkie szpule są uszczelnione próżniowo środkiem osuszającym, aby chronić powierzchnię drutu do czasu użycia.
| Sformatuj | Dostępne średnice | Typowe opakowanie |
|---|---|---|
| Szpule MIG | 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm | 0,5, 2, 5, 6, 7 kg |
| Pręty proste TIG | 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm | 5, 10 kg w pudełku |
| Cewki | 2,4, 3,0, 3,2, 4,0 mm | 8–15 kg |
| Bębny | 0,8, 0,9, 1,0, 1,2, 1,6 mm | 40, 80, 180 kg |
Do linii zautomatyzowanych polecamy szpule D200 (2 kg), D300 (7 kg) lub K355 (50 kg) w zależności od konfiguracji podajnika. Bębny są dostępne dla zrobotyzowanych stanowisk spawalniczych o dużej wydajności.
Zastosowania i dopasowanie materiału podstawowego
ER5556 przeznaczony jest do spawania stopów serii 5xxx, gdzie wymagane są wyższe właściwości mechaniczne, dobrze radzi sobie także z wieloma stopami 6xxx i 7xxx. Typowe materiały bazowe to 5050, 5052, 5083, 5456, 6005A, 6061, 6063, 6082 i 7005. Typowe zastosowania obejmują:
- Konstrukcje morskie: kadłuby statków, platformy offshore, wyposażenie pokładowe, piony morskie
- Zbiorniki ciśnieniowe: zbiorniki spawane, pojemniki na chemikalia, magazyny kriogeniczne
- Transport: wagony kolejowe, przyczepy ciężarowe, nadwozia wywrotki, cysterny paliwowe
- Produkcja konstrukcji: wysięgniki dźwigów, mosty, rusztowania, elementy aluminiowe
W porównaniu do ER5356, wyższa zawartość manganu w ER5556 poprawia wytrzymałość i urabialność, co czyni go preferowanym wyborem do spoin nośnych i wrażliwych na zmęczenie. Zapewnia również lepszą odporność na pękanie na gorąco podczas spawania grubościennego lub wielościegowego.
Skład chemiczny i właściwości mechaniczne
Nasz ER5556 spełnia klasyfikacje AWS A5.10, ISO 18273 i GB/10858 S AL 5556. Kontrolowany skład zapewnia stałe właściwości metalu spoiny.
| Elementu | Limit (% wag.) |
|---|---|
| Mg | 4,7–5,5 |
| Mn | 0,5–1,0 |
| Kr | 0,05–0,20 |
| Ti | 0,05–0,20 |
| Fe | ≤0,40 |
| Si | ≤0,25 |
| Cu | ≤0,10 |
| Zn | ≤0,25 |
| Bądź | ≤0,0003 |
| Inni (każdy) | ≤0,05 |
| Inne (łącznie) | ≤0,15 |
Typowe właściwości złącza spawanego na materiale bazowym 5456-H112: wytrzymałość na rozciąganie 310 MPa, granica plastyczności 160 MPa, wydłużenie 14%. Drut ma zakres topnienia 570–635°C i gęstość 2,66 g/cm3.
Parametry spawania i gaz osłonowy
Do spawania metodą MIG zalecamy następujące parametry początkowe dla drutu 1,2 mm:
- Napięcie: 21–25 V
- Prąd: 130–190 A
- Prędkość podawania drutu: 4,5–7,5 m/min
- Przepływ argonu: 18–24 l/min
- Występ: 12–18 mm
- Temperatura międzyściegowa: poniżej 120°C
W większości zastosowań używaj 100% argonu (czystość 99,996%). W przypadku przekrojów o grubości powyżej 12 mm mieszanka argonu i helu 75/25 poprawia penetrację i zwilżanie. Drut zapewnia stabilny łuk i dobry wygląd ściegu w szerokim oknie parametrów.
Kontrola jakości i zgodność
Nasz ER5556 jest produkowany w naszej fabryce w Hangzhou z wykorzystaniem zaawansowanych na arenie międzynarodowej linii produkcyjnych i kompletnego sprzętu testującego. Prowadzimy ścisły system kontroli jakości i uzyskaliśmy certyfikaty DB, CE, ABS, DNV i CCS. Nasze wewnętrzne laboratorium obejmuje optyczną spektrometrię emisyjną, mikroskopię metalograficzną, próby rozciągania i roboty spawalnicze do testowania procedur.
Każda partia produkcyjna jest testowana pod kątem składu chemicznego, właściwości mechanicznych i spawalności. Dostarczamy certyfikaty badań materiałów oraz na życzenie raporty z kontroli zewnętrznych. Nasza miesięczna zdolność produkcyjna przekracza 200 ton, co pozwala nam dostarczać zarówno standardowe szpule, jak i niestandardowe opakowania dla dużych projektów.
Przechowywanie i obsługa
Aby zachować jakość drutu, szpule należy przechowywać w oryginalnym, próżniowym opakowaniu w temperaturze 10–35°C i wilgotności względnej poniżej 55%. Po otwarciu drut należy zużyć w ciągu 96 godzin. W celu dłuższego przechowywania szpule należy umieścić w ogrzewanej szafce w temperaturze 35–45°C. Unikaj narażenia na mgłę olejową, pył szlifierski lub opary substancji chemicznych. Podczas obsługi drutu należy nosić czyste, bezpudrowe rękawice i wymieniać wkładkę teflonową w uchwycie MIG po każdych 150 kg zużytego drutu.
Informacje, których używamy do konfiguracji Twojego rozwiązania
Aby przygotować precyzyjną wycenę i polecić odpowiednią konfigurację ER5556 potrzebujemy następujących szczegółów projektu:
- Stop i grubość materiału podstawowego
- Proces spawania (MIG, TIG lub zautomatyzowany)
- Wymagana średnica drutu i format opakowania
- Projekt złącza i pozycja spawania
- Wymagania dotyczące właściwości mechanicznych (np. rozciąganie, plastyczność, wydłużenie)
- Standardy zgodności lub specyfikacje klienta
- Szacunkowe miesięczne lub roczne zużycie
Dzięki tym informacjom możemy dopasować skład chemiczny drutu, wykończenie powierzchni i opakowanie do Twojego środowiska produkcyjnego. Oferujemy również usługi OEM/ODM w zakresie niestandardowych średnic, typów szpul i etykietowania.
Powiązane produkty
Nasza oferta aluminiowych drutów spawalniczych obejmuje inne opcje serii 5xxx, takie jak Aluminiowy drut spawalniczy ER5356 , Aluminiowy drut spawalniczy ER5183 i aluminiowy drut spawalniczy ER5087. Do zastosowań w serii 4xxx oferujemy drut spawalniczy z aluminium krzemowo-aluminiowego ER4043 i drut spawalniczy z aluminium Mig ER4047. Nasz zespół może pomóc w wyborze odpowiedniego spoiwa w zależności od stopu podstawowego i wymagań serwisowych.
Często zadawane pytania
Jakie materiały podstawowe można spawać ER5556?
ER5556 przeznaczony jest do spawania stopów aluminium serii 5xxx, w tym 5052, 5056, 5083, 5086, 5183 i 5556. Zapewnia odpowiednie właściwości mechaniczne i odporność na korozję dla tych stopów. Nadaje się również do łączenia stopów 6xxx i 7xxx w wielu zastosowaniach konstrukcyjnych.
Czy ER5556 wymaga obróbki cieplnej po spawaniu?
Nie, ER5556 osiąga pełne właściwości mechaniczne w stanie po spawaniu, bez obróbki cieplnej po spawaniu. Dodatek manganu zapewnia wzmocnienie roztworem stałym bezpośrednio po spawaniu.
Jakiego gazu osłonowego należy używać z ER5556?
Zalecany jest 100% argon (czystość 99,996%). W przypadku profili o grubości powyżej 12 mm mieszanka argonu i helu 75/25 może poprawić penetrację i działanie zwilżające.
Co powoduje porowatość podczas spawania ER5556?
Porowatość jest zwykle spowodowana wilgocią na powierzchni drutu, zanieczyszczonym materiałem podstawowym lub niewystarczającą osłoną gazu osłonowego. Zapewnij wilgotność poniżej 55%, dokładnie wyczyść metal nieszlachetny i sprawdź natężenie przepływu gazu.
Czy możesz dostarczyć niestandardowe opakowanie lub etykiety OEM?
Tak, oferujemy usługi OEM/ODM. Możemy dostosować rozmiary szpul, opakowanie i etykietowanie zgodnie z Twoimi specyfikacjami. Skontaktuj się z nami i przedstaw swoje wymagania, a my dostarczymy rozwiązanie dostosowane do Twoich potrzeb.

SZYBKIE LINKI
PRODUKT
SKONTAKTUJ SIĘ Z NAMI
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Chiny 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
