
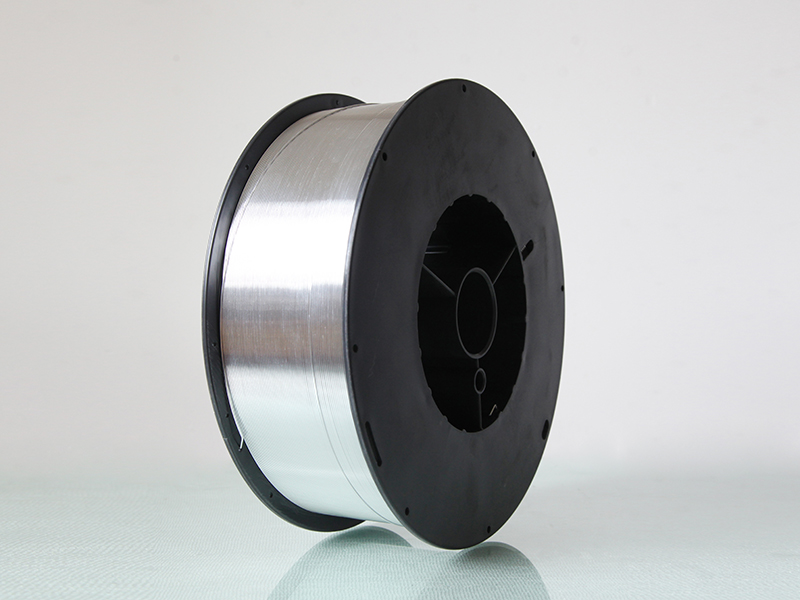
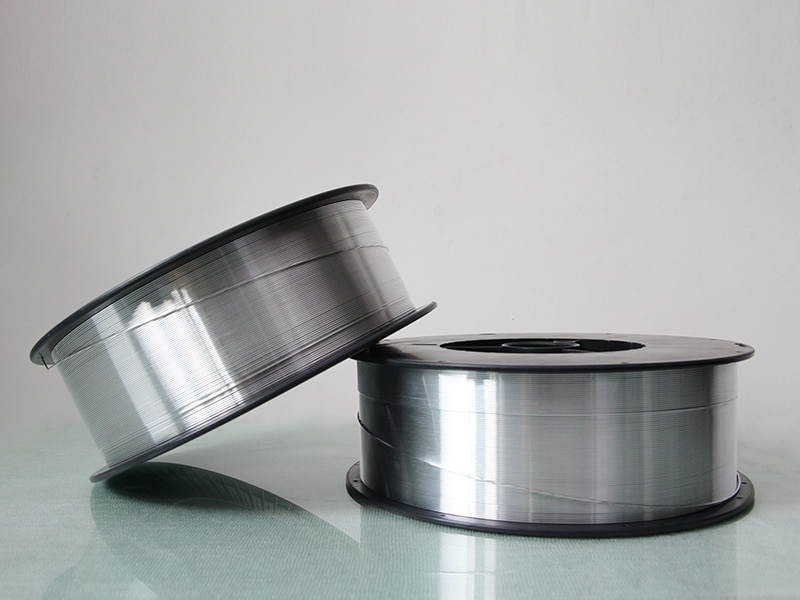
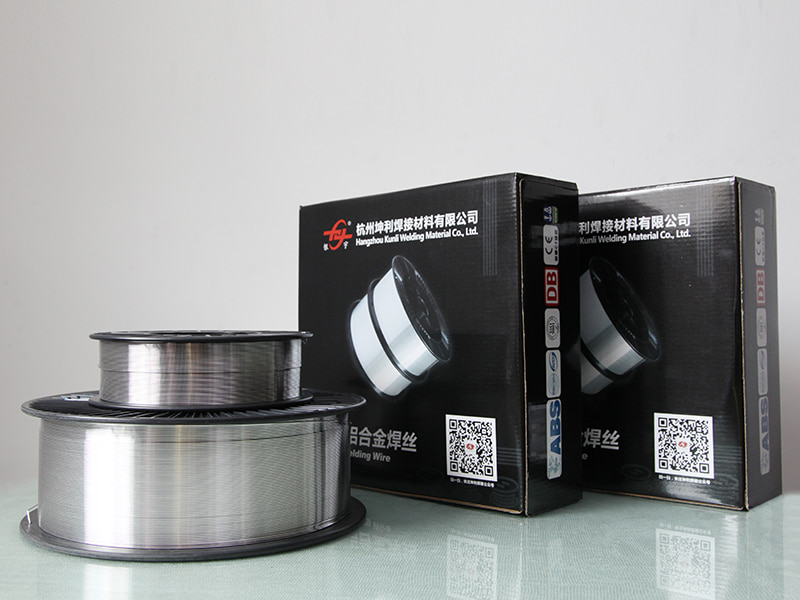
Aluminiowy drut spawalniczy
Drut ze stopu Al-Mg ER5154
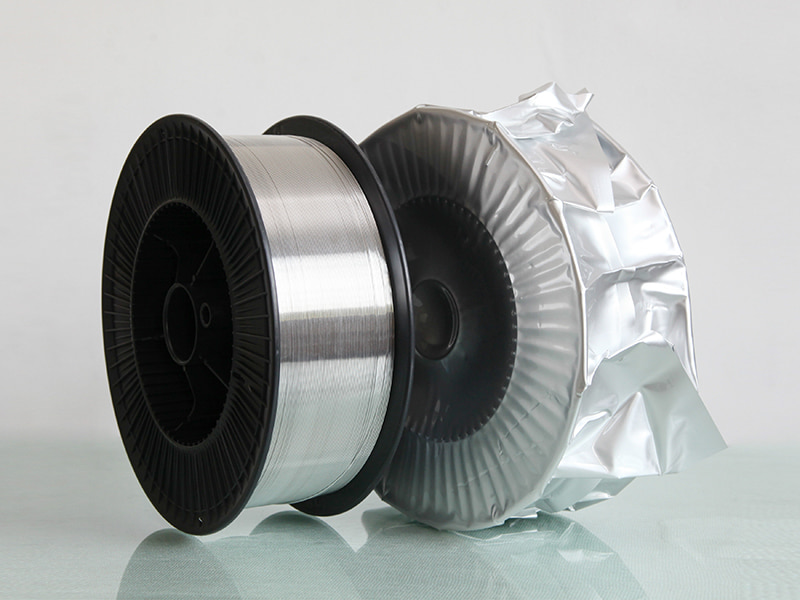
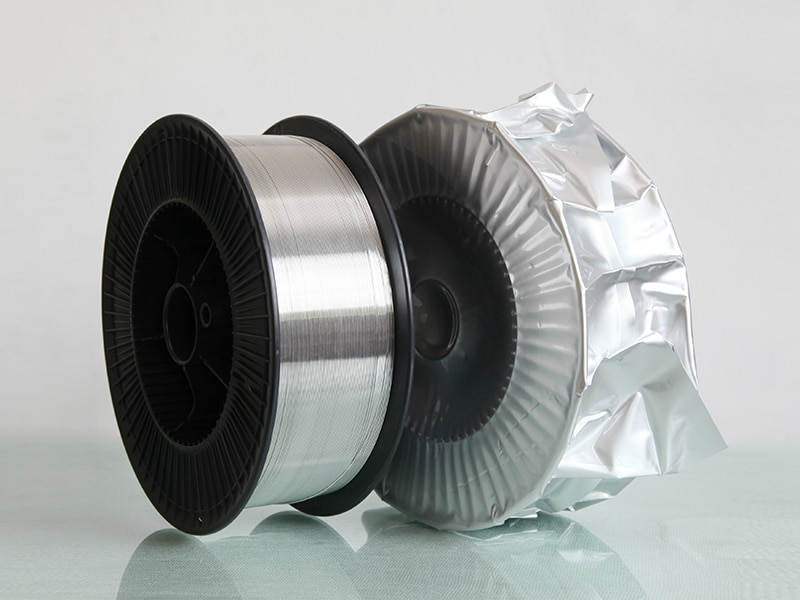
Drut ze stopu Al-Mg klasy 5154 służy do oplatania kabla koncentrycznego w celu ekranowania, zapewniając dobrą wydajność.
Główne zastosowanie: elastyczny kabel koncentryczny, różnorodne kable audio i wideo, kabel sygnałowy pojazdu, kabel sieciowy, kabel do transmisji danych i tak dalej.
E-mail: rich@chinayinyu.com
Skontaktuj się z nami
Poprzedni: ER5087 Drut spawalniczy magnezowo-aluminiowy
Następny: ER4047 Aluminiowy drut spawalniczy Mig
Następny: ER4047 Aluminiowy drut spawalniczy Mig
Opis produktu
Al-Mg4,5Mn
Drut spawalniczy aluminiowy ER5154
Układ magnezowo-manganowy | Klasa morska i konstrukcyjna
3,1-3,9%
Magnez
0,15-0,5%
Mangan
275-320 MPa
Zakres rozciągania
ER5154 to spoiwo stopowe magnezowo-manganowe zawierające od 3,1% do 3,9% magnezu z kontrolowanym dodatkiem manganu od 0,15% do 0,5%. Skład ten zapewnia wyższą wytrzymałość po spawaniu w porównaniu z alternatywami ER4043 lub ER5356 podczas łączenia materiałów podstawowych serii 5xxx. Zawartość manganu poprawia strukturę ziaren w spoinie, poprawiając ciągliwość i odporność zmęczeniową. ER5154 utrzymuje właściwości mechaniczne w temperaturach roboczych od -196°C do 65°C, wspierając zastosowania kriogeniczne i morskie. System stopowy wykazuje naturalną stabilność starzenia bez konieczności obróbki cieplnej.
Solidus: 570°C
Płyn: 640°C
Wydłużenie: 16-20%
Twardość: 75-85 HB
Ramy wydajności technicznej
M
Utrzymanie wytrzymałości po spawaniu
Kombinacja magnezu i manganu utrzymuje 90-95% wytrzymałości metalu nieszlachetnego na rozciąganie w stanie po spawaniu. W zastosowaniach konstrukcyjnych nie jest wymagane sztuczne starzenie się po spawaniu.
C
Profil odporności na korozję
Stabilność pasywnej warstwy tlenku w testach mgły solnej przekracza 2000 godzin zgodnie z normą ASTM B117. Odporność na atak międzykrystaliczny w środowiskach chlorkowych porównywalna ze stopem bazowym 5154.
T
Stabilność termiczna
Zachowanie właściwości mechanicznych w podwyższonych temperaturach (150°C przez 1000 godzin) wykazuje mniej niż 8% zmniejszenie ostatecznej wytrzymałości na rozciąganie.
W
Solidność metalu spoiny
Kontrolowana zawartość wodoru poniżej 0,12 ml na 100 g aluminium pozwala uzyskać spoiny o jakości radiograficznej I, bez porowatości w linii środkowej i mikropęknięć.
dane specyfikacji
Oferta średnicy
0,8 mm | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm
Tolerancja 0/-0,008 mm
Stan powierzchni
Precyzyjnie ogolony, odtłuszczony ultradźwiękowo
Pozostałości smaru: poniżej 0,003 g/kg
System pakowania
Szpula plastikowa D300 (7kg) · Bęben K355 (50kg) · Pojemnik przelewowy (200kg)
Nawinięta warstwa z kontrolą odwrotnego zgięcia
Certyfikacja
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · ABS Atest morski
Zatwierdzony typ DNV-GL
Wymagania dotyczące ekranowania
100% argonu (10-25 l/min) lub mieszanina Ar-He (75/25)
Punkt rosy poniżej -40°C
Katalog zastosowań terenowych
Budownictwo Morskie
Spawane aluminiowe kadłuby statków, panele nadbudówek, statki do transportu załogi offshore, produkcja zbiorników ładunkowych LNG
Sprzęt kriogeniczny
Zbiorniki magazynujące ciekły gaz ziemny, zbiorniki do transportu tlenu/azotu, linie do niskotemperaturowego przetwarzania chemicznego
Transport ciężki
Aluminiowe cysterny, wagony samowyładowcze, nadwozia wywrotek, elementy podwozi kontenerowych
Spawanie konstrukcyjne
Pomosty mostowe, wysięgniki dźwigów, modułowe systemy budowlane, elementy modernizacji sejsmicznej
Systemy Obronne
Kadłuby pojazdów opancerzonych, wyposażenie okrętów wojennych, zespoły kanistrów rakietowych, moduły mostów taktycznych
Procedura spawania i rozwiązywanie problemów
Wybór parametrów
Dla drutu o średnicy 1,2mm: napięcie 20-24V, prąd 120-180A, prędkość podawania drutu 4,5-7,5 m/min. Utrzymuj końcówkę kontaktową w odległości roboczej 12–18 mm. Stosuj technikę pchania z kątem ruchu 10–15 stopni.
Wspólne przygotowanie
Usuń tlenek powierzchniowy ze strefy spoiny za pomocą szczotki ze stali nierdzewnej dedykowanej do aluminium. Oczyścić acetonem, aby usunąć pozostałości węglowodorów. W przypadku płyt o grubości powyżej 8 mm należy je rozgrzać do 100–120°C, aby zmniejszyć szybkość chłodzenia.
Kontrola porowatości
Sprawdź wąż gazu osłonowego pod kątem wycieków. Sprawdź natężenie przepływu gazu za pomocą rotametru. Przechowuj drut w środowisku o kontrolowanej wilgotności poniżej 55% RH. Wymień końcówkę kontaktową, jeśli otwór jest zużyty powyżej 0,1 mm.
Zapobieganie pęknięciom
Unikaj wklęsłych profili ściegów, utrzymując wystarczający posuw drutu. W przypadku połączeń utwierdzonych obniżyć temperaturę międzyściegową poniżej 150°C. W przypadku zespołów z długimi szwami należy stosować sekwencję spawania wstecznego.
Problemy ze stabilnością łuku
Sprawdź stan rowka rolki napędowej. Wymień wkładkę teflonową po zużyciu 150 kg drutu. Sprawdź połączenia elektryczne zacisku roboczego i palnika. Użyj przebiegu impulsowego dla pozycji spawania skierowanych w górę.
Kontrola po spawaniu
Przeprowadzić badanie penetracyjne barwnika pod kątem pęknięć powierzchniowych. Badanie ultradźwiękowe wad wewnętrznych. Przeprowadź testy zginania zgodnie ze specyfikacjami AWS B4.0 w celu kwalifikacji procedury.
⛭
Dyrektywy dotyczące łańcucha dostaw i przechowywania
Kontrola odbiorcza
Sprawdź stan szpuli i integralność uszczelnienia próżniowego. Sprawdź certyfikat partii pod kątem analizy chemicznej i wyników testów mechanicznych. Odrzuć wszelkie opakowania wykazujące przedostawanie się wilgoci lub uszkodzenia fizyczne.
Warunki magazynowe
Przechowywać w temperaturze 10-30°C i w zakresie wilgotności 30-55%. Zachowaj odległość 1 m od ścian zewnętrznych. Unikaj wysokości składowania przekraczającej 4 palety. Stosuj rotację zapasów typu „pierwsze weszło, pierwsze wyszło”.
Zarządzanie okresem przydatności do spożycia
Nieotwarte opakowanie: 36 miesięcy od daty produkcji. Otwarte szpule: zużyć w ciągu 120 godzin, jeśli są przechowywane w warsztacie. W przypadku długotrwałych częściowych szpul należy używać suchej szafki w temperaturze 35–45°C.
Protokół postępowania
Podczas ładowania drutu do podajnika należy używać czystych, bawełnianych rękawiczek. Unikać kontaktu z olejem, smarem lub mgłą płynu chłodzącego. Nie ustawiać szpul na brudnej podłodze warsztatu. Po każdej zmianie należy zwrócić osłonę ochronną.
Wszystkie dane techniczne reprezentują typowe wartości uzyskane z kontrolowanych testów laboratoryjnych. Rzeczywista wydajność zależy od określonych parametrów spawania, stanu materiału podstawowego, geometrii złącza i poziomu umiejętności operatora. Właściwości mechaniczne należy zweryfikować poprzez badanie kwalifikacyjne procedury.
Drut ze stopu Al-Mg ER5154
Pochodzi z Chin,
Marketing dla świata.
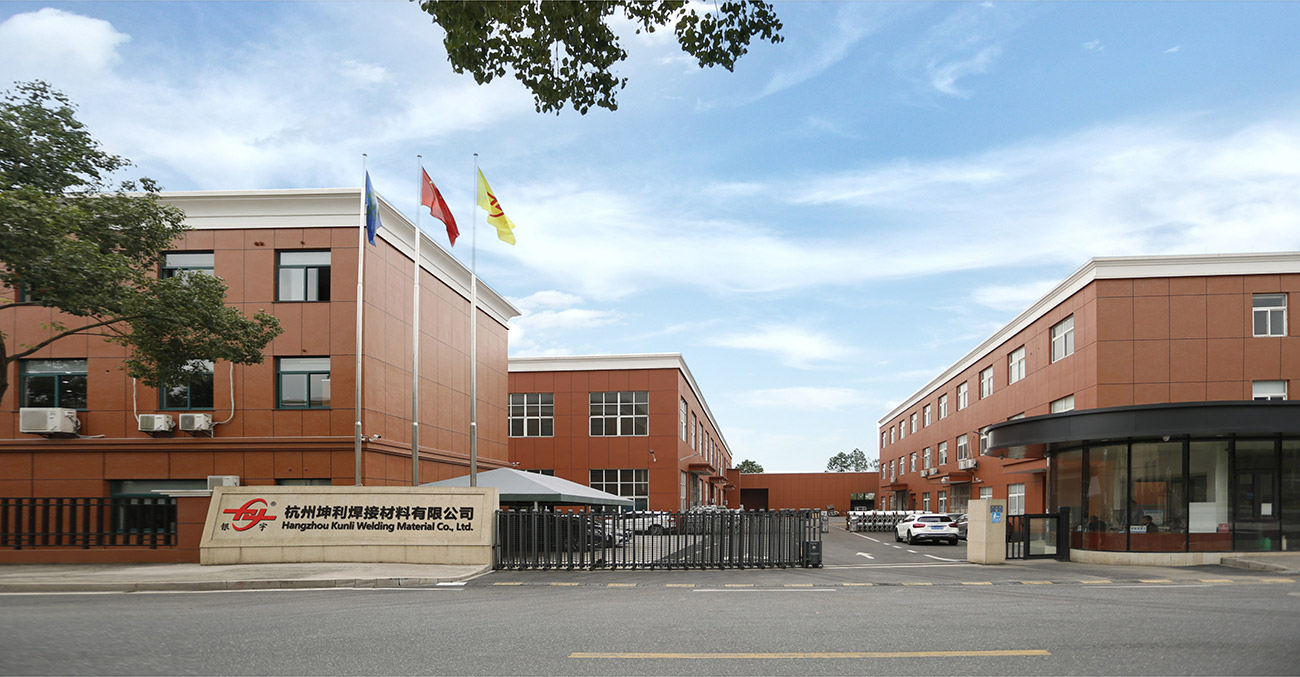
Hangzhou Kunli welding materials Co., Ltd. znajduje się w strefie przemysłowej miasta Puyang, dystryktu Xiaoshan, Hangzhou, prowincja Zhejiang. Jest to zaawansowana technologia i wysoka wydajność Chiny Drut ze stopu Al-Mg ER5154 producent I Hurt Drut ze stopu Al-Mg ER5154 dostawca. Firma ma ponad 20-letnie doświadczenie w produkcji drutów ze stopów aluminium, z międzynarodowym zaawansowanym sprzętem do spawania drutów ze stopów aluminium, kompletnym sprzętem do testowania, stabilnym procesem produkcji i ścisłym systemem kontroli jakości. Wysoka wydajność OEM/ODM Drut ze stopu Al-Mg ER5154 produkowany przez firmę pomyślnie przeszedł szereg międzynarodowych autorytatywnych certyfikacji, takich jak DB, CE, ABS, DNV, CCS itp. Mamy ponad 200 MT mocy produkcyjnych miesięcznie, a 50% zostało wyeksportowane do ponad 30 krajów, takich jak USA, Meksyk, Azja Południowo-Wschodnia, Japonia, Korea, Australia, Nowa Zelandia itp.
-

30+
STOSOWANE W SEKTORZE TECHNOLOGII PRZEMYSŁU CIĘŻKIEGO
-

35
LATA DOŚWIADCZEŃ BADAWCZYCH I ROZWOJOWYCH
-

200+
WSPÓŁPRACUJĄCE WIELKOSKALOWE INSTYTUCJE B+R
-

20+
GLOBALNE KRAJE I REGIONY HANDLOWE
Pochodzący z Chin,
Marketing dla świata.
Ponad 90% naszych operatorów terenowych posiada wykształcenie zawodowe i techniczne oraz wieloletnie doświadczenie w obróbce i montażu urządzeń. To właśnie dzięki temu zjednoczonemu, oddanemu, pionierskiemu, wykwalifikowanemu i doświadczonemu zespołowi technologia i produkty firmy mogą być stale aktualizowane i ulepszane.


SKONTAKTUJ SIĘ
Wyślij nam wiadomość
Produkty powiązane
-
 Zobacz więcej
Drut spawalniczy ze stopu aluminium 5154
-
 Zobacz więcej
Drut spawalniczy do aluminium i krzemu ER4043
-
 Zobacz więcej
ER4047 Aluminiowy drut spawalniczy Mig
-
 Zobacz więcej
Drut ze stopu Al-Mg ER5154
-
 Zobacz więcej
ER5087 Drut spawalniczy magnezowo-aluminiowy
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5183
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5356
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5554
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5556
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER1100
-
 Zobacz więcej
ER5754 Aluminiowy drut spawalniczy
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER2319
::: Ostatnie wiadomości :::
-
Niestandardowy drut spawalniczy ze stopu aluminium: kluc...
Nov 06, 2026
Inżynier spawalnik OEM pozyskujący metal wypełniający do programu produkcji szyn nie może zweryfikować niestanda...
-
Specyfikacje aluminiowego drutu spawalniczego: Kluczowe ...
Nov 04, 2026
Zapytanie ofertowe dotyczące drutu do spawania aluminium o treści „ER5356, 1,2 mm, 500 kg” pozostawia dostawcy c...
-
Jak przetestować jakość aluminiowego drutu spawalniczego...
Oct 09, 2026
Po co testować drut, zanim dotrze do pistoletu? Praca jest prosta do momentu dostarczenia drutu: 3-metrowy odc...
-
Dlaczego drut aluminiowy spawalniczy ER5183 dobrze spraw...
Oct 12, 2026
Kiedy wymagana jest kontrola części aluminiowych, kabel wypełniający bezpośrednio z modułu sterującego. Wybór nie je...
-
Jak dostawca aluminiowego drutu spawalniczego kontrolują...
Oct 05, 2026
Drut aluminiowy spawalniczy zanim będzie dostępny, zostanie przesłany przez kilka etapów produkcji. Stan dotyczący, ...
-
Normy jakości dotyczące produkcji aluminium miedzi spawa...
Oct 28, 2026
Rzeczywisty koszt drutu, który tylko zużywany jest Szpula aluminiowa drutu spawalniczego może przejść mimo lin...
Rozszerzenie informacji branżowych
Więcej informacji o Drut ze stopu Al-Mg ER5154
Drut ze stopu Al-Mg ER5154 – precyzyjny wypełniacz do spawania morskiego, kriogenicznego i konstrukcyjnego
jako Producent drutu ze stopu Er5154 Almg.html dopasowujemy konfigurację produktu do aplikacji, ograniczeń eksploatacyjnych, interfejsów i kryteriów akceptacji zdefiniowanych dla każdego projektu.
Hangzhou Kunli Welding Materials Co., Ltd. to zaawansowany technologicznie producent i dostawca drutu ze stopu Al-Mg ER5154, zaprojektowanego do wymagających zastosowań, w których wytrzymałość, odporność na korozję i integralność spoiny nie podlegają negocjacjom. Dzięki ponad 20-letniemu doświadczeniu w produkcji drutu ze stopów aluminium dostarczamy ten magnezowo-manganowy metal wypełniający do stoczni, producentów sprzętu kriogenicznego, producentów transportu ciężkiego i wykonawców stali konstrukcyjnej na całym świecie.
Nasz drut ER5154 spełnia normy AWS A5.10 i ISO 18273 S Al 5154, z certyfikatami obejmującymi DB, CE, ABS, DNV i CCS. Produkujemy ponad 200 ton miesięcznie, eksportując 50% do ponad 30 krajów. jako Hurtownia drutu ze stopu Al-Mg ER5154 łączymy zaawansowaną produkcję ze ścisłą kontrolą jakości, aby zapewnić stałą wydajność każdej partii.
Przegląd produktu
ER5154 to spoiwo stopowe magnezowo-manganowe zawierające od 3,1% do 3,9% magnezu z kontrolowanym dodatkiem manganu od 0,15% do 0,5%. Skład ten zapewnia wyższą wytrzymałość po spawaniu w porównaniu do ER4043 lub ER5356 podczas łączenia materiałów podstawowych serii 5xxx. Zawartość manganu poprawia strukturę ziaren w spoinie, poprawiając ciągliwość i odporność zmęczeniową. ER5154 utrzymuje właściwości mechaniczne w temperaturach roboczych od -196°C do 65°C, wspierając zastosowania kriogeniczne i morskie. System stopowy wykazuje naturalną stabilność starzenia bez konieczności obróbki cieplnej.
Kluczowe dane techniczne
| Własność | Wartość |
|---|---|
| Magnez (Mg) | 3,1% – 3,9% |
| Mangan (Mn) | 0,15% – 0,5% |
| Zakres rozciągania | 275 – 320 MPa |
| Wydłużenie | 16 – 20% |
| Twardość | 75 – 85 HB |
| Solidus/Liquidus | 570°C / 640°C |
| Oferta średnicy | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm, 2,0 mm (0/-0,008 mm) |
| Stan powierzchni | Precyzyjnie ogolony, odtłuszczony ultradźwiękowo; resztkowy smar poniżej 0,003 g/kg |
| Opakowanie | Szpula plastikowa D300 (7kg), bęben K355 (50kg), pojemnik zwrotny (200kg) |
| Certyfikaty | AWS A5.10 ER5154, ISO 18273 S Al 5154, ABS, DNV-GL |
Dopasowanie aplikacji
ER5154 jest przeznaczony do spawania stopów aluminium serii 5xxx, szczególnie w środowiskach, w których krytyczna jest odporność na korozję i wytrzymałość w niskich temperaturach. Zawartość magnezu jest zoptymalizowana, aby zapobiec uczuleniom i korozji międzykrystalicznej, co czyni go preferowanym wyborem do konstrukcji morskich i przybrzeżnych.
- Konstrukcja morska: Spawane aluminiowe kadłuby statków, panele nadbudówek, statki do transportu załogi offshore, produkcja zbiorników ładunkowych LNG.
- Sprzęt kriogeniczny: Zbiorniki magazynujące ciekły gaz ziemny, zbiorniki do transportu tlenu/azotu, linie do niskotemperaturowego przetwarzania chemicznego.
- Transport ciężki: Aluminiowe cysterny, wagony samowyładowcze, nadwozia wywrotek, elementy podwozi kontenerowych.
- Spawanie konstrukcyjne: Pomosty mostowe, wysięgniki dźwigów, modułowe systemy budowlane, elementy modernizacji sejsmicznej.
- Systemy obronne: Kadłuby pojazdów opancerzonych, wyposażenie okrętów wojennych, zespoły kanistrów rakietowych, moduły mostów taktycznych.
Ramy wydajności technicznej
- Utrzymanie wytrzymałości po spawaniu: Utrzymuje 90-95% wytrzymałości na rozciąganie metalu nieszlachetnego w stanie po spawaniu; nie wymaga sztucznego starzenia po spawaniu.
- Profil odporności na korozję: Stabilność pasywnej warstwy tlenku w testach w mgle solnej przekracza 2000 godzin zgodnie z ASTM B117; odporność na atak międzykrystaliczny w środowiskach chlorkowych porównywalna ze stopem bazowym 5154.
- Stabilność termiczna: Zachowanie właściwości mechanicznych w podwyższonych temperaturach (150°C przez 1000 godzin) wykazuje mniej niż 8% zmniejszenie ostatecznej wytrzymałości na rozciąganie.
- Solidność metalu spoiny: Kontrolowana zawartość wodoru poniżej 0,12 ml na 100 g aluminium pozwala uzyskać spoiny o jakości radiograficznej I, bez porowatości w linii środkowej i mikropęknięć.
Procedura spawania i rozwiązywanie problemów
Dla drutu o średnicy 1,2mm typowymi parametrami są napięcie 20-24V, prąd 120-180A, prędkość podawania drutu 4,5-7,5 m/min. Utrzymuj końcówkę kontaktową w odległości roboczej 12–18 mm. Stosuj technikę pchania z kątem ruchu 10-15 stopni.
Wspólne przygotowanie: Usuń tlenek powierzchniowy ze strefy spoiny za pomocą szczotki ze stali nierdzewnej dedykowanej do aluminium. Oczyścić acetonem, aby usunąć pozostałości węglowodorów. W przypadku płyt o grubości powyżej 8 mm należy je rozgrzać do 100–120°C, aby zmniejszyć szybkość chłodzenia.
Kontrola porowatości: Sprawdź wąż gazu osłonowego pod kątem wycieków. Sprawdź natężenie przepływu gazu za pomocą rotametru. Przechowuj drut w środowisku o kontrolowanej wilgotności poniżej 55% RH. Wymień końcówkę kontaktową, jeśli otwór jest zużyty powyżej 0,1 mm.
Zapobieganie pękaniu: Unikaj wklęsłych profili ściegów, utrzymując wystarczający posuw drutu. W przypadku połączeń utwierdzonych obniżyć temperaturę międzyściegową poniżej 150°C. W przypadku zespołów z długimi szwami należy stosować sekwencję spawania wstecznego.
Problemy ze stabilnością łuku: Sprawdź stan rowka rolki napędowej. Wymień wkładkę teflonową po zużyciu 150 kg drutu. Sprawdź połączenia elektryczne zacisku roboczego i palnika. Użyj przebiegu impulsowego dla pozycji spawania skierowanych w górę.
Kontrola po spawaniu: Przeprowadzić badanie penetracyjne barwnika pod kątem pęknięć powierzchniowych. Badanie ultradźwiękowe wad wewnętrznych. Przeprowadź testy zginania zgodnie ze specyfikacjami AWS B4.0 w celu kwalifikacji procedury.
Dyrektywy dotyczące łańcucha dostaw i przechowywania
Kontrola odbioru: Sprawdź stan szpuli i integralność uszczelnienia próżniowego. Sprawdź certyfikat partii pod kątem analizy chemicznej i wyników testów mechanicznych. Odrzuć wszelkie opakowania wykazujące przedostawanie się wilgoci lub uszkodzenia fizyczne.
Warunki magazynowe: Przechowywać w temperaturze 10-30°C i w zakresie wilgotności 30-55%. Zachowaj odległość 1 m od ścian zewnętrznych. Unikaj wysokości składowania przekraczającej 4 palety. Stosuj rotację zapasów typu „pierwsze weszło, pierwsze wyszło”.
Zarządzanie okresem przydatności do spożycia: Nieotwarte opakowanie: 36 miesięcy od daty produkcji. Otwarte szpule: zużyć w ciągu 120 godzin, jeśli są przechowywane w warsztacie. W przypadku długotrwałych częściowych szpul należy używać suchej szafki w temperaturze 35–45°C.
Protokół obsługi: Podczas ładowania drutu do podajnika należy używać czystych, bawełnianych rękawiczek. Unikać kontaktu z olejem, smarem lub mgłą płynu chłodzącego. Nie ustawiać szpul na brudnej podłodze warsztatu. Po każdej zmianie należy zwrócić osłonę ochronną.
Zapewnienie jakości i zgodność
Nasz zakład produkcyjny wyposażony jest w zaawansowane na arenie międzynarodowej linie produkcyjne oraz kompletne laboratorium badawcze, w tym optyczny spektrograf emisyjny SHIMADZU PDA 5500, mikroskop metalograficzny LEICA DM2550 i system robotyczny spawalniczy OTC A-V6. Każda partia przechodzi analizę składu chemicznego, testy mechaniczne i weryfikację wydajności spawania, aby zapewnić zgodność z AWS A5.10 i ISO 18273.
Posiadamy certyfikaty, w tym DB, CE, ABS, DNV i CCS, a nasz system zarządzania jakością posiada certyfikaty ISO9001, ISO14000 i ISO18001. Nasza ścisła współpraca z Pekińskim Instytutem Badań nad Metalami Nieżelaznymi i Central South University wspiera ciągły rozwój stopów i optymalizację procesów.
Informacje, których używamy do konfiguracji Twojego rozwiązania
Aby przygotować precyzyjną wycenę i konfigurację produktu potrzebujemy następujących szczegółów projektu:
- Gatunek i grubość materiału podstawowego
- Proces spawania (MIG, TIG lub zautomatyzowany)
- Wymagana średnica i preferencje dotyczące opakowania
- Środowisko aplikacji (morskie, kriogeniczne, konstrukcyjne itp.)
- Wielkość produkcji i harmonogram dostaw
- Wszelkie szczególne wymagania dotyczące certyfikacji lub dokumentacji
Nasz zespół inżynierów zaleci optymalny gatunek drutu i opakowanie, które będzie odpowiadać Twoim parametrom spawania i standardom jakości.
Powiązane produkty
Zapoznaj się z naszą pełną ofertą aluminiowych drutów spawalniczych, aby znaleźć odpowiedni do swojego zastosowania:
- Aluminiowy drut spawalniczy ER5356 – Wyższa zawartość magnezu dla zwiększenia wytrzymałości
- Aluminiowy drut spawalniczy ER5183 – Do serii 5xxx o zwiększonej wytrzymałości
- Aluminiowy drut spawalniczy ER5087 – Wytrzymały wypełniacz do konstrukcji morskich
- Drut spawalniczy z aluminium krzemowego ER4043 – do serii 6xxx i naprawy odlewów
Często zadawane pytania
Jaka jest różnica między ER5154 i ER5356?
ER5154 ma niższą zawartość magnezu (3,1-3,9%) w porównaniu do ER5356 (4,5-5,5%), co zapewnia doskonałą odporność na korozję międzykrystaliczną i lepszą stabilność w temperaturach powyżej 65°C. ER5356 zapewnia wyższą wytrzymałość na rozciąganie, ale jest bardziej podatny na uczulenie w środowisku morskim.
Czy ER5154 można używać do zastosowań kriogenicznych?
Tak, ER5154 zachowuje właściwości mechaniczne do -196°C, dzięki czemu nadaje się do zbiorników LNG i innego sprzętu kriogenicznego. Kluczowymi zaletami są jego wytrzymałość w niskich temperaturach i odporność na korozję.
Jakie opcje pakowania są dostępne?
W naszej ofercie znajdują się szpule plastikowe D300 (7kg), bębny K355 (50kg) oraz pojemniki zgarniające (200kg). Opakowania niestandardowe można zorganizować w zależności od potrzeb produkcyjnych.
Jak zapewnić stałą jakość?
Każda partia jest testowana w naszym wewnętrznym laboratorium pod kątem składu chemicznego, właściwości mechanicznych i wydajności spawania. Utrzymujemy również ścisłą kontrolę procesu i identyfikowalność od surowca do gotowego produktu.
Jaki jest typowy czas realizacji?
Czas realizacji zależy od ilości zamówienia i specyfikacji. W przypadku standardowych rozmiarów i opakowań wysyłamy zazwyczaj w ciągu 2-3 tygodni od potwierdzenia zamówienia. Prosimy o kontakt w celu uzyskania konkretnych terminów realizacji.

SZYBKIE LINKI
PRODUKT
SKONTAKTUJ SIĘ Z NAMI
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Chiny 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
