


Aluminiowy drut spawalniczy
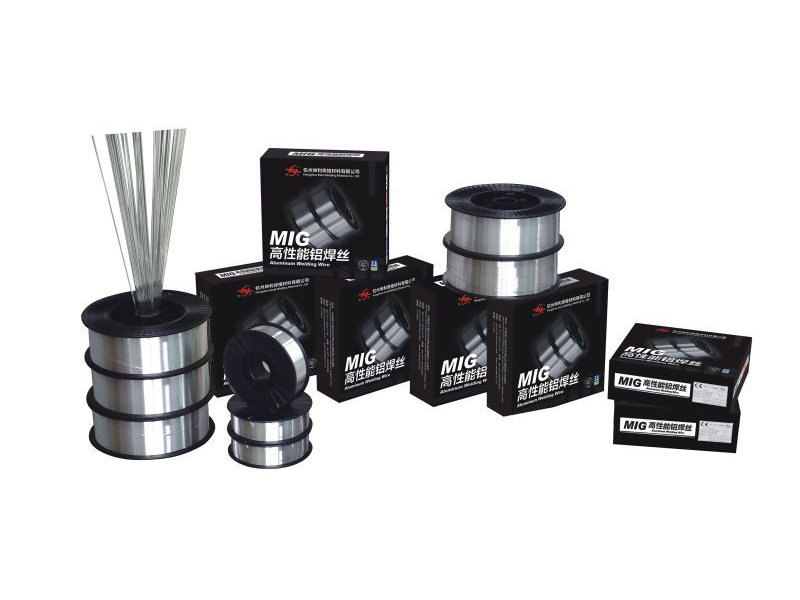
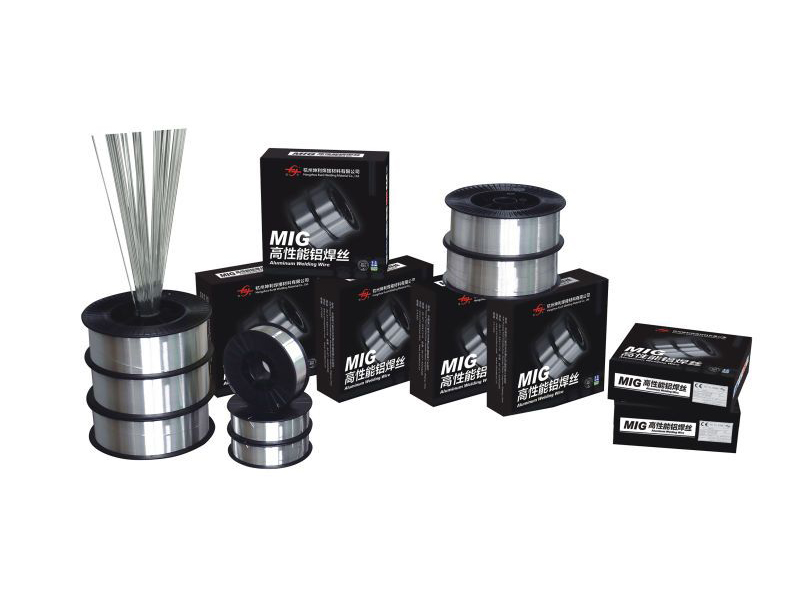
Aluminiowy drut spawalniczy ER5356
5356 to spoiwo zawierające około 5% magnezu i aluminium, które ma wysoką wytrzymałość, wysoką odporność na korozję i dobrze dopasowuje kolor do metalu macierzystego po anodowaniu, zalecane do spawania odlewów i kucia stopów Al-Mg z zawartością <5% magnezu i części stopów do obróbki plastycznej serii 5000, 6000, 7000, takich jak 5050, 5052, 5083, 5456, 6005A, 6061,6063,6082,7005 itp.
E-mail: rich@chinayinyu.com
Skontaktuj się z nami
Opis produktu
ER5356
drut do spawania aluminium
AWS-a5.10
ISO18273
ABS
Al-Mg5
5xxx
4,5-5,5%
Magnez
330 MPa
Rozciągliwość
17%
Wydłużenie
570-640°C
Topnienie
ER5356 to spoiwo stopowe magnezowo-chromowe zawierające od 4,5% do 5,5% magnezu. Skład ten zapewnia wysoką wytrzymałość na rozciąganie po spawaniu i utrzymuje odporność na korozję w wodzie morskiej i przemysłowych środowiskach chemicznych. Drut jest wytwarzany poprzez precyzyjne ciągnienie z goleniem powierzchni w celu usunięcia tlenków i resztek smarów, zapewniając stabilną charakterystykę łuku. ER5356 to standardowy wypełniacz do spawania stopów aluminium serii 5xxx, w tym 5052, 5056, 5083, 5086 i 5183. Nie zaleca się go do zastosowań wymagających anodowania po spawaniu ze względu na zawartość magnezu wpływającą na konsystencję koloru.
ZALETY
Odporność na korozję w wodzie morskiej odpowiada stopom bazowym 5xxx
Wytrzymałość na rozciąganie po spawaniu 330-370 MPa bez obróbki cieplnej
Ogolone wykończenie powierzchni zmniejsza tarcie podawania i zużycie końcówki kontaktowej
Kontrolowana zawartość wodoru poniżej 0,12ml/100g zapobiega porowatości
SPECYFIKACJE
Średnice drutu: 0,8 / 1,0 / 1,2 / 1,6 / 2,4 mm
Opakowanie: D200 / D300 / K415 / Bęben zgarniający
Gaz osłonowy: 100% argon lub Ar-He 75/25
Powierzchnia: Ogolona, odtłuszczona chemicznie
Gęstość: 2,66 g/cm3
SKŁAD CHEMICZNY
Mg 4,5 - 5,5%
Kr 0,05 - 0,20%
Mn 0,05 - 0,20%
Ti 0,06 - 0,20%
Fe Maks. 0,40%
Si Maks. 0,25%
Bilans Al | Razem inni poniżej 0,15%
ZASTOSOWANIA
Budownictwo morskie → Kadłuby statków, platformy wiertnicze, konstrukcje pokładów
Zbiorniki ciśnieniowe → Zbiorniki magazynowe, pojemniki na chemikalia, zbiorniki kriogeniczne
Transport → Przyczepy samochodowe, wagony kolejowe, nadwozia wywrotki, cysterny paliwowe
Produkcja ogólna → Wysięgniki dźwigów, mosty, rusztowania, konstrukcje aluminiowe
PARAMETRY SPAWANIA (średnica 1,2mm)
Napięcie: 21-25 V
Prąd: 130-190 A
Prędkość podawania drutu: 4,5-7,5 m/min
Przepływ argonu: 18-24 l/min
Występ: 12-18 mm
Temperatura międzyściegowa: poniżej 120°C
PRZECHOWYWANIE
Przechowywać szpule w oryginalnym, zamkniętym próżniowo opakowaniu w temperaturze 10-35°C i wilgotności względnej poniżej 55%. Otwarte szpule zużywają się w ciągu 96 godzin. W celu dłuższego przechowywania umieścić w ogrzewanej szafce w temperaturze 35-45°C.
ROZWIĄZYWANIE PROBLEMÓW
Porowatość: Sprawdź czystość gazu i czystość metalu nieszlachetnego. Podawanie drutu: Używaj rolek napędowych z rowkiem U przy minimalnym naprężeniu. Niestabilność łuku: Wymienić zużytą końcówkę prądową. Sprawdź połączenie zacisku roboczego.
Aluminiowy drut spawalniczy ER5356
Pochodzi z Chin,
Marketing dla świata.
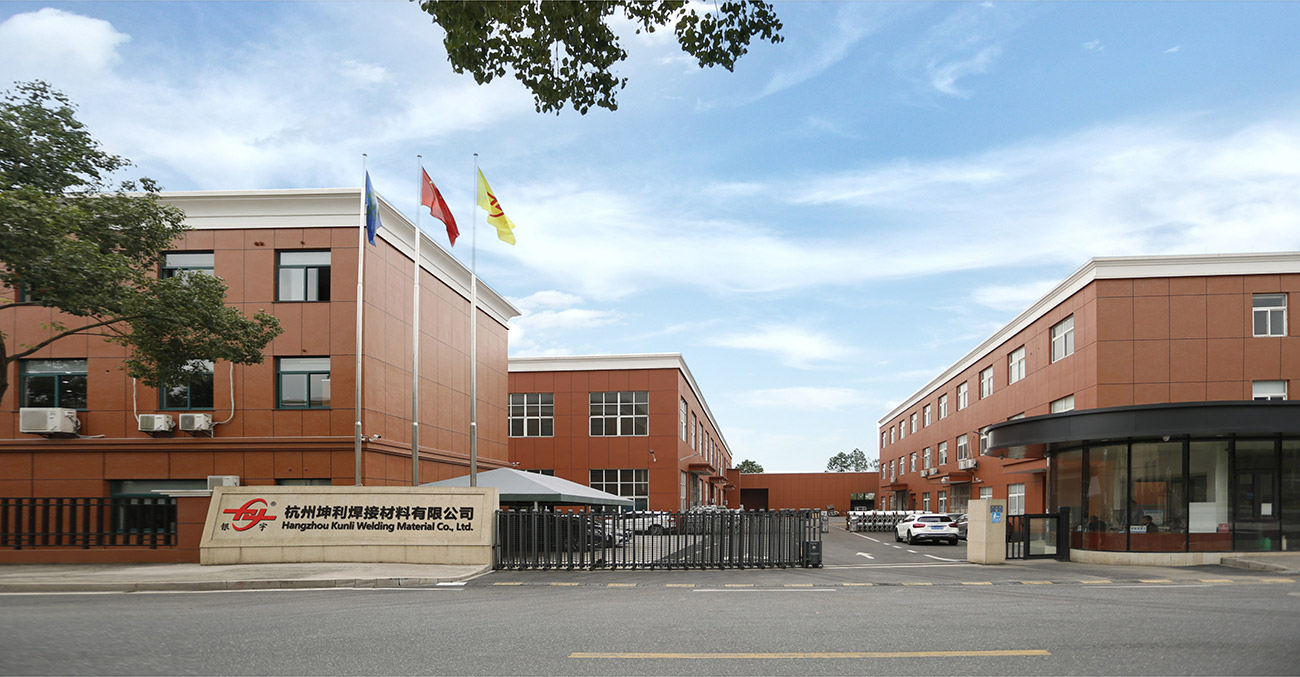
Hangzhou Kunli welding materials Co., Ltd. znajduje się w strefie przemysłowej miasta Puyang, dystryktu Xiaoshan, Hangzhou, prowincja Zhejiang. Jest to zaawansowana technologia i wysoka wydajność Chiny Aluminiowy drut spawalniczy ER5356 producent I Hurt Drut spawalniczy do aluminium ER5356 dostawca. Firma ma ponad 20-letnie doświadczenie w produkcji drutów ze stopów aluminium, z międzynarodowym zaawansowanym sprzętem do spawania drutów ze stopów aluminium, kompletnym sprzętem do testowania, stabilnym procesem produkcji i ścisłym systemem kontroli jakości. Wysoka wydajność OEM/ODM Aluminiowy drut spawalniczy ER5356 produkowany przez firmę pomyślnie przeszedł szereg międzynarodowych autorytatywnych certyfikacji, takich jak DB, CE, ABS, DNV, CCS itp. Mamy ponad 200 MT mocy produkcyjnych miesięcznie, a 50% zostało wyeksportowane do ponad 30 krajów, takich jak USA, Meksyk, Azja Południowo-Wschodnia, Japonia, Korea, Australia, Nowa Zelandia itp.
-

30+
STOSOWANE W SEKTORZE TECHNOLOGII PRZEMYSŁU CIĘŻKIEGO
-

35
LATA DOŚWIADCZEŃ BADAWCZYCH I ROZWOJOWYCH
-

200+
WSPÓŁPRACUJĄCE WIELKOSKALOWE INSTYTUCJE B+R
-

20+
GLOBALNE KRAJE I REGIONY HANDLOWE
Pochodzący z Chin,
Marketing dla świata.
Ponad 90% naszych operatorów terenowych posiada wykształcenie zawodowe i techniczne oraz wieloletnie doświadczenie w obróbce i montażu urządzeń. To właśnie dzięki temu zjednoczonemu, oddanemu, pionierskiemu, wykwalifikowanemu i doświadczonemu zespołowi technologia i produkty firmy mogą być stale aktualizowane i ulepszane.


SKONTAKTUJ SIĘ
Wyślij nam wiadomość
Produkty powiązane
-
 Zobacz więcej
Drut spawalniczy ze stopu aluminium 5154
-
 Zobacz więcej
Drut spawalniczy do aluminium i krzemu ER4043
-
 Zobacz więcej
ER4047 Aluminiowy drut spawalniczy Mig
-
 Zobacz więcej
Drut ze stopu Al-Mg ER5154
-
 Zobacz więcej
ER5087 Drut spawalniczy magnezowo-aluminiowy
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5183
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5356
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5554
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5556
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER1100
-
 Zobacz więcej
ER5754 Aluminiowy drut spawalniczy
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER2319
::: Ostatnie wiadomości :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Job...
Aug 26, 2026
Spawanie aluminium z daleka wygląda prosto. Materiał jest lekki, łatwy w kształtowaniu i pojawia się w konstrukcjach, k...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wi...
Aug 24, 2026
Z daleka spawanie aluminium wygląda prosto — podaj drut, zajarz łuk, przesuwając się wzdłuż końcowych. Wejdź jednak na ...
-
How Do Aluminum Welding Wire Types Differ Across Fabrica...
Aug 19, 2026
Spawacz stojący na stole i wpatrujący się w trzy szpule drutu aluminiowego, które wyglądają prawie identycznie, dokładn...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help...
Aug 17, 2026
Spawacz odchodzący od gotowego złącza aluminiowego i odkrywający pory rozproszone na stopce lub włoskowate pęknięcie bi...
-
Aluminum Welding Wire Quality Control Process Explained:...
Aug 26, 2026
Kontrola jakości aluminiowego drutu spawalniczego: gdzie właściwie zaczyna się większość problemów spawalniczych ...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Pr...
Aug 18, 2026
Dwie szpule drutu spawalniczego mogą mieć to samo oznaczenie stopu, tę samą średnicę na etykiecie i tę samą klasyfik...
Rozszerzenie informacji branżowych
Więcej informacji o Aluminiowy drut spawalniczy ER5356
Aluminiowy drut spawalniczy ER5356 – metal wypełniający Al-Mg5 o wysokiej wytrzymałości
jako Er5356 Aluminiowy drut spawalniczy.html producent dopasowujemy konfigurację produktu do aplikacji, ograniczeń eksploatacyjnych, interfejsów i kryteriów akceptacji zdefiniowanych dla każdego projektu.
jako specialized Producent aluminiowego drutu spawalniczego ER5356 , Hangzhou Kunli Welding Materials Co., Ltd. dostarcza pełną gamę spoiw Al-Mg5 do spawania MIG, TIG i spawania zautomatyzowanego. Nasz ER5356 jest produkowany z precyzyjnym ciągnieniem i goleniem powierzchni, aby zapewnić stałą chemię, płynne podawanie i stabilną pracę łuku. Dzięki ponad 20-letniemu doświadczeniu w produkcji drutu ze stopów aluminium i miesięcznej wydajności przekraczającej 200 MT wspieramy globalne projekty z zakresu przemysłu morskiego, transportowego, zbiorników ciśnieniowych i produkcji konstrukcyjnej.
Nasza fabryka w Hangzhou w Chinach jest wyposażona w zaawansowane linie produkcyjne i pełne laboratorium testowe, dzięki czemu każda szpula spełnia wymagania AWS A5.10, ISO 18273 i towarzystwa klasyfikacyjnego. Zaopatrujemy klientów OEM/ODM na całym świecie, w tym głównych producentów kolei i kontenerów, w niezawodny drut spawalniczy o wysokiej wydajności.
Asortyment produktów i pozycjonowanie
ER5356 jest częścią naszej kompleksowej oferty drut do spawania aluminium portfolio, które obejmuje ER4043, ER4047, ER5183, ER5087 i inne stopy. Drut ten został specjalnie opracowany do spawania stopów aluminiowo-magnezowych serii 5xxx, a także serii 6xxx i 7xxx, gdzie wymagana jest wysoka wytrzymałość i odporność na korozję. Jest to preferowany wybór do zastosowań wymagających wytrzymałości na rozciąganie w stanie spawanym do 330 MPa i doskonałej odporności na korozję w wodzie morskiej.
Oferujemy ER5356 w różnych opakowaniach – szpulach (D200, D300, K415), bębnach zgarniających i prętach TIG – dostosowanych do ręcznych, półautomatycznych i zrobotyzowanych operacji spawalniczych. Nasz drut dostępny jest w średnicach od 0,8 mm do 5,0 mm, z niestandardowym opakowaniem i etykietą na życzenie.
Zastosowania i dopasowanie procesu
ER5356 został zaprojektowany z myślą o wymagających środowiskach, w których integralność spoiny i trwałość są krytyczne. Typowe zastosowania obejmują:
- Konstrukcja morska: Kadłuby statków, platformy wiertnicze, konstrukcje pokładów – doskonała odporność na korozję słoną wodą.
- Zbiorniki ciśnieniowe: Zbiorniki magazynowe, pojemniki na chemikalia, zbiorniki kriogeniczne – wysoka wytrzymałość i udarność w niskich temperaturach.
- Transport: Przyczepy samochodowe, wagony, nadwozia wywrotki, cysterny – odporność zmęczeniowa i trwałość przy obciążeniach dynamicznych.
- Ogólna produkcja: Wysięgniki dźwigów, mosty, rusztowania, konstrukcje aluminiowe – wszechstronne i niezawodne.
Do spawania MIG zalecamy 100% argonu lub mieszankę argonu i helu (75/25) w celu głębszej penetracji. W przypadku spawania TIG prądem zmiennym o czystej, wolnej od tlenków powierzchni zapewnia stabilną inicjację łuku. Nasz drut jest kompatybilny ze standardowym sprzętem do spawania aluminium, a dla każdej średnicy przedstawiamy szczegółowe zalecenia dotyczące parametrów.
Krytyczne specyfikacje i kontrola jakości
Nasz ER5356 spełnia wymagania AWS A5.10 i ISO 18273 (S AL 5356, AlMg5Kr). Skład chemiczny jest ściśle kontrolowany:
| Elementu | Procent (%) |
|---|---|
| Mg | 4,5 – 5,5 |
| Cr | 0,05 – 0,20 |
| Mn | 0,05 – 0,20 |
| Ti | 0,06 – 0,20 |
| Fe | ≤ 0,40 |
| Si | ≤ 0,25 |
| Al | Równowaga |
Każde ciepło jest testowane za pomocą optycznej spektroskopii emisyjnej (OES) i testów mechanicznych w celu sprawdzenia wytrzymałości na rozciąganie, wydłużenia i twardości. Nasz system jakości posiada certyfikat ISO 9001 i posiadamy atesty DB, CE, ABS, DNV i CCS, zapewniające identyfikowalność i zgodność w zastosowaniach morskich i przemysłowych.
Opcje konfiguracji i dostosowywanie
Rozumiemy, że każdy projekt ma unikalne wymagania. Nasz ER5356 jest dostępny w następujących konfiguracjach:
- Drut MIG: Średnice 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm na szpulach lub bębnach.
- Pręty TIG: Średnice 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm w odcinkach prostych.
- Opakowanie: Szpule (0,5–9 kg), bębny (40–80 kg) lub cewki (8–15 kg) uszczelniane próżniowo w celu zachowania czystości drutu.
Możemy dostosować opakowanie, etykietowanie, a nawet skład stopu w ramach standardowych limitów, aby spełnić określone specyfikacje klienta. Nasz zespół badawczo-rozwojowy ściśle współpracuje z klientami w celu opracowania rozwiązań dostosowanych do nowych zastosowań.
Instalacja, obsługa i konserwacja
Właściwe przechowywanie jest niezbędne do utrzymania jakości drutu. Przechowywać szpule w oryginalnym, zamkniętym próżniowo opakowaniu w temperaturze 10–35°C i wilgotności względnej poniżej 55%. Po otwarciu zużyć w ciągu 96 godzin lub przechowywać w ogrzewanej szafce w temperaturze 35–45°C. W przypadku systemów zautomatyzowanych upewnij się, że rolki napędowe mają rowek w kształcie litery U, a naprężenie jest minimalne, aby uniknąć deformacji.
Podczas spawania należy utrzymywać czyste miejsce pracy i używać gazu osłonowego o wysokiej czystości (99,99% argonu lub mieszanki argonu i helu). Regularnie sprawdzaj końcówki stykowe i tuleje stykowe pod kątem zużycia, ponieważ drut aluminiowy jest bardziej miękki niż stal i może powodować nawarstwianie się. Nasz zespół techniczny zapewnia wsparcie przy uruchomieniu i wskazówki dotyczące rozwiązywania problemów, aby zoptymalizować proces spawania.
Zapewnienie jakości i testy akceptacyjne
Każda partia ER5356 przechodzi rygorystyczne testy przed wysyłką. Własne laboratorium wyposażone jest w maszynę Shimadzu PDA-5500 OES, maszyny do próby rozciągania i mikroskopy metalograficzne. Wykonujemy analizy chemiczne, weryfikację właściwości mechanicznych oraz badania spawalności z wykorzystaniem zrobotyzowanych i półautomatycznych systemów spawalniczych. Na życzenie dostarczamy certyfikaty badań materiałów (MTC) i certyfikaty towarzystw klasyfikacyjnych (ABS, DNV, CCS) w celu zapewnienia identyfikowalności.
W przypadku zastosowań krytycznych możemy przeprowadzić testy wydajności połączeń na reprezentatywnych materiałach podstawowych (np. 5083, 6061), aby potwierdzić wytrzymałość i wydłużenie spoiny. Nasze kryteria akceptacji są zgodne z AWS D1.2 i ISO 15614, dzięki czemu Twoje spoiny spełniają międzynarodowe standardy.
Dokumentacja, szkolenia i wsparcie
Do każdego zamówienia dołączamy kompleksową dokumentację, zawierającą certyfikaty huty, numery partii, deklaracje zgodności. Nasz zespół techniczny oferuje sesje szkoleniowe dla operatorów spawalniczych, obejmujące prawidłową obsługę drutu, dobór parametrów i zapobieganie defektom. W przypadku dużych projektów możemy zorganizować wsparcie na miejscu, aby pomóc w optymalizacji procesów i rozwiązywaniu problemów.
Nasz zespół ds. eksportu zarządza logistyką z naszej fabryki w Hangzhou do portów w Ningbo lub Szanghaju, zapewniając terminową dostawę na całym świecie. Oferujemy elastyczne warunki płatności (T/T, Akredytywa) i współpracujemy z Tobą, aby zminimalizować czas realizacji.
Informacje, których używamy do konfiguracji Twojego rozwiązania
W celu przygotowania dokładnej wyceny i konfiguracji prosimy o podanie następujących danych:
- Stop i grubość materiału bazowego (np. 5083, 6061)
- Proces spawania (MIG, TIG lub zautomatyzowany)
- Wymagana średnica drutu i rodzaj opakowania
- Wielkość produkcji i harmonogram dostaw
- Wszelkie szczególne wymagania dotyczące certyfikacji lub testów
Dzięki tym informacjom możemy zalecić optymalną konfigurację ER5356 i przedstawić szczegółową propozycję, w tym karty danych technicznych i dokumentację zgodności.
Często zadawane pytania
P: Czy ER5356 można używać do spawania aluminium 6061?
Tak, ER5356 jest odpowiedni dla 6061, ale w celu osiągnięcia maksymalnej wytrzymałości może być wymagana obróbka cieplna po spawaniu. W zastosowaniach nieobrobionych cieplnie zapewnia dobre właściwości po spawaniu.
P: Jaki gaz osłonowy jest zalecany do spawania MIG za pomocą ER5356?
Do spawania metodą MIG zalecamy stosowanie 100% argonu do cienkich przekrojów lub mieszankę 75% argonu i 25% helu do grubszych materiałów, aby poprawić penetrację.
P: Jak ER5356 wypada w porównaniu z ER4043?
ER5356 zapewnia wyższą wytrzymałość na rozciąganie (330 MPa w porównaniu do 186 MPa) i doskonałą odporność na korozję, szczególnie w słonej wodzie. ER4043 ma lepszą płynność i odporność na pękanie, co ułatwia obróbkę cienkich przekrojów i skomplikowanych połączeń.
P: Czy ER5356 nadaje się do spawania TIG?
Tak, ER5356 doskonale nadaje się do spawania metodą TIG, zapewniając stabilny łuk i czysty wygląd spoiny. Używaj prądu przemiennego i czystej, wolnej od tlenków powierzchni.
P: Jaki jest okres przechowywania ER5356?
W opakowaniach próżniowych można go przechowywać do 2 lat w zalecanych warunkach. Po otwarciu zużyć w ciągu 96 godzin, aby zapobiec wchłanianiu wilgoci.
Powiązane produkty i kategorie
W naszym portfolio znajdują się również Drut spawalniczy ze stopu aluminium 5154 , ER4043 Drut spawalniczy do krzemowo-aluminiowego do zastosowań o różnych zakresach działania, interfejsach lub wymaganiach integracyjnych.

SZYBKIE LINKI
PRODUKT
SKONTAKTUJ SIĘ Z NAMI
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Chiny 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
