Aktualności
Dom / Aktualności / Niestandardowy drut spawalniczy ze stopu aluminium: kluczowe specyfikacje dla zastosowań OEM

Inżynier spawalnik OEM pozyskujący metal wypełniający do programu produkcji szyn nie może zweryfikować niestandardowego drutu spawalniczego ze stopu aluminium metodą prób i błędów. Każda szpula wchodząca do produkcji musi spełniać udokumentowany skład stopu, mieć określoną tolerancję średnicy, być podawana bez przerw przez sprzęt zrobotyzowany i być dostarczana z możliwością śledzenia na poziomie partii. Specyfikacje zapisane w zamówieniu decydują o tym, czy pierwsza spoina przejdzie kwalifikację, czy też pierwsza zmiana zakończy się poprawką.
Niestandardowy drut spawalniczy ze stopu aluminium to metal wypełniający produkowany według określonej przez kupującego klasyfikacji AWS, składu chemicznego, średnicy, konfiguracji opakowania i standardu jakości dla określonego procesu spawania i zastosowania konstrukcyjnego. Zespoły zakupowe OEM oceniają drut jako wkład do procesu, który ma mierzalne konsekwencje w zakresie czasu cyklu, szybkości przeróbek i certyfikacji produktu końcowego, a nie jako towar.
Niestandardowy drut spawalniczy ze stopu aluminium to metal wypełniający o określonej klasyfikacji stopu, kontrolowanym składzie chemicznym, zweryfikowanych właściwościach mechanicznych i określonym opakowaniu, wyprodukowany w celu spełnienia wymagań kwalifikacyjnych i produkcyjnych OEM.
Pierwszą specyfikacją, którą blokuje producent OEM, jest klasyfikacja stopu, ponieważ ustala ona zakres składu chemicznego i powłokę mechaniczną stopiwa.
Wybór niewłaściwego składu chemicznego stopu jest najczęstszą przyczyną pękania spoin, spadków wytrzymałości i uszkodzeń korozyjnych w produkcji aluminium. System wypełniaczy musi być dostosowany do stopu podstawowego, środowiska pracy i wymagań po spawaniu, takich jak anodowanie lub obróbka cieplna. Wybór stopu wpływa również na proces spawania: pulsacyjne MIG, natryskiwanie i TIG narzucają inną gęstość prądu i warunki chłodzenia przy tym samym składzie wypełniacza.
| Klasyfikacja | Elementy podstawowe | Typowe stopy podstawowe | Wytrzymałość po spawaniu | Główne ograniczenie |
| ER4043 | Al-Si 5% | 6061, 6063, 3003 | Umiarkowane | Niższa wytrzymałość w złączach 5xxx |
| ER4943 | Al-Si 5% Mg | Strukturalny 6061 | Wyższa niż 4043 | Wyższy koszt jednostkowy |
| ER5356 | Al-Mg 5% | 5052, 5083, 6061 | Wysoka | Nie do użytku w podwyższonej temperaturze |
| ER5183 | Al-Mg 4,5% Mn | 5083, 5086 | Wysoka | Wymaga większej siły posuwu |
| ER5087 | Al-Mg 4,5% Zr | Wysoka-strength structures | Wysokaest in 5xxx | Premia za cyrkon |
W przypadku producentów OEM spawających profile 6061-T6, materiałem domyślnym pozostaje ER4043 ze względu na odporność na pękanie podczas krzepnięcia i gładki profil ściegu. Jeśli zespół spawany musi przenosić obciążenie bez obróbki cieplnej po spawaniu, bezpieczniejszą specyfikacją jest stop ER4943 lub stop serii 5xxx.
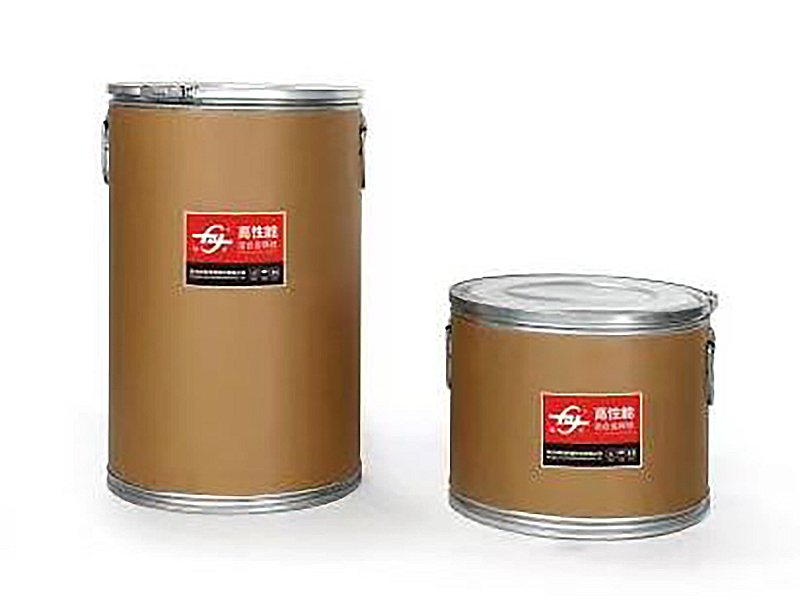 Drut spawalniczy z aluminium i krzemu ER4043 do profili 6061 Ten 5% wypełniacz silikonowy zapewnia dobrą płynność i odporność na pękanie, co odpowiada domyślnemu wyborowi do spawania 6061-T6 bez obróbki cieplnej po spawaniu. Szeroka kompatybilność z popularnymi stopami sprawia, że jest to praktyczna podstawa dla zespołów OEM. Zobacz produkt →
Tolerancja średnicy, odlew i spirala to specyfikacje fizyczne oddzielające drut klasy produkcyjnej od materiału laboratoryjnego.
Linia OEM obsługująca zrobotyzowane spawanie MIG z szybkością podawania drutu 12 metrów na minutę nie jest w stanie znieść wahań średnicy o 0,05 mm. Zmiana zmienia gęstość prądu, stabilność łuku i profil penetracji. AWS A5.10 ustawia tolerancję średnicy na plus minus 0,01 mm dla średnic drutu do 1,6 mm; niestandardowi dostawcy, którzy posiadają to pasmo, zapewniają spójne zachowanie łuku podczas całej zmiany.
Raporty terenowe od producentów sprzętu i dostawców spoiwa przypisują około 60 procent zakłóceń w dostawie prądu MIG na liniach aluminiowych zmianom odlewu i spirali, a nie chemii drutu.
Przed zatwierdzeniem niestandardowego źródła drutu producenci OEM powinni poprosić o pomiar odlewu i spirali z tej samej szpuli produkcyjnej, która będzie zasilać linię próbną. Kontrola wzrokowa końcówki prądowej nie stanowi specyfikacji.
Stan powierzchni określa, czy drut dociera do łuku w sposób czysty i czy osad pozostaje wolny od porowatości.
Drut aluminiowy zawiera naturalną warstwę tlenku, która jest twardsza niż metal nieszlachetny i ma wyższą temperaturę topnienia. Jeśli na powierzchni pozostaną smary ciągnące, wilgoć lub resztki tlenków, jeziorko spawalnicze absorbuje wodór i tworzy się porowatość. Niestandardowy drut z kontrolowanej linii produkcyjnej jest ciągniony przy użyciu specjalnego środka smarnego, czyszczony i nawijany w kontrolowanych warunkach, aby zachować powtarzalność powierzchni.
Stałe podawanie, stabilny łuk, minimalne odpryski i porowatość poniżej 2 porów na 100 mm spoiny w badaniach radiograficznych.
Błędne podawanie, niestabilność łuku, skupiska porowatości, szybsze zużycie końcówki prądowej i nieplanowane przestoje linii.
Spawacze OEM, które przestawiły się z najtańszego drutu importowanego na produkt o niestandardowej specyfikacji z kontrolowaną jakością powierzchni, zgłaszają redukcję przeróbek aluminiowych linii MIG od 15 do 30 procent w oparciu o dane produkcyjne opublikowane przez chińskich producentów drutu stopowego. W przypadku linii morskich i motoryzacyjnych obsługujących ER5356 ta sama dyscyplina powierzchni bezpośrednio wpływa na odporność na korozję w słonej wodzie i trwałość zmęczeniową zespołu spawanego.
 Aluminiowy drut spawalniczy ER5356 do linii morskich i samochodowych Dzięki zawartości 5% magnezu drut ten zapewnia wysoką wytrzymałość i odporność na korozję, pasujący do stopów 5xxx, 6xxx i 7xxx. Kontrolowana jakość powierzchni pomaga zredukować liczbę poprawek i wspiera działanie w słonej wodzie w wymagających konstrukcjach spawanych. Zobacz produkt →
Jakość powierzchni nie jest widoczna na świadectwie analizy. Jest to weryfikowane na podstawie odczytów siły posuwu, rejestrów stabilności łuku i obliczeń porowatości pierwszej części produkcyjnej.
Certyfikaty i identyfikowalność partii to dowody, których potrzebuje producent OEM, aby sprawdzić, czy drut na szpuli pasuje do drutu podanego w zamówieniu.
Do każdej partii produkcyjnej niestandardowego drutu spawalniczego ze stopu aluminium należy dołączyć raport z testów walcowni zawierający skład chemiczny, właściwości mechaniczne i obowiązującą klasyfikację AWS. Zapytanie ofertowe powinno odwoływać się do pełnego zestawu specyfikacji drutu spawalniczego do aluminium zdefiniowanego w programie, a nie tylko do nazwy stopu na rysunku.
| Certyfikacja | Zakres | Typowy wyzwalacz OEM |
| DB | Niemieckie zezwolenie kolejowe | Produkcja nadwozi pojazdów szynowych |
| CE | Zgodność UE | Sprzęt eksportowany do Europy |
| ABS | Amerykańskie Biuro Żeglugi | Konstrukcje morskie i offshore |
| DNV | Det Norske Veritas | Przemysł stoczniowy i spawanie morskie |
| CCS | Chińskie Towarzystwo Klasyfikacyjne | Statki sklasyfikowane w Chinach |
Hangzhou Kunli Welding Materials Co., Ltd., producent z ponad 20-letnim doświadczeniem w produkcji drutu ze stopów aluminium, posiada atesty DB, CE, ABS, DNV i CCS oraz przeszedł audyty kwalifikacyjne dla łańcuchów dostaw CRRC i Maersk. Ten wynik oznacza, że niestandardowe programy okablowania zostały sprawdzone pod kątem rzeczywistych systemów jakości OEM, a nie tylko wewnętrznej dokumentacji kontroli jakości.
Dostawca drutu posiadający certyfikat OEM dostarcza więcej niż produkt: dostarcza dowody. Możliwość śledzenia partii, zatrzymane próbki i zapisy procesów gotowe do audytu stanowią część zakupionego artykułu.
Opakowanie to specyfikacja procesu, a nie kwestia logistyki, ponieważ niewłaściwy wzór szpuli lub nawijania powoduje zatrzymanie zautomatyzowanej linii.
Zrobotyzowane gniazdo OEM jest skonfigurowane pod kątem rozmiaru szpuli, mechanizmu wypłaty i systemu podawania drutu. Jeśli drut niestandardowy zostanie doprowadzony do niewłaściwego kołnierza lub z odlewem, który nie pasuje do konfiguracji prostownicy, lina zatrzymuje się. Specyfikacja opakowania na rysunku technicznym musi zawierać typ szpuli, wzór uzwojenia, liczbę warstw i limity splotów na szpulę.
Niezawodność objętościowa to druga połowa równania opakowania. Dostawca posiadający ponad 2500 tonon drutu ze stopów aluminium rocznie i ponad 200 ton miesięcznej produkcji może zawierać wielomiesięczne umowy ramowe bez zmuszania producentów OEM do zakupów na rynku kasowym. Bufor ten bezpośrednio zmniejsza ryzyko dostaw w przypadku programów działających w trybie ciągłym.
20
lat doświadczenia w produkcji drutu ze stopów aluminium
2500 t
roczna zdolność produkcyjna drutu stopowego
30
krajów otrzymujących przesyłki eksportowe
Ryzyko ekonomiczne i związane z czasem realizacji importowanego aluminiowego drutu spawalniczego spowodowało przesunięcie programów OEM w stronę kwalifikowanych krajowych dostawców niestandardowych.
Importowany drut premium wiąże się z dłuższym czasem realizacji, wyższymi kosztami logistyki i wolniejszą pętlą technicznego sprzężenia zwrotnego. Producent drutu ze stopów na zamówienie może dostosować specyfikację, przeprowadzić próbę produkcyjną i ustabilizować dostawę w ciągu kilku tygodni. Historia produktów firmy Hangzhou Kunli przebiega według tego schematu: jej druty zastąpiły importowane, wysokowydajne aluminiowe materiały spawalnicze w programach krajowych po przejściu tych samych bramek kwalifikacyjnych, co zagraniczni operatorzy. Baza produkcyjna firmy w dystrykcie Xiaoshan zatrudnia pracowników, w których ponad 90 procent operatorów linii posiada wykształcenie techniczne, a współpraca badawczo-rozwojowa z Pekińskim Ogólnym Instytutem Badawczym Metali Nieżelaznych i Central South University wspiera ciągłe udoskonalanie stopów.
Typowa wytrzymałość na rozciąganie po spawaniu według niestandardowej klasyfikacji drutu spawalniczego ze stopu aluminium
W przypadku programów OEM, które wymagają niestandardowego drutu spawalniczego ze stopu aluminium o stałych właściwościach mechanicznych w wielu partiach, współpraca z certyfikowanym dostawcą krajowym skraca pętlę kwalifikacyjną i sprawia, że własność inżynieryjna jest bliżej linii produkcyjnej. Zastosowania 5xxx o wysokiej wytrzymałości, w tym konstrukcje pojazdów szynowych i zespoły morskie, odnoszą największe korzyści z tego modelu, ponieważ kwalifikowane okno procesowe dostawcy staje się punktem wyjścia dla OEM.
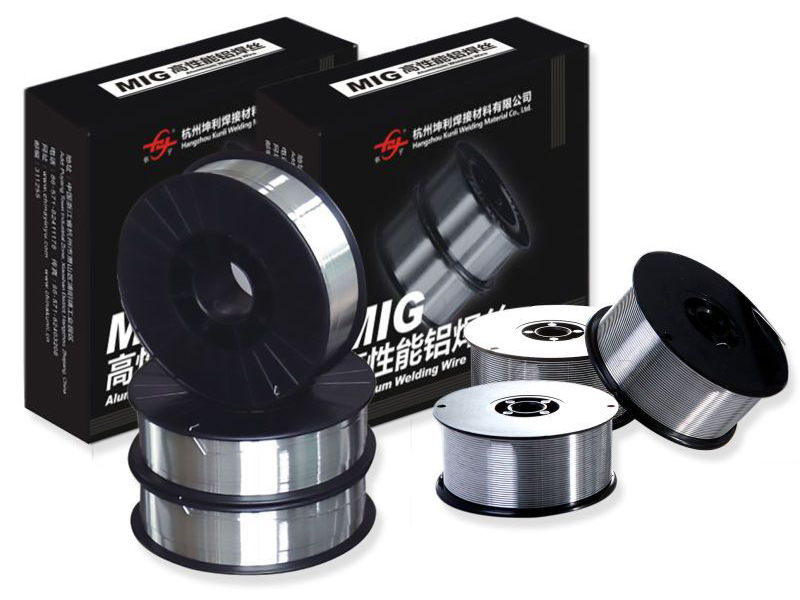 Aluminiowy drut spawalniczy ER5183 do zastosowań morskich i kolejowych o wysokiej wytrzymałości Ten 4,5% wypełniacz magnezowy zapewnia wyższą wytrzymałość po spawaniu niż ER5356, przy doskonałej odporności na korozję w wodzie morskiej i wytrzymałości kriogenicznej. Pasuje do stopów 5083 i innych 5xxx/6xxx/7xxx w zastosowaniach kolejowych, morskich i w zbiornikach ciśnieniowych. Zobacz produkt →
AWS A5.10 dopuszcza plus minus 0,01 mm dla drutów o średnicy do 1,6 mm. W zamówieniach OEM należy wyraźnie określić tolerancję i zażądać raportu pomiarowego dla każdej partii produkcyjnej, ponieważ dryft średnicy zmienia gęstość prądu i stabilność łuku na liniach zautomatyzowanych.
Odlew i spirala kontrolują zachowanie drutu pomiędzy szpulą a końcówką prądową. Nadmierna spirala powoduje orbitowanie drutu, powodując nieprawidłowe położenie łuku, wypalanie i przedwczesne zużycie końcówki. W przypadku ogniw robotycznych OEM należy zachować odlew w zakresie od 100 do 450 mm i spiralę poniżej 25 mm.
W przypadku programów morskich, kolejowych i eksportowych należy sprawdzić atesty ABS, DNV, CCS i DB oraz zgodność CE w przypadku wprowadzenia produktu końcowego na rynek UE. Dostawca powinien także dostarczyć raporty z testów walcowni na poziomie partii, zawierające dane dotyczące składu chemicznego i właściwości mechanicznych każdej wysłanej partii drutu.
Niestandardowi dostawcy o wydajności ponad 200 ton miesięcznie mogą obsługiwać szpule próbne o masie od 5 do 10 kg w celu kwalifikacji linii i produkcji kilkuset kilogramów stopu miesięcznie w ramach umów ramowych. Specyfikacja szpuli i opakowania jest często większym ograniczeniem niż skład chemiczny stopu.
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej

Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Chiny 311255
+86-0571-82403878
+86-0571-82403208
rich@chinayinyu.com
