Aktualności
Dom / Aktualności / Jak przetestować jakość aluminiowego drutu spawalniczego: praktyczny przewodnik dla producentów

Praca jest prosta do momentu dostarczenia drutu: 3-metrowy odcinek skrzynkowy 6061-T6, szpula ER5356 o średnicy 1,2 mm i uchwyt MIG, który przez cały ranek wytwarzał czyste ściegi. W połowie pierwszego szwu łuk zaczyna się pryskać, na powierzchni spoiny pojawia się porowatość, a podawanie drutu staje się nierówne. Maszyna się nie zmieniła. Operator się nie zmienił. Przewód ma. Większość usterek związanych ze spawaniem aluminium, których przyczyną jest sprzęt lub technika, można przypisać materiałowi eksploatacyjnemu, a naprawa jest znacznie tańsza niż przeróbka: przetestuj przewód przed jego załadowaniem .
Aluminiowy drut spawalniczy dobrze ukrywa swoje wady. Tlenki powierzchniowe, pozostałości smaru ciągnącego, drobne rysy wzdłużne, nieokrągły przekrój poprzeczny, kiepski odlew, a nawet zupełnie inny stop mogą wyglądać normalnie na szpuli. Uszkodzenie pojawia się później, wewnątrz spoiny, jako porowatość, słabe stopienie lub nieudany test zginania. Prawdą jest, że nic nie zastąpi wykwalifikowanej procedury spawalniczej i wykwalifikowanego operatora, ale drut wyznacza górną granicę możliwości obu stron. Większość tych problemów wychwytuje 15-minutowa kontrola przychodząca, podczas gdy szpulę nadal można łatwo zwrócić.
Inspekcja ta powinna być ujęta w ramach AWS A5.10/A5.10M, normy klasyfikacji aluminiowych metali wypełniających. Definiuje zakresy składu stopu, tolerancje średnicy, warunki pakowania i wymagania certyfikacyjne, które musi spełniać drut dostawcy. Jeśli przesyłki nie można powiązać z klasyfikacją na certyfikacie, każdą kolejną kontrolę należy traktować z dodatkową podejrzliwością.
Żaden z poniższych testów nie wymaga laboratorium. Potrzebujesz czystej, niestrzępiącej się szmatki, mikrometru i wystarczająco dużo wolnego miejsca na podłodze, aby rozwinąć około metr drutu. Przejrzyj je w odpowiedniej kolejności, a poznasz geometrię, powierzchnię i fizykę, które decydują o tym, czy drut może być prawidłowo podawany i spawany.
Test zginania i skręcania, czasami nazywany testem dymu, szybko ujawnia zanieczyszczenie powierzchni. Wytnij próbkę o długości 250 mm, zegnij ją pod kątem 90° w odległości około 50 mm od każdego końca, chwyć jeden koniec szczypcami i przekręć drugi koniec o pięć lub sześć pełnych obrotów. Drut z nadmierną ilością tlenków lub pozostałości po ciągnieniu łuszczy się, dymi lub wyrzuca drobne cząstki podczas skręcania; w ciężkich przypadkach pęka przed sześcioma turami. Po skręceniu sprawdź zakręty pod jasnym światłem. Podłużne rysy, zwane liniami matrycy, oznaczają zużycie matryc dostawcy lub słabe smarowanie. Czysty drut pozostaje gładki, cichy i wolny od cząstek. Następnie przeciągnij metr lub dwa przez czystą szmatkę: szary lub czarny osad na tkaninie jest większym dowodem zanieczyszczenia, podczas gdy lekki, jednolity połysk jest normalny.
Wyprowadź około metr drutu ze szpuli i pozwól mu naturalnie opaść na czystą podłogę. Nie ciągnij go prosto ani nie rozkładaj go na siłę. Drut układa się w pętle i opisują to dwie liczby. Odlew to średnica koła, które tworzy pętla; helisa określa, jak daleko środek pętli wznosi się nad podłogę. W przypadku drutu MIG o średnicy 1,2 mm wykonalnymi wartościami są odlew o długości około 300–600 mm i spirala o średnicy 25 mm lub mniejszej, ale odniesieniem powinien zawsze być zakres podany przez dostawcę w jego specyfikacji. Zbyt ciasny rzut powoduje nadmierne kręcenie się drutu na szpuli i walkę z żyłką; wysoka spirala powoduje ubijanie na końcówce, co powoduje niestabilny łuk i nieregularne osadzanie się. Oto dlaczego kontrola odlewu i spirali ma bezpośredni wpływ na jakość spoiny i stabilność podawania — i dlaczego warto sprawdzić przed zamontowaniem szpuli.
Dokonaj odczytów mikrometrycznych w trzech lub więcej pozycjach na świeżym odcinku drutu. W każdym położeniu odczytaj średnicę, obróć mikrometr o ćwierć obrotu i odczytaj ponownie. W przypadku drutu o średnicy 1,2 mm renomowane młyny utrzymują średnicę na odpowiednim poziomie ±0,01 mm , a owalność – różnica pomiędzy największym i najmniejszym odczytem w pojedynczym przekroju – powinna wynosić poniżej 0,01 mm. Zbyt mały drut traci kontakt z końcówką i powoduje błądzenie łuku; zbyt duży drut jest klasyczną przyczyną zacięć wykładziny i zakładania gniazd przez ptaki. Ponieważ dopasowanie końcówki prądowej przekształca przepływ prądu w stabilny łuk, Tolerancja średnicy ma większe znaczenie, niż sugeruje większość arkuszy specyfikacji zakupowych — sprawdzaj to na każdej działce.
Nie można rozpoznać stopu aluminium na podstawie wzroku. Szpula ER4043 i ER5356 wyglądają identycznie na półce, jednak różnica pomiędzy wypełniaczem 4xxx na bazie krzemu i wypełniaczem 5xxx na bazie magnezu zmienia płynność, odporność na pękanie, wytrzymałość po spawaniu, a nawet kolor anodowanej spoiny. Najważniejszym dokumentem podczas kontroli przychodzącej jest zatem świadectwo testu młyna (MTC), zwykle wydawane zgodnie z normą EN 10204 3.1, które podaje rzeczywisty skład partii.
Każda klasyfikacja ma określone granice. Certyfikat dla Drut spawalniczy aluminiowy ER5356 na przykład powinien wykazywać magnez w zakresie 4,5–5,5%, krzem poniżej 0,25% i żelazo poniżej 0,40%. Magnez zapewnia spoinom 5xxx wytrzymałość i odporność na korozję, więc certyfikat, który zbliża się do dolnej granicy, powinien budzić wątpliwości, zanim zrobi to drut.
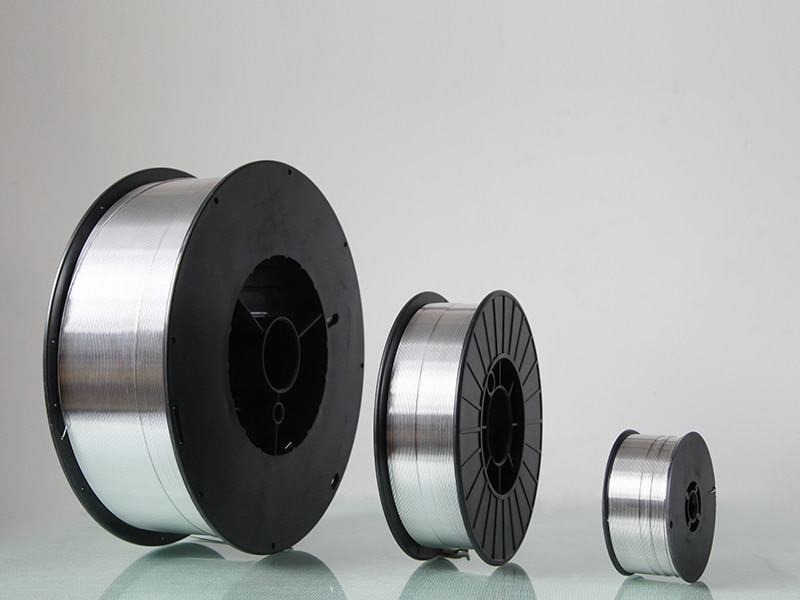 Aluminiowy drut spawalniczy ER5356 - Producent Kunliwelding Kunli to Twój ulubiony hurtownik aluminiowego drutu spawalniczego ER5356, oferujący idealną odporność na korozję i wytrzymałość. Nadaje się do zastosowań morskich,... Zobacz produkt →
Rodzina produktów na bazie krzemu wymaga innego odczytania. Certyfikat dla Drut spawalniczy krzemowo-aluminiowy ER4043 powinien zawierać krzem na poziomie 4,5–6,0%, co nadaje stopowi płynność i odporność na pękanie na gorąco. Jeśli spoina musi zostać anodowana, zakres krzemu ma znaczenie zarówno estetyczne, jak i mechaniczne.
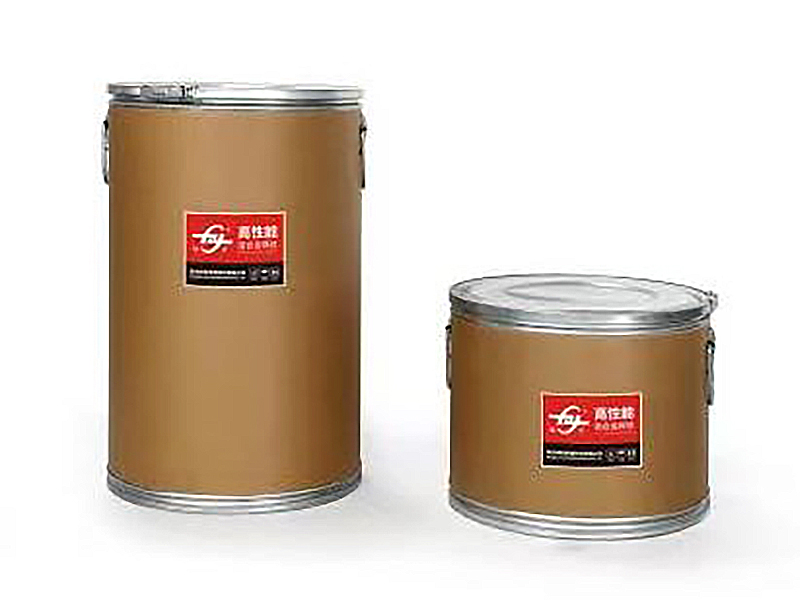 ER4043 Aluminiowy drut spawalniczy Producenci i dostawcy Jako chińscy producenci aluminiowego drutu spawalniczego ER4043 i dostawcy OEM / ODM, Hangzhou Kunlielding Materials Co., Ltd. zapewnia hurtową... Zobacz produkt →
Sprawdź, czy numer partii na certyfikacie odpowiada każdej etykiecie szpuli i zanotuj datę: drut aluminiowy przechowywany zbyt długo w wilgotnych warunkach pochłonie wystarczającą ilość wilgoci powierzchniowej, aby spowodować porowatość, nawet jeśli skład jest idealny. Jeśli połączenie ma kluczowe znaczenie, a dostawca nie jest sprawdzony, spędź kilka minut przy użyciu optycznego spektrometru emisyjnego (OES) w celu pozytywnej identyfikacji materiału. Jednakże w przypadku większości zakładów produkcyjnych wystarczy dokładnie sprawdzona kontrola MTC w połączeniu z powyższymi kontrolami w hali produkcyjnej.
Aby inspekcja była rutynowa, a nie reakcja, skorzystaj z listy kontrolnej, którą magazynier, inspektor kontroli jakości lub główny spawacz może wypełnić w ciągu około 15 minut przed przypisaniem szpuli do maszyny.
| Sprawdź | Metoda | Wytyczne dotyczące akceptacji | Częstotliwość |
|---|---|---|---|
| Szpula i opakowanie | Kontrola wzrokowa pod kątem wygiętych kołnierzy i rozdarcia bariery przeciwwilgociowej | Brak deformacji; brak odsłoniętych lub brudnych przewodów | Każda szpula |
| Zanieczyszczenie powierzchni | Próba zginania i skręcania; wytrzeć czystą szmatką | Brak łuszczenia się, dymu, linii matryc i pozostałości tkanin | Każda szpula |
| Cast | 1 m odprężenia; zmierzyć średnicę pętli | W zakresie podanym przez dostawcę, np. 300–600 mm dla 1,2 mm | Każda partia |
| Helix | 1 m odprężenia; zmierzyć wzrost pętli | 25 mm lub mniej w punkcie środkowym | Każda partia |
| Średnica i owalność | Mikrometr w 3 pozycjach, dwie osie na pozycję | ±0,01 mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | Każda partia |
| Identyfikowalność stopu | Porównaj MTC, etykiety szpul i listę pakowania | Skład certyfikatu w granicach AWS A5.10; numery partii się zgadzają | Każda partia |
| Kontrola posuwu i łuku | Przeprowadź pistolet na odległość 2–3 m przy ustawieniach produkcyjnych | Płynne podawanie, stabilny łuk, brak gniazd ptaków | Pierwsza szpula każdej nowej partii |
Zapisz wynik na szpuli lub w dzienniku odbioru. Jeśli jakakolwiek kontrola zakończy się niepowodzeniem, odizoluj szpulę, sfotografuj dowody i podaj dostawcy numer partii. Odpowiedź, jaką oferują, mówi o związku tyle samo, co certyfikat.
Błędy, które znajdziesz, zmierzają w różnych kierunkach. Zanieczyszczenie powierzchni i linie matrycy sugerują zużycie matryc ciągnących, złe czyszczenie lub słabe smarowanie w procesie dostawcy. Wysoka spirala i nierówny rzut powodują nieprawidłowe napięcie wsteczne podczas ponownego nawijania szpuli lub nieostrożnego obchodzenia się z nią w transporcie. Nieokrągły drut zwykle wynika z problemów z ciągnieniem lub prostowaniem. Certyfikat niezgodny z etykietą partii jest najpoważniejszym ze wszystkich ustaleń: oznacza lukę w systemie identyfikowalności dostawcy.
Zanim zdecydujesz się na nowe źródło, warto to zrozumieć co robi niezawodny dostawca, aby zapewnić kompatybilność przewodów z Twoim sprzętem, stopami i procedurami inspekcji. Dostawców, którzy prowadzą własne linie ciągarskie i przechowują przyrządy testowe na hali produkcyjnej, łatwiej jest kontrolować niż firmy handlowe, które ponownie etykietują wyłącznie importowane szpule. Powinni także potrafić jasno odpowiedzieć na trzy pytania:
W przypadku prac konstrukcyjnych i morskich ta sama należyta staranność dotyczy wypełniaczy o wyższej wytrzymałości. An Drut spawalniczy aluminiowy ER5183 , powszechnie określany dla płyty 5083, powinien zawierać mangan na poziomie 0,5–1,0% w całym zakresie magnezu; certyfikat powinien umożliwiać prześledzenie ciepła aż do stopu. Jeśli dokumentacja to potwierdza, testy na hali produkcyjnej po prostu potwierdzają to, co producent już wiedział.
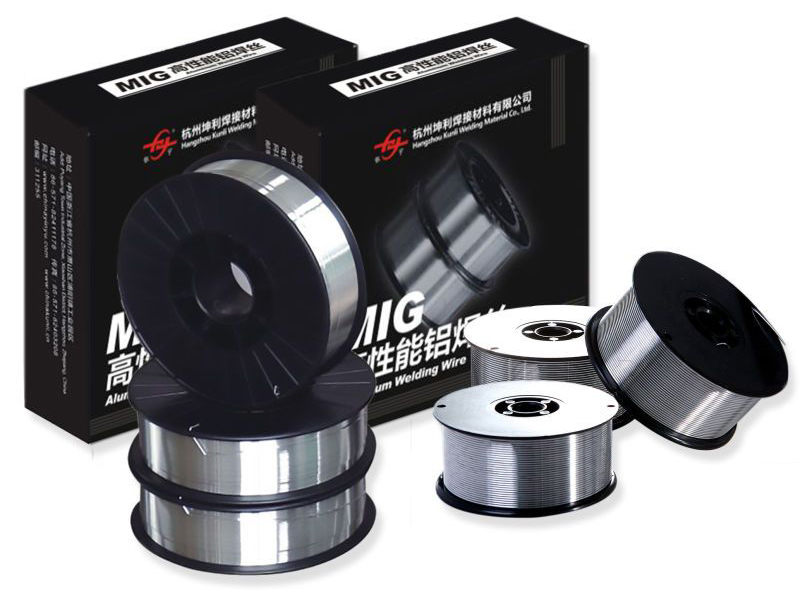 Aluminiowy drut spawalniczy ER5183 Producenci - dostawcy Kunli Aluminiowy drut spawalniczy ER5183 dostarczony przez producenta Kunli, odpowiedni do spawania samochodowego i przemysłowego o dużej wytrzymałości i kor... Zobacz produkt →
I ostatnia uwaga: testowanie to tylko połowa sukcesu. Po przejściu drutu przechowuj go w suchym miejscu o stabilnej temperaturze, wymieniaj barierę przeciw wilgoci po każdym użyciu i używaj najpierw zapieczętowanych opakowań. Jakość, którą sprawdziłeś na etapie dostarczania towaru do wewnątrz, powinna przetrwać do momentu, gdy drut faktycznie stanie się spoiną — a drut, który został przetestowany i zabezpieczony, to drut, który nie będzie kosztować Cię popołudniowej przeróbki.
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej

Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Chiny 311255
+86-0571-82403878
+86-0571-82403208
rich@chinayinyu.com
