
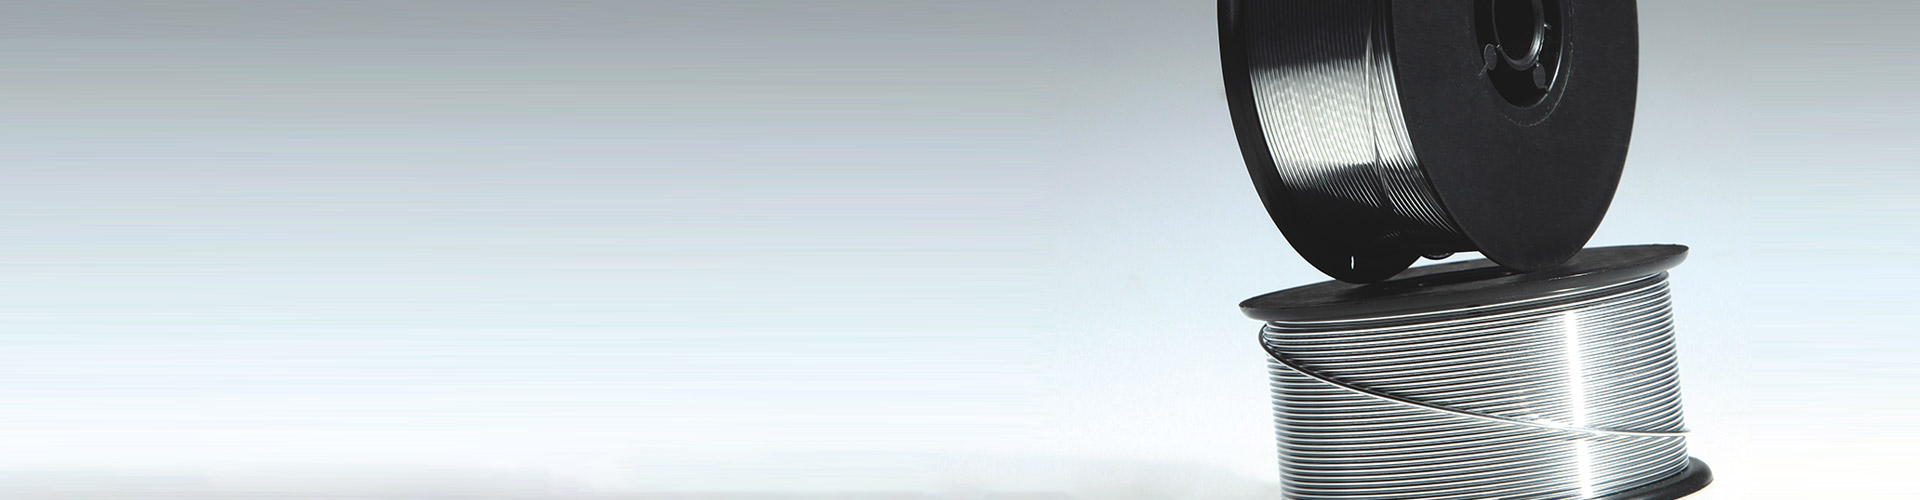


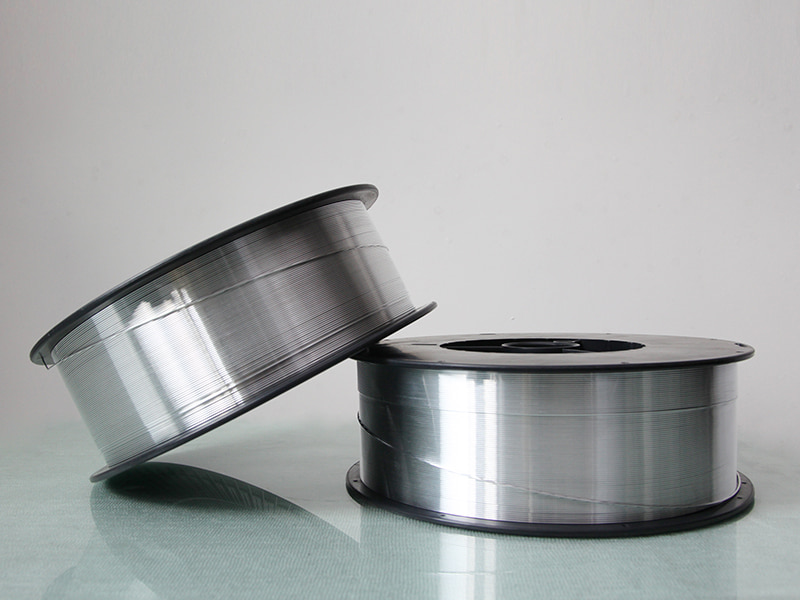

Aluminiowy drut spawalniczy
ER4047 Aluminiowy drut spawalniczy Mig
4047 to metal wypełniający zawierający 12% krzemowo-aluminiowego, który ma doskonałą odporność na korozję i niską temperaturę topnienia, zapewniając bardzo małą liczbę odkształceń w metalu rodzimym, zalecany do stopów spawalniczych takich jak 1060, 1350, 3003, 3004, 5052, 6060,6061,6063 itp. i odlewanie stopów Al, takich jak 710.0,711.0.
E-mail: rich@chinayinyu.com
Skontaktuj się z nami
Opis produktu
Al-Si12 Stop eutektyczny
Drut spawalniczy aluminiowy ER4047
Wysoka zawartość krzemu | Zastosowania do lutowania i łączenia
11-13%
Asortyment silikonowy
577-582°C
Roztop eutektyczny
0,35-0,45 S/cm
Przewodność
ER4047 to prawie eutektyczny wypełniacz aluminiowo-krzemowy zawierający od 11,0% do 13,0% krzemu. Skład ten zapewnia najniższą temperaturę topnienia wśród drutów spawalniczych ze stopów aluminium, dzięki czemu nadaje się do zastosowań związanych z lutowaniem twardym i spawaniem materiałów cienkowarstwowych. Wysokie stężenie krzemu wytwarza płynne jeziorko spawalnicze o zmniejszonym skurczu podczas krzepnięcia. Krzem minimalizuje również tworzenie się kruchych związków międzymetalicznych podczas łączenia aluminium ze stalą powlekaną lub metalami odmiennymi.
Gęstość (ciało stałe) 2,65 g/cm3
Oporność elektryczna 46 nΩ·m
Przewodność cieplna 155 W/m·K
Współczynnik rozszerzalności 21,5 µm/m·K
Podstawowe atrybuty wydajności
Płynność eutektyczna
Skład krzemu o zawartości 11–13% zapewnia wąski zakres zamarzania wynoszący zaledwie 5°C, umożliwiając łatwe spływanie jeziorka spawalniczego w wąskie szczeliny i złożoną geometrię połączeń. Ta cecha ułatwia lutowanie połączeń zakładkowych i naprawę elementów odlewanych z aluminium.
Łagodzenie pęknięć na gorąco
Wysoka zawartość krzemu zwiększa udział objętościowy fazy eutektycznej na granicach ziaren, kompensując naprężenia skurczu termicznego podczas krzepnięcia. Zmniejsza to podatność na pękanie podczas spawania stopów 5xxx o wysokiej zawartości magnezu lub przy różnych poziomach rozcieńczenia.
Kompatybilność lutowania
Niska temperatura likwidusu (582°C) umożliwia lutowanie zanurzeniowe i palnikowe zespołów aluminiowych bez topienia materiału bazowego. W prawidłowo skonfigurowanych połączeniach zakładkowych wytrzymałość złącza osiąga 120-150 MPa.
Kontrola porowatości
Krzem działa jako odtleniacz, zmniejszając rozpuszczalność wodoru w stopionym jeziorku spawalniczym. Powoduje to niższy poziom porowatości w porównaniu do wypełniaczy z czystego aluminium, szczególnie podczas spawania powierzchni anodowanych lub utlenionych.
KARTA DANYCH TECHNICZNYCH
Średnice drutu
0,8 mm · 1,0 mm · 1,2 mm · 1,6 mm · 2,4 mm
Precyzyjnie szlifowane, tolerancja ± 0,007 mm
Obróbka powierzchniowa
Ogolony, odtłuszczony, kontrolowany tlenkiem
Zawartość tlenu na powierzchni poniżej 80 ppm
Konfiguracja buforowania
D200 / D300 / K300 / Bębny zgarniające
Warstwa uzwojona o podziałce poprzecznej 0,85-1,1 mm
Standardy zgodności
AWS A5.10 (ER4047) · ISO 18273 (S Al 4047A)
Certyfikat CE dla urządzeń ciśnieniowych
⸬
Matryca zastosowań przemysłowych
HVAC i chłodnictwo
Lutowane aluminiowe wymienniki ciepła, wężownice skraplaczy, rdzenie parowników, zespoły przewodów cieczowych
Samochodowy transfer ciepła
Zbiorniki chłodnicy, rdzenie nagrzewnic, chłodnice powietrza doładowującego, chłodnice oleju, płyty chłodzące akumulatory
Inżynieria elektryczna
Złącza szyn zbiorczych, uzwojenia transformatorów, obudowy kondensatorów, przejścia aluminium-miedź
Naprawa dodatkowa
Renowacja ciśnieniowych odlewów aluminiowych, naprawa porowatości elementów odlewanych, narost zużytych powierzchni
Lekkie konstrukcje
Zespoły rurek cienkościennych, łączenie paneli o strukturze plastra miodu, wsporniki niekonstrukcyjne dla przemysłu lotniczego
Wytwarzanie energii
Naprawa obudów generatorów, elementy układu chłodzenia transformatorów, produkcja kanałów szynowych
Niepełne stopienie w połączeniach lutowanych
Zwiększyć temperaturę wstępnego podgrzewania metalu nieszlachetnego do 250-300°C. Sprawdź, czy metal wypełniający jest nałożony na całą długość złącza. Zachowaj luz złącza pomiędzy 0,05 mm a 0,15 mm dla przepływu kapilarnego.
Erozja lub topienie metali nieszlachetnych
Skróć czas przebywania palnika i kontroluj dopływ ciepła. W przypadku cienkich materiałów (poniżej 1,5 mm) należy stosować niższą prędkość podawania drutu i prędkość przesuwu powyżej 40 cm/min. Rozważ parametry pulsacyjnego GTAW z prądem szczytowym poniżej 140A.
Szary lub czarny osad na spoinie
Nadmierna segregacja lub utlenianie krzemu. Sprawdź czystość gazu osłonowego (argon minimum 99,996%). Zwiększ przepływ gazu do 18-22 l/min i sprawdź, czy w pobliżu strefy spawania nie występują przeciągi.
Wyboczenie drutu na rolkach napędowych
Przełącz na rolki z rowkiem U z dociskiem ustawionym na najniższe efektywne ustawienie. Użyj wydłużonej wykładziny teflonowej o średnicy wewnętrznej większej o 0,1 mm niż drut. Zmniejsz napięcie piasty szpuli drutu.
Protokół odbioru i przechowywania
- Po otrzymaniu sprawdź integralność opakowania. Jakiekolwiek uszkodzenie uszczelnienia próżniowego wymaga natychmiastowej kontroli przewodu lub odrzucenia.
- Przechowuj szpule w oryginalnym opakowaniu, w miejscach wolnych od pyłu unoszącego się w powietrzu, mgły olejowej lub oparów chemicznych.
- Utrzymuj temperaturę przechowywania pomiędzy 10°C a 35°C. Wilgotność względna nie powinna przekraczać 55%.
- Obróć zapasy metodą FIFO. Maksymalny okres trwałości w nieotwartym opakowaniu wynosi 36 miesięcy.
Kondycjonowanie przed użyciem
- Przed otwarciem zapieczętowanego opakowania należy pozostawić drut na 12 godzin, aby zaaklimatyzował się do temperatury otoczenia.
- W przypadku szpul przechowywanych w temperaturze poniżej 10°C, należy je przechowywać w temperaturze 20-25°C przez 24 godziny, aby wyeliminować ryzyko kondensacji.
- Po otwarciu drut należy zużyć w ciągu 72 godzin. Częściowo zużyte szpule można przechowywać w suchej szafce w temperaturze 30-40°C.
- Nie należy przenosić drutu pomiędzy szpulami, ponieważ wzór nawijania warstwy zostanie zakłócony.
Wartość bazowa parametrów spawania
- GMAW (1,2 mm): 18–22 V, 100–160 A, 100% argonu 18–22 l/min, odstęp 15–20 mm.
- GTAW (2,4 mm): 80-140A, balans AC 65-75%, 100% argonu 10-15 l/min.
- Lutowanie (palnik): Płomień neutralny, topnik typu FB3-S, temperatura metalu nieszlachetnego 580-610°C.
ER4047 Aluminiowy drut spawalniczy Mig
Pochodzi z Chin,
Marketing dla świata.
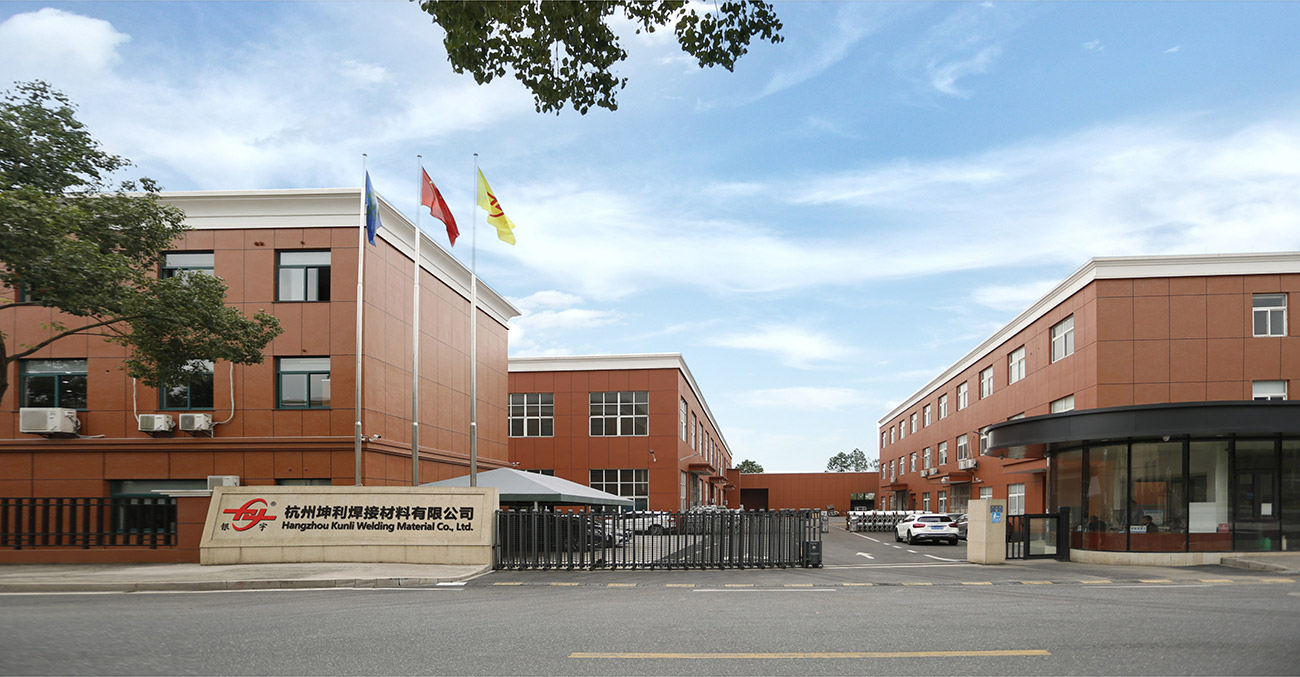
Hangzhou Kunli welding materials Co., Ltd. znajduje się w strefie przemysłowej miasta Puyang, dystryktu Xiaoshan, Hangzhou, prowincja Zhejiang. Jest to zaawansowana technologia i wysoka wydajność Chiny ER4047 Aluminiowy drut spawalniczy Mig producent I Hurt ER4047 Aluminiowy drut spawalniczy Mig dostawca. Firma ma ponad 20-letnie doświadczenie w produkcji drutów ze stopów aluminium, z międzynarodowym zaawansowanym sprzętem do spawania drutów ze stopów aluminium, kompletnym sprzętem do testowania, stabilnym procesem produkcji i ścisłym systemem kontroli jakości. Wysoka wydajność OEM/ODM ER4047 Aluminiowy drut spawalniczy Mig produkowany przez firmę pomyślnie przeszedł szereg międzynarodowych autorytatywnych certyfikacji, takich jak DB, CE, ABS, DNV, CCS itp. Mamy ponad 200 MT mocy produkcyjnych miesięcznie, a 50% zostało wyeksportowane do ponad 30 krajów, takich jak USA, Meksyk, Azja Południowo-Wschodnia, Japonia, Korea, Australia, Nowa Zelandia itp.
-

30+
STOSOWANE W SEKTORZE TECHNOLOGII PRZEMYSŁU CIĘŻKIEGO
-

35
LATA DOŚWIADCZEŃ BADAWCZYCH I ROZWOJOWYCH
-

200+
WSPÓŁPRACUJĄCE WIELKOSKALOWE INSTYTUCJE B+R
-

20+
GLOBALNE KRAJE I REGIONY HANDLOWE
Pochodzący z Chin,
Marketing dla świata.
Ponad 90% naszych operatorów terenowych posiada wykształcenie zawodowe i techniczne oraz wieloletnie doświadczenie w obróbce i montażu urządzeń. To właśnie dzięki temu zjednoczonemu, oddanemu, pionierskiemu, wykwalifikowanemu i doświadczonemu zespołowi technologia i produkty firmy mogą być stale aktualizowane i ulepszane.


SKONTAKTUJ SIĘ
Wyślij nam wiadomość
Produkty powiązane
-
 Zobacz więcej
Drut spawalniczy ze stopu aluminium 5154
-
 Zobacz więcej
Drut spawalniczy do aluminium i krzemu ER4043
-
 Zobacz więcej
ER4047 Aluminiowy drut spawalniczy Mig
-
 Zobacz więcej
Drut ze stopu Al-Mg ER5154
-
 Zobacz więcej
ER5087 Drut spawalniczy magnezowo-aluminiowy
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5183
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5356
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5554
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5556
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER1100
-
 Zobacz więcej
ER5754 Aluminiowy drut spawalniczy
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER2319
::: Ostatnie wiadomości :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Job...
Aug 26, 2026
Spawanie aluminium z daleka wygląda prosto. Materiał jest lekki, łatwy w kształtowaniu i pojawia się w konstrukcjach, k...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wi...
Aug 24, 2026
Z daleka spawanie aluminium wygląda prosto — podaj drut, zajarz łuk, przesuwając się wzdłuż końcowych. Wejdź jednak na ...
-
How Do Aluminum Welding Wire Types Differ Across Fabrica...
Aug 19, 2026
Spawacz stojący na stole i wpatrujący się w trzy szpule drutu aluminiowego, które wyglądają prawie identycznie, dokładn...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help...
Aug 17, 2026
Spawacz odchodzący od gotowego złącza aluminiowego i odkrywający pory rozproszone na stopce lub włoskowate pęknięcie bi...
-
Aluminum Welding Wire Quality Control Process Explained:...
Aug 26, 2026
Kontrola jakości aluminiowego drutu spawalniczego: gdzie właściwie zaczyna się większość problemów spawalniczych ...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Pr...
Aug 18, 2026
Dwie szpule drutu spawalniczego mogą mieć to samo oznaczenie stopu, tę samą średnicę na etykiecie i tę samą klasyfik...
Rozszerzenie informacji branżowych
Więcej informacji o ER4047 Aluminiowy drut spawalniczy Mig
ER4047 Aluminiowy drut spawalniczy MIG
jako Er4047 Aluminiowy drut spawalniczy Mig.html producent dopasowujemy konfigurację produktu do aplikacji, ograniczeń eksploatacyjnych, interfejsów i kryteriów akceptacji zdefiniowanych dla każdego projektu.
jako specialized Producent drutu spawalniczego aluminium Mig ER4047 , Hangzhou Kunli Welding Materials Co., Ltd. produkuje prawie eutektyczny metal wypełniający Al-Si12 zawierający 11–13% krzemu. Skład ten zapewnia najniższą temperaturę topnienia wśród aluminiowych drutów spawalniczych, co czyni go preferowanym wyborem do lutowania twardego, spawania cienkich elementów i zastosowań, w których krytyczna jest płynność i odporność na pękanie. Nasz drut jest produkowany w naszej fabryce w Chinach z ponad 20-letnim doświadczeniem, przy użyciu zaawansowanego sprzętu i ścisłej kontroli jakości, aby zapewnić stałą wydajność.
Przegląd produktu
ER4047 to stop eutektyczny o wąskim zakresie temperatur topnienia 577–582°C, zapewniający doskonałą płynność i zmniejszony skurcz podczas krzepnięcia. Przeznaczony jest do łączenia stopów aluminium typu 1060, 1350, 3003, 3004, 5052, 6060, 6061 i 6063 oraz stopów odlewniczych typu 710.0 i 711.0. Wysoka zawartość krzemu minimalizuje pękanie na gorąco i poprawia odporność na korozję, dzięki czemu idealnie nadaje się do wymienników ciepła HVAC, chłodnic samochodowych, szyn zbiorczych elektrycznych i napraw elementów odlewanych.
Kluczowe dane techniczne
| Parametr | Wartość |
|---|---|
| Zawartość krzemu | 11,0 – 13,0% |
| Zakres topnienia | 577 – 582°C |
| Gęstość | 2,65 g/cm3 |
| Przewodność elektryczna | 0,35 – 0,45 S/cm |
| Przewodność cieplna | 155 W/m·K |
| Współczynnik rozszerzalności | 21,5 µm/m·K |
Dostępne konfiguracje
Dostarczamy ER4047 w różnych średnicach i opakowaniach, dostosowanych do różnych procesów spawania i skali produkcji:
- Drut MIG: 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm – szpule 0,5, 2, 5, 6, 7, 9 kg
- Pręty TIG: 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm – opakowania 5 lub 10 kg
- Opakowanie bębna: 40 lub 80 kg do automatycznego podawania
- Cewki: 8–15 kg do użytku ręcznego lub półautomatycznego
Cały drut jest precyzyjnie szlifowany z tolerancją ± 0,007 mm, ogolony, odtłuszczony i poddany kontroli tlenków, aby utrzymać zawartość tlenu na powierzchni poniżej 80 ppm. Uzwojenie warstwowe o podziałce poprzecznej 0,85–1,1 mm zapewnia płynne podawanie i stabilny łuk.
Dopasowanie aplikacji
ER4047 został zaprojektowany do procesów, w których niezbędna jest niska temperatura topnienia i wysoka płynność:
- HVAC i chłodnictwo: Lutowane aluminiowe wymienniki ciepła, wężownice skraplaczy, rdzenie parowników
- Motoryzacja: Zbiorniki chłodnic, rdzenie nagrzewnic, chłodnice powietrza doładowującego, płyty chłodzące akumulatory
- Elektryczne: Złącza szyn zbiorczych, uzwojenia transformatorów, przejścia aluminium-miedź
- Naprawa dodatkowa: Renowacja odlewów ciśnieniowych, naprawa porowatości, odbudowa zużytych powierzchni
- Lekkie konstrukcje: Rury cienkościenne, panele o strukturze plastra miodu, niekonstrukcyjne wsporniki lotnicze
Parametry spawania
Optymalne wyniki zależą od procesu i projektu złącza. Nasz zespół techniczny może zalecić określone parametry, ale typowe wartości bazowe to:
| Proces | Parametrs |
|---|---|
| GMAW (1,2 mm) | 18–22 V, 100–160 A, 100% argonu 18–22 l/min, odstęp 15–20 mm |
| GTAW (2,4 mm) | 80–140 A, balans AC 65–75%, 100% Argon 10–15 L/min |
| Lutowanie palnikiem | Płomień neutralny, topnik FB3-S, metal nieszlachetny 580–610°C |
Zapewnienie jakości i zgodność
Nasz ER4047 jest produkowany w ramach systemów posiadających certyfikaty ISO9001, ISO14000 i ISO18001. Każda partia przechodzi analizę chemiczną, testy mechaniczne i weryfikację wydajności spawania przy użyciu zaawansowanego sprzętu, takiego jak spektrometry Shimadzu PDA i roboty spawalnicze OTC. Drut spełnia normy AWS A5.10 (ER4047) i ISO 18273 (S Al 4047A) oraz posiada certyfikat CE dla urządzeń ciśnieniowych. Posiadamy również certyfikaty DB, ABS, DNV i CCS, wspierające zastosowania morskie i konstrukcyjne.
Przechowywanie i obsługa
Aby zachować jakość drutu, szpule należy przechowywać w oryginalnym opakowaniu, w czystym, suchym miejscu (10–35°C, wilgotność względna <55%). Przed otwarciem zapieczętowane opakowania należy pozostawić na 12 godzin do zaaklimatyzowania. Po otwarciu zużyć w ciągu 72 godzin lub przechowywać w suchej szafce w temperaturze 30–40°C. Maksymalny okres trwałości w nieotwartym opakowaniu wynosi 36 miesięcy.
Informacje, których używamy do konfiguracji Twojego rozwiązania
Aby przygotować precyzyjną wycenę i propozycję techniczną potrzebujemy następujących szczegółów projektu:
- Stop i grubość materiału podstawowego
- Proces spawania (MIG, TIG, lutowanie twarde) i projektowanie złączy
- Wymagana średnica drutu i rodzaj opakowania
- Wielkość produkcji i harmonogram dostaw
- Wymagane są wszelkie określone standardy lub certyfikaty
Nasi inżynierowie wykorzystują te informacje, aby zalecić optymalną konfigurację drutu i zapewnić wskazówki dotyczące parametrów spawania.
Powiązane produkty
Zapoznaj się z naszą pełną ofertą aluminiowych drutów spawalniczych, m.in ER4043 Drut spawalniczy do krzemowo-aluminiowego do spawania ogólnego, Drut spawalniczy aluminiowy ER5356 do zastosowań o dużej wytrzymałości i ER5183 Aluminiowy drut spawalniczy do połączeń morskich. Więcej opcji znajdziesz w naszej kategorii Aluminiowy drut spawalniczy.
Często zadawane pytania
Jaka jest główna przewaga ER4047 nad ER4043?
ER4047 ma wyższą zawartość krzemu (12% w porównaniu z 5%), co zapewnia niższą temperaturę topnienia i doskonałą płynność. Dzięki temu idealnie nadaje się do lutowania twardego i spawania cienkich elementów, gdzie wymagane są małe szczeliny i minimalne odkształcenia.
Czy ER4047 można używać do spawania aluminium 6061?
Tak, ER4047 jest zalecany do stopów 6061 i innych stopów 6xxx. Zapewnia dobrą odporność na pękanie i korozję, chociaż w przypadku wyższych wymagań wytrzymałościowych może być preferowany ER5356.
Jakie opcje pakowania są dostępne dla zautomatyzowanych linii spawalniczych?
Oferujemy bębny o masie 40 lub 80 kg do podawania ciągłego, a także szpule z precyzyjnym nawojem warstwowym zapewniającym płynny zwój drutu. Opakowania niestandardowe mogą być dostosowane do konkretnych wymagań linii.
Jak zapewnić stałą jakość w poszczególnych partiach?
Nasz proces produkcyjny obejmuje ścisłą kontrolę materiałów przychodzących, monitorowanie w trakcie procesu i końcowe testy składu chemicznego, właściwości mechanicznych i wydajności spawania. Każda partia jest identyfikowalna i dokumentowana.
Czy zapewniacie wsparcie techniczne w zakresie optymalizacji parametrów spawania?
Tak, nasi inżynierowie spawalnicy mogą pomóc w doborze parametrów, rozwiązywaniu problemów, a nawet w razie potrzeby zapewnić wsparcie na miejscu. Ściśle współpracujemy z klientami, aby zapewnić pomyślną realizację.

SZYBKIE LINKI
PRODUKT
SKONTAKTUJ SIĘ Z NAMI
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Chiny 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
