
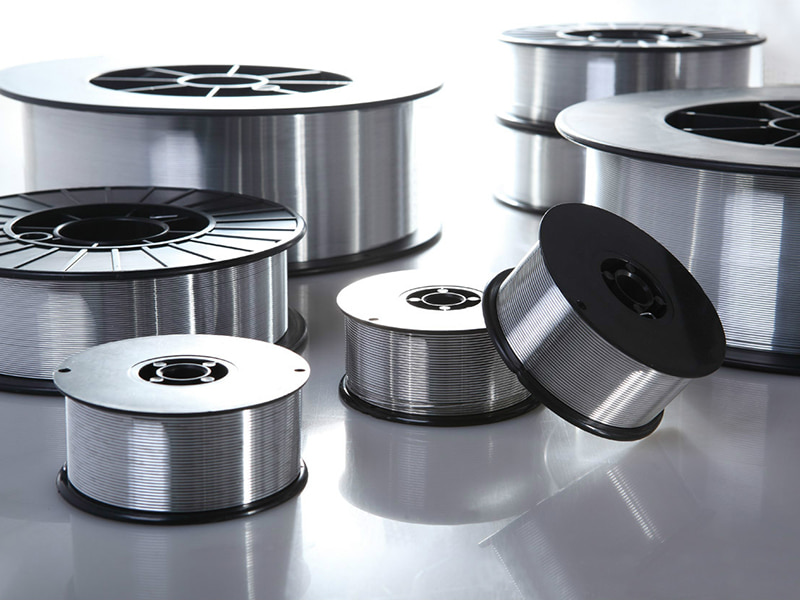
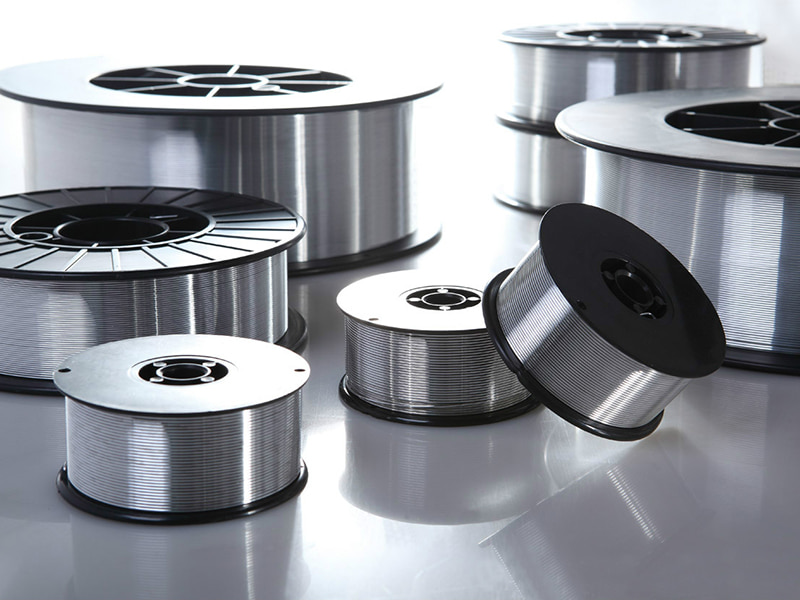

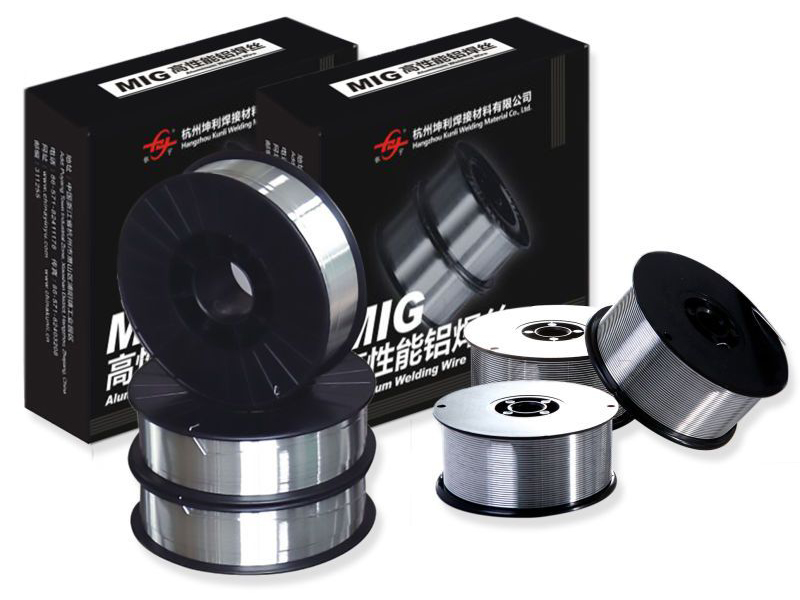
Aluminiowy drut spawalniczy
Drut spawalniczy do aluminium i krzemu ER4043
4043 to spoiwo na bazie 5% krzemowo-aluminiowego, które ma doskonałą płynność i właściwości penetracyjne, zalecane do spawania stopów aluminium z maksymalnie 2% pierwiastkiem stopowym oraz do stopów aluminium zawierających do 7% Si, takich jak 2014,3003,3004, 5052, 6060,6061,6063 i 6082. Stosowany głównie w chemikaliach, formach, meble, pudła do przechowywania, kontenery i inne gałęzie przemysłu.
E-mail: rich@chinayinyu.com
Skontaktuj się z nami
Opis produktu
Al-Si5
ER4043
Drut spawalniczy z aluminium i krzemu
Aluminiowy drut spawalniczy ER4043 zawiera od 4,5% do 6,0% krzemu jako główny pierwiastek stopowy. Skład ten obniża zakres topnienia do 573°C - 632°C, co zmniejsza podatność na pękanie na gorąco podczas spawania ulepszalnych cieplnie stopów aluminium, takich jak 6061, 6063 i 6005A. Zawartość krzemu poprawia płynność stopionego jeziorka spawalniczego, umożliwiając uzyskanie gładszego wyglądu ściegu i zmniejszonego wytwarzania dymu w porównaniu z drutami zawierającymi magnez.
4,5-6,0% Zawartość krzemu
573-632°C Zakres topnienia
124-172 MPa Rozciągliwość po spawaniu
Charakterystyka techniczna i zalety
1
Odporność na pękanie
Dodatek krzemu tworzy fazę eutektyczną, która wypełnia granice ziaren krzepnięcia, zmniejszając koncentrację naprężeń skurczowych. Dopuszczalny do spawania części anodowanych bez przebarwień po spawaniu.
2
Płynność i zwilżanie
Niskie napięcie powierzchniowe systemu Al-Si sprzyja przepływowi bocznemu, tworząc płaskie profile stopki. Nadaje się do połączeń pachwinowych i zakładkowych, gdzie wymagane jest równomierne działanie zwilżające.
3
Dopasowanie kolorów po anodowaniu
Osady na spoinach mają kolor jasnoszary i można je anodować w kolorze przezroczystym lub kolorowym z minimalnym kontrastem wizualnym w stosunku do materiałów podstawowych serii 6xxx.
4
Działanie czyszczące tlenkiem
Krzem modyfikuje zachowanie warstwy tlenkowej, umożliwiając łatwiejsze zajarzanie łuku i stabilną pracę w niższych zakresach natężenia prądu (80 A - 180 A dla średnicy 1,2 mm).
Specyfikacje produktu
Opcje średnicy
0,8 mm / 0,9 mm / 1,0 mm / 1,2 mm / 1,6 mm
Tolerancja: ±0,008 mm dla precyzyjnego podawania
Wykończenie powierzchni
Czyszczenie ultradźwiękowe ogolonym diamentem
Pozostała zawartość oleju poniżej 0,005 g na kg drutu
Formaty opakowań
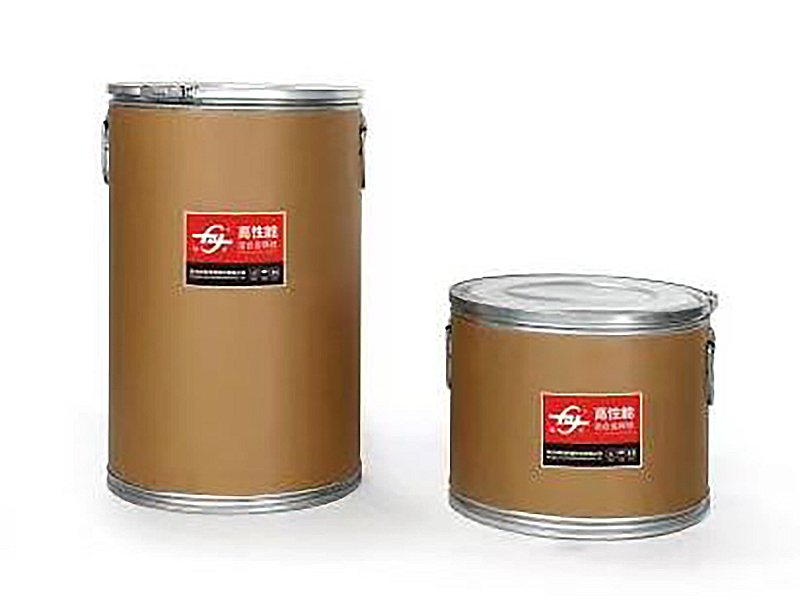
Szpula plastikowa D200 (2kg-5kg) / D300 (7kg) / Bęben K415 (50kg-200kg)
Warstwowe nawinięcie zapewnia równomierne rozwijanie
Zalecane parametry
Napięcie: 18-24V | Prąd: 90-190A (drut 1,2mm)
Ekranowanie: 100% Argon, 15-22 L/min
Podstawowe obszary zastosowań
Komponenty samochodowe
Spawanie zbiorników chłodnic, przewodów klimatyzacji, obudów skrzyń biegów, elementów wspomagania układu kierowniczego
Wykonanie konstrukcyjne
Mosty aluminiowe, rusztowania, balustrady architektoniczne, ramy ścian osłonowych
Przemysł elektryczny
Szyny zbiorcze, obudowy transformatorów, obudowy elektryczne, gdzie wymagana jest przewodność
Produkcja ogólna
Spawanie elementów odlewanych z aluminium, naprawa odlewów ciśnieniowych z aluminium, produkcja wymienników ciepła
Rozwiązywanie problemów
Względy operacyjne i rozwiązania
Nadmierne odpryski lub niestabilny łuk
Sprawdź wchłanianie wilgoci na powierzchni drutu. Wymień na świeżą szpulę lub piecz w temperaturze 120°C przez 2 godziny. Sprawdź, czy rozmiar końcówki prądowej odpowiada średnicy drutu i czy końcówka nie jest zużyta powyżej 0,1 mm.
Ciemne utlenianie powierzchni na ściegu spoiny
Niewystarczające pokrycie gazem osłonowym. Zwiększ natężenie przepływu argonu do 20-25 l/min. Zmniejsz odległość roboczą dyszy do 12-18 mm. Upewnić się, że dyfuzor gazu jest czysty i nie jest zatkany odpryskami.
Porowatość w złączu spawanym
Przed spawaniem usunąć warstwę anodowaną lub tlenek powierzchniowy za pomocą szczotki ze stali nierdzewnej. Oczyścić materiał bazowy acetonem, aby usunąć zanieczyszczenia węglowodorami. Zwiększ czas wstępnego wypływu do 0,5-1,0 sekundy.
Nierównomierne podawanie drutu
Wymień stalowe rolki napędowe na rolki poliuretanowe lub nylonowe. Zmniejsz naprężenie rolki napędowej do minimum, aby utrzymać stały posuw. Zamontuj wkładkę teflonową i upewnij się, że wkładka jest przycięta prostopadle na obu końcach.
Protokół przechowywania i postępowania
Kontrola środowiska
Przechowuj szpule drutu w oryginalnie zamkniętym opakowaniu w temperaturze od 10°C do 35°C. Wilgotność względna musi utrzymywać się poniżej 55%, aby zapobiec tworzeniu się uwodnionych tlenków na powierzchni drutu.
Zarządzanie okresem przydatności do spożycia
Nieotwarte opakowanie zachowuje stan drutu przez 24 miesiące od daty produkcji. Po otwarciu drut należy zużyć w ciągu 96 godzin lub przenieść do ogrzewanej szafki do przechowywania ustawionej na temperaturę 35-45°C.
Protokół postępowania
Podczas obsługi drutu należy używać czystych rękawiczek bawełnianych lub nitrylowych. Oleje odcisków palców powodują wchłanianie wodoru podczas spawania. Nie przechowuj szpul w pobliżu miejsc szlifowania lub obszarów obróbki stali węglowej.
Drut spawalniczy do aluminium i krzemu ER4043
Pochodzi z Chin,
Marketing dla świata.
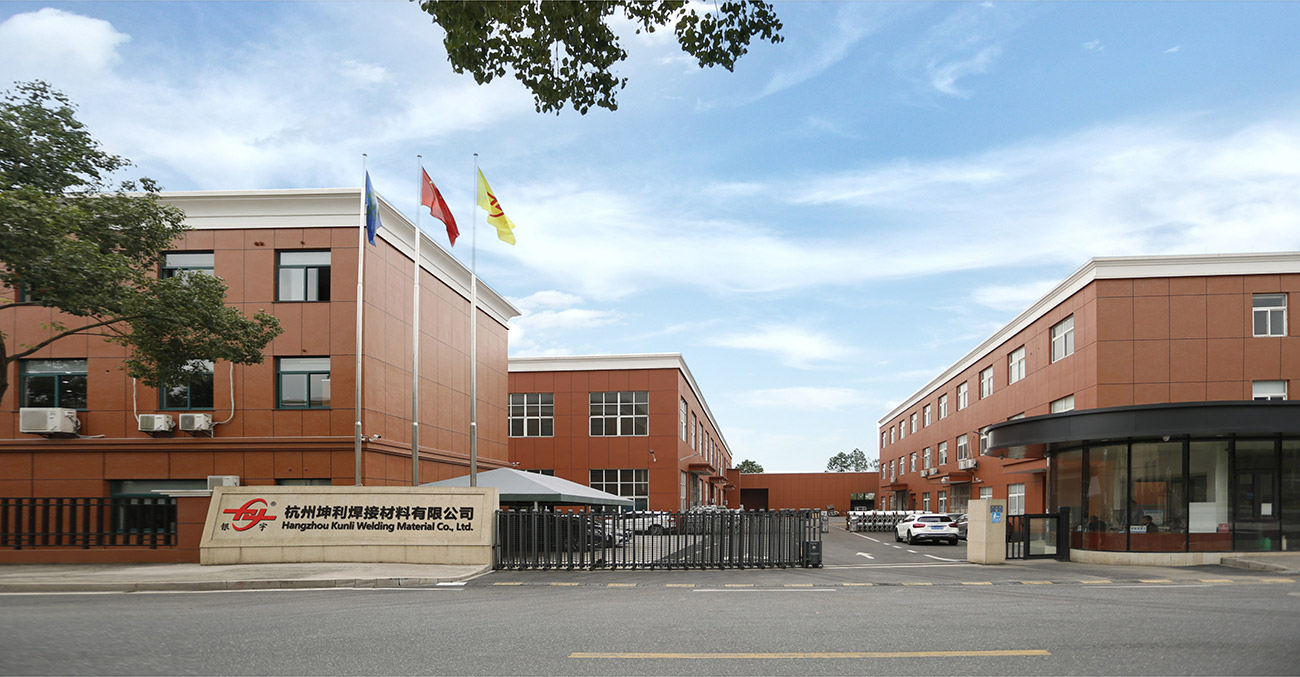
Hangzhou Kunli welding materials Co., Ltd. znajduje się w strefie przemysłowej miasta Puyang, dystryktu Xiaoshan, Hangzhou, prowincja Zhejiang. Jest to zaawansowana technologia i wysoka wydajność Chiny Drut spawalniczy do aluminium i krzemu ER4043 producent I Hurt Drut spawalniczy do aluminium ER4043 dostawca. Firma ma ponad 20-letnie doświadczenie w produkcji drutów ze stopów aluminium, z międzynarodowym zaawansowanym sprzętem do spawania drutów ze stopów aluminium, kompletnym sprzętem do testowania, stabilnym procesem produkcji i ścisłym systemem kontroli jakości. Wysoka wydajność OEM/ODM Drut spawalniczy do aluminium i krzemu ER4043 produkowany przez firmę pomyślnie przeszedł szereg międzynarodowych autorytatywnych certyfikacji, takich jak DB, CE, ABS, DNV, CCS itp. Mamy ponad 200 MT mocy produkcyjnych miesięcznie, a 50% zostało wyeksportowane do ponad 30 krajów, takich jak USA, Meksyk, Azja Południowo-Wschodnia, Japonia, Korea, Australia, Nowa Zelandia itp.
-

30+
STOSOWANE W SEKTORZE TECHNOLOGII PRZEMYSŁU CIĘŻKIEGO
-

35
LATA DOŚWIADCZEŃ BADAWCZYCH I ROZWOJOWYCH
-

200+
WSPÓŁPRACUJĄCE WIELKOSKALOWE INSTYTUCJE B+R
-

20+
GLOBALNE KRAJE I REGIONY HANDLOWE
Pochodzący z Chin,
Marketing dla świata.
Ponad 90% naszych operatorów terenowych posiada wykształcenie zawodowe i techniczne oraz wieloletnie doświadczenie w obróbce i montażu urządzeń. To właśnie dzięki temu zjednoczonemu, oddanemu, pionierskiemu, wykwalifikowanemu i doświadczonemu zespołowi technologia i produkty firmy mogą być stale aktualizowane i ulepszane.


SKONTAKTUJ SIĘ
Wyślij nam wiadomość
Produkty powiązane
-
 Zobacz więcej
Drut spawalniczy ze stopu aluminium 5154
-
 Zobacz więcej
Drut spawalniczy do aluminium i krzemu ER4043
-
 Zobacz więcej
ER4047 Aluminiowy drut spawalniczy Mig
-
 Zobacz więcej
Drut ze stopu Al-Mg ER5154
-
 Zobacz więcej
ER5087 Drut spawalniczy magnezowo-aluminiowy
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5183
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5356
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5554
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5556
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER1100
-
 Zobacz więcej
ER5754 Aluminiowy drut spawalniczy
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER2319
::: Ostatnie wiadomości :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Job...
Aug 26, 2026
Spawanie aluminium z daleka wygląda prosto. Materiał jest lekki, łatwy w kształtowaniu i pojawia się w konstrukcjach, k...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wi...
Aug 24, 2026
Z daleka spawanie aluminium wygląda prosto — podaj drut, zajarz łuk, przesuwając się wzdłuż końcowych. Wejdź jednak na ...
-
How Do Aluminum Welding Wire Types Differ Across Fabrica...
Aug 19, 2026
Spawacz stojący na stole i wpatrujący się w trzy szpule drutu aluminiowego, które wyglądają prawie identycznie, dokładn...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help...
Aug 17, 2026
Spawacz odchodzący od gotowego złącza aluminiowego i odkrywający pory rozproszone na stopce lub włoskowate pęknięcie bi...
-
Aluminum Welding Wire Quality Control Process Explained:...
Aug 26, 2026
Kontrola jakości aluminiowego drutu spawalniczego: gdzie właściwie zaczyna się większość problemów spawalniczych ...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Pr...
Aug 18, 2026
Dwie szpule drutu spawalniczego mogą mieć to samo oznaczenie stopu, tę samą średnicę na etykiecie i tę samą klasyfik...
Rozszerzenie informacji branżowych
Więcej informacji o Drut spawalniczy do aluminium i krzemu ER4043
ER4043 Drut spawalniczy z aluminium krzemowo-aluminiowego – precyzyjny wypełniacz Al-Si5 do serii 6xxx i produkcji ogólnej
jako Er4043 Producent drutu spawalniczego z krzemu i aluminium.html dopasowujemy konfigurację produktu do aplikacji, ograniczeń eksploatacyjnych, interfejsów i kryteriów akceptacji zdefiniowanych dla każdego projektu.
Hangzhou Kunli Welding Materials Co., Ltd. jest zaawansowanym technologicznie producentem i dostawcą drutu spawalniczego ze stopu aluminium, produkującym drut spawalniczy krzemowo-aluminiowy ER4043 o ściśle kontrolowanym składzie chemicznym i wykończeniu powierzchni. Jako chińska fabryka z ponad 20-letnim doświadczeniem w produkcji drutu aluminiowego dostarczamy ten metal wypełniający Al-Si5 producentom, dostawcom z branży motoryzacyjnej, warsztatom konstrukcyjnym i dystrybutorom w ponad 30 krajach.
Nasz ER4043 został zaprojektowany do zastosowań, w których liczy się odporność na pękanie, płynność i wygląd po spawaniu. Jest to preferowany wybór do spawania stopów do ulepszania cieplnego serii 6xxx, komponentów anodowanych i ogólnej produkcji aluminium, gdzie wymagany jest niższy zakres topnienia i zmniejszona podatność na pękanie na gorąco.
Asortyment produktów i opcje pakowania
Oferujemy ER4043 w postaci drutu MIG, pręta TIG i bębna, aby dopasować go do Twojej metody produkcji i poziomu automatyzacji. Każdy format jest produkowany przy zastosowaniu tej samej chemicznej i mechanicznej kontroli jakości, ale jest zoptymalizowany pod kątem różnych systemów podawania i szybkości osadzania.
| Sformatuj | Typowe średnice | Opakowanie | Najlepsze dopasowanie |
|---|---|---|---|
| MIG | 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm | Szpula D200 (2–5 kg), D300 (7 kg), Bęben K415 (50–200 kg) | Spawanie półautomatyczne i zrobotyzowane metodą MIG |
| TIG | 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm | Pręty proste o długości 1000 mm, opakowania 5 lub 10 kg | Ręczne spawanie TIG, precyzyjne połączenia |
| Bęben | 0,8, 0,9, 1,0, 1,2, 1,6 mm | Beczki 40 kg, 80 kg | Linie automatyczne o dużej wydajności, podawanie ciągłe |
Zastosowanie Dopasowanie i kompatybilność materiału podstawowego
ER4043 przeznaczony jest do stopów aluminium z zawartością do 2% pierwiastków stopowych oraz do stopów zawierających do 7% krzemu. Jest powszechnie stosowany w modelach 2014, 3003, 3004, 5052, 6060, 6061, 6063 i 6082. 5% zawartość krzemu obniża zakres topnienia do 573–632°C, co ogranicza pękanie na gorąco podczas spawania stopów do ulepszania cieplnego.
Typowe zastosowania obejmują komponenty samochodowe (zbiorniki chłodnic, przewody klimatyzacyjne, obudowy przekładni), produkcję konstrukcji (mosty, rusztowania, balustrady), przemysł elektryczny (szyny zbiorcze, obudowy transformatorów) i produkcję ogólną (naprawa odlewów aluminiowych, wymienniki ciepła). Napoina toleruje anodowanie przy minimalnym kontraście kolorów, dzięki czemu nadaje się do produktów architektonicznych i konsumenckich.
Krytyczne specyfikacje i kontrola jakości
Nasz ER4043 spełnia wymagania AWS A5.10 i ISO 18273 (S AL 4043, AlSi5). Skład chemiczny jest kontrolowany w wąskich granicach: krzem 4,5–6,0%, żelazo ≤0,8%, miedź ≤0,3%, mangan ≤0,05%, magnez ≤0,05%, cynk ≤0,1%, tytan ≤0,2% i inne pierwiastki według specyfikacji. Do weryfikacji każdego ciepła używamy optycznego spektrografu emisyjnego Shimadzu PDA-5500.
- Wykończenie powierzchni: Drut ogolony diamentem i oczyszczony ultradźwiękowo, pozostałości oleju poniżej 0,005 g/kg.
- Tolerancja średnicy: ±0,008 mm dla precyzyjnego podawania.
- Właściwości mechaniczne: Wytrzymałość na rozciąganie po spawaniu 124–172 MPa; typowa wydajność złącza dla 6061-T6: 185 MPa przy rozciąganiu, 120 MPa plastyczności.
- Przewodność: 42% IACS (stan O), gęstość 2,68 g/mm3.
Parametry spawania i integracja automatyzacji
Dla drutu o średnicy 1,2 mm zalecane parametry to 18–24 V, 90–190 A, przy 100% osłonie argonu przy przepływie 15–22 l/min. Drut przeznaczony jest do stabilnego zajarzania łuku przy niższych natężeniach prądu (80–180 A), co jest korzystne w przypadku cienkich przekrojów i zastosowań robotycznych.
Nasz drut jest nawinięty warstwowo, aby zapewnić równomierne rozwijanie, i możemy dostarczyć go na bębnach do zautomatyzowanych stanowisk spawalniczych. Jeśli integrujesz ER4043 z systemem robotycznym, możemy koordynować pakowanie i nawijanie w celu dopasowania do specyfikacji Twojego podajnika.
Instalacja, obsługa i przechowywanie
Aby zachować dobry stan drutu, szpule należy przechowywać w oryginalnie zamkniętym opakowaniu w temperaturze 10–35°C i wilgotności względnej poniżej 55%. Nieotwarte opakowanie zachowuje jakość przez 24 miesiące. Po otwarciu zużyć w ciągu 96 godzin lub przechowywać w ogrzewanej szafce w temperaturze 35–45°C. Zawsze obsługuj drut w czystych rękawiczkach, aby uniknąć zanieczyszczenia olejem.
W przypadku problemów z podawaniem użyj poliuretanowych lub nylonowych rolek napędowych, zmniejsz naprężenie do minimum i zainstaluj kwadratową wykładzinę teflonową. W przypadku porowatości oczyścić materiał bazowy szczotką ze stali nierdzewnej i acetonem i zwiększyć czas wstępnego wypływu do 0,5–1,0 sekundy.
Zapewnienie jakości i zgodność
Nasz system produkcyjny posiada certyfikaty ISO9001, ISO14000 i ISO18001. Drut ER4043 uzyskał certyfikaty DB, CE, ABS, DNV i CCS, potwierdzające jego przydatność do zastosowań morskich, kolejowych i zbiorników ciśnieniowych. Wykonujemy analizy chemiczne, badania mechaniczne i testy wydajności spawania, korzystając z własnego laboratorium i zrobotyzowanego systemu spawalniczego.
Informacje, których używamy do konfiguracji Twojego rozwiązania
Aby przygotować dokładną wycenę i konfigurację produktu, potrzebujemy następujących danych z Twojego projektu:
- Stop i grubość materiału podstawowego
- Proces spawania (MIG, TIG, zrobotyzowany)
- Wymagana średnica i format opakowania
- Roczna lub miesięczna wielkość zużycia
- Wszelkie szczególne wymagania dotyczące certyfikacji lub inspekcji
Często zadawane pytania
Jak ER4043 wypada w porównaniu z ER5356 do spawania 6061?
ER4043 oferuje wyższą odporność na pękanie i lepszą płynność, dzięki czemu łatwiej jest spawać 6061 z mniejszą liczbą wad. ER5356 zapewnia wyższą wytrzymałość i lepsze dopasowanie kolorów po anodowaniu, ale jest bardziej podatny na pękanie na gorąco. W przypadku części anodowanych ER4043 może mieć szary odcień, dlatego należy wziąć pod uwagę wymagania estetyczne.
Czy ER4043 można stosować do spawania odlewów aluminiowych?
Tak, ER4043 jest często używany do naprawy i wytwarzania elementów odlewanych z aluminium, ponieważ zawartość krzemu poprawia zwilżanie i zmniejsza pękanie podczas łączenia odlewów o różnym składzie.
Jaka jest maksymalna temperatura pracy spoin ER4043?
ER4043 nadaje się do zastosowań w temperaturach powyżej 65°C, w przeciwieństwie do ER5356, którego temperatura jest ograniczona do poniżej 65°C, aby uniknąć pękania korozyjnego naprężeniowego. To sprawia, że ER4043 jest lepszym wyborem do pracy w podwyższonych temperaturach.
Czy zapewniacie niestiardowe opakowania lub etykiety?
Tak, oferujemy usługi OEM/ODM. Możemy dostosować rozmiary szpul, oznakowanie i opakowanie zgodnie ze specyfikacjami lub próbkami.
Jak zapewnić stałą jakość w poszczególnych partiach?
Stosujemy ścisły system kontroli jakości obejmujący wewnętrzne testy składu chemicznego, właściwości mechanicznych i wydajności spawania. Każda partia jest identyfikowalna i posiadamy certyfikaty takie jak DB, CE, ABS, DNV i CCS.
Aby uzyskać więcej informacji na temat naszej oferty drutów do spawania aluminium, odwiedź naszą stronę Aluminiowy drut spawalniczy kategoria. Możesz także przeglądać powiązane produkty, takie jak Drut spawalniczy aluminiowy ER5356 and ER4047 Aluminiowy drut spawalniczy Mig .

SZYBKIE LINKI
PRODUKT
SKONTAKTUJ SIĘ Z NAMI
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Chiny 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
