
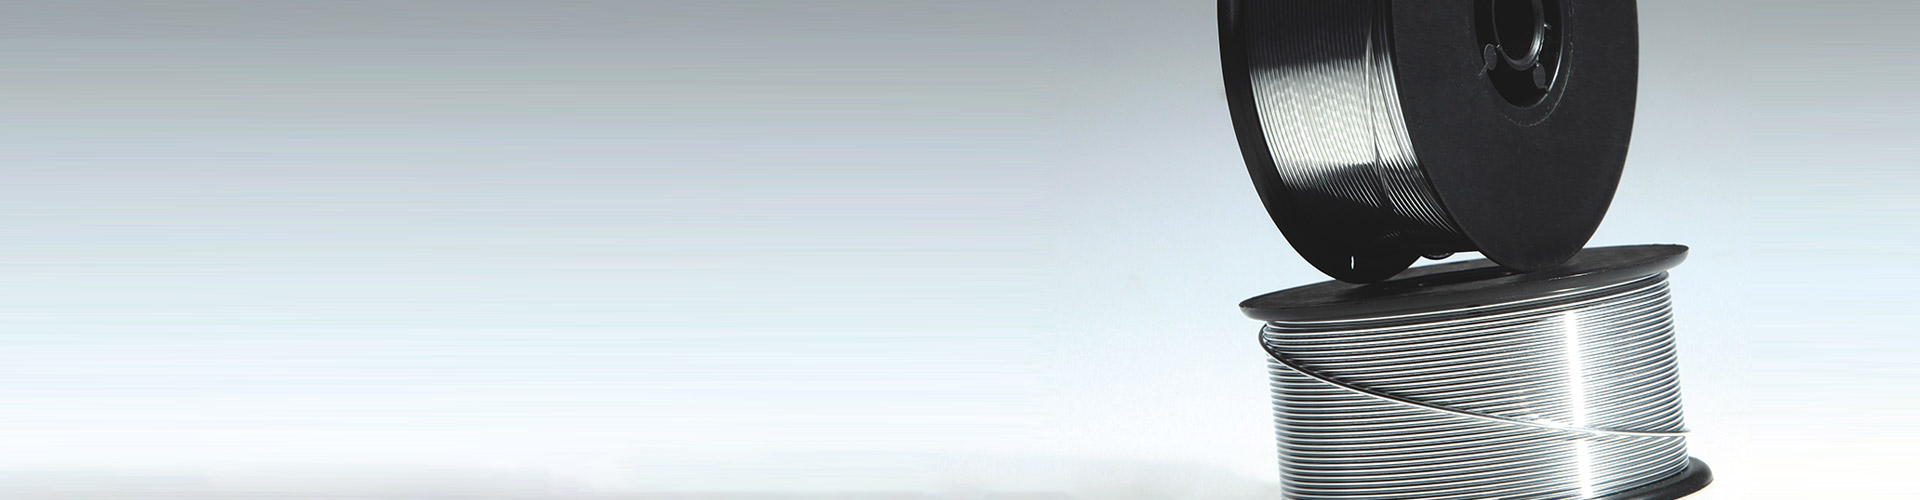


Aluminiowy drut spawalniczy
Drut spawalniczy aluminiowy ER5554
5554 to około 3% spoiwa magnezowo-aluminiowego, do spawania głównie metalu stopowego 5454, który ma średnio-wysoką wytrzymałość, dobrze pasuje do składu płyty Al 5454. Może utrzymać dobrą odporność na korozję w pewnej temperaturze.
Dotyczy to głównie kół samochodowych, zbiorników magazynowych, cystern itp.
E-mail: rich@chinayinyu.com
Skontaktuj się z nami
Opis produktu
ER5554
Aluminiowy drut spawalniczy
Al-Mg3,5Mn0,8 | Seria 5xxx
AWS-a5.10
ISO18273
DNV-GL
ABS
3,1-3,9%
Magnez
0,5-1,0%
Mangan
310 MPa
Wytrzymałość na rozciąganie
18-22%
Wydłużenie
2,66 g/cm3
Gęstość
ER5554 to spoiwo stopowe magnezowo-manganowe zawierające 3,1-3,9% magnezu i 0,5-1,0% manganu. Skład ten zapewnia wyższą wytrzymałość niż ER5356 przy jednoczesnym zachowaniu doskonałej odkształcalności i odporności na korozję. Dodatek manganu poprawia strukturę ziaren i poprawia wytrzymałość metalu spoiny. Drut jest produkowany z ogolonym wykończeniem powierzchni, aby wyeliminować tlenki i pozostałości smarów. ER5554 został specjalnie opracowany do spawania stopów aluminium serii 5xxx, gdzie wymagane są wyższe właściwości mechaniczne, szczególnie do zastosowań konstrukcyjnych w przemyśle morskim, transportowym i zbiorników ciśnieniowych.
01
Zwiększona siła
Mangan addition provides solid solution strengthening, achieving as-welded tensile strength of 310-340 MPa without post-weld heat treatment.
02
Uszlachetnianie ziarna
Kontrolowana zawartość manganu sprzyja drobnej, równoosiowej strukturze ziaren w stopiwie, poprawiając odporność zmęczeniową i zmniejszając podatność na pękanie podczas krzepnięcia.
03
Wydajność korozji
Magnez-manganese combination provides passive oxide stability in seawater and industrial chemical environments, matching 5xxx series base alloys.
04
Jakość spoiny
Wygolone wykończenie powierzchni o zawartości wodoru poniżej 0,12 ml/100 g pozwala uzyskać spoiny o jakości radiograficznej i minimalnej porowatości.
Dane techniczne
Średnice drutu
0,8 mm / 1,0 mm / 1,2 mm / 1,6 mm / 2,4 mm
Opakowanie
D200 (2kg) · D300 (7kg) · K355 (50kg) · Bęben zgarniający (180kg)
Gaz osłonowy
100% Argon (99,996%) · Ar-He 75/25 do profili ciężkich
Stan powierzchni
Wykończenie golone · Odtłuszczone chemicznie · Głębokość utlenienia poniżej 30Å
Zakres topnienia
575°C - 635°C (1067°F - 1175°F)
Zawartość wodoru
Poniżej 0,12 ml/100g aluminium
Limity składu chemicznego
Magnez (Mg) 3,1 - 3,9%
Mangan (Mn) 0,5 - 1,0%
Chrom (Cr) 0,05 - 0,20%
Tytan (Ti) 0,05 - 0,15%
Żelazo (Fe) Maks. 0,40%
Aluminium (Al) Równowaga
Razem pozostałe elementy poniżej 0,15% · Zgodność z AWS A5.10 ER5554
Obszary zastosowań
Konstrukcje morskie → Kadłuby statków, platformy offshore, wyposażenie pokładowe
Zbiorniki ciśnieniowe → Zbiorniki spawane, pojemniki na chemikalia, magazyny kriogeniczne
Transport → Wagony kolejowe, przyczepy ciężarowe, nadwozia wywrotki, cysterny paliwowe
Produkcja ciężka → Wysięgniki dźwigów, mosty, aluminiowe elementy konstrukcyjne
Parametry spawania (drut o średnicy 1,2 mm)
Napięcie
20 - 24 V
Aktualny
120 - 180 A
Prędkość podawania drutu
4,0 - 7,0 m/min
Przepływ Argonu
16 - 22 l/min
Wysunięcie
12 - 18 mm
Temperatura międzyściegowa
Poniżej 120°C
Wymagania dotyczące przechowywania
Przechowywać szpule w oryginalnym, zamkniętym próżniowo opakowaniu w temperaturze 10-35°C i wilgotności względnej poniżej 55%. Otwarte szpule należy zużyć w ciągu 96 godzin. W celu dłuższego przechowywania umieścić w ogrzewanej szafce w temperaturze 35-45°C. Unikaj narażenia na mgłę olejową, pył szlifierski lub opary substancji chemicznych.
Przewodnik rozwiązywania problemów
Porowatość: Sprawdź czystość gazu (minimum 99,996%) i czystość metalu nieszlachetnego. Problemy z podawaniem drutu: Używaj rolek napędowych z rowkiem w kształcie litery U przy minimalnym naprężeniu. Wymieniaj wkładkę teflonową co 150 kg. Niestabilność łuku: Wymienić zużytą końcówkę prądową. Sprawdź połączenie zacisku roboczego. Utrzymuj temperaturę międzyściegową poniżej 120°C.
Środki ostrożności podczas postępowania
Podczas obsługi drutu należy używać czystych, bezpudrowych rękawic. Unikaj kontaktu z olejem, smarem lub mgłą płynu chłodzącego. Nie przechowywać w pobliżu obszarów obróbki stali węglowej. Po każdym użyciu nałóż osłonę ochronną na szpulę.
Drut spawalniczy aluminiowy ER5554
Pochodzi z Chin,
Marketing dla świata.
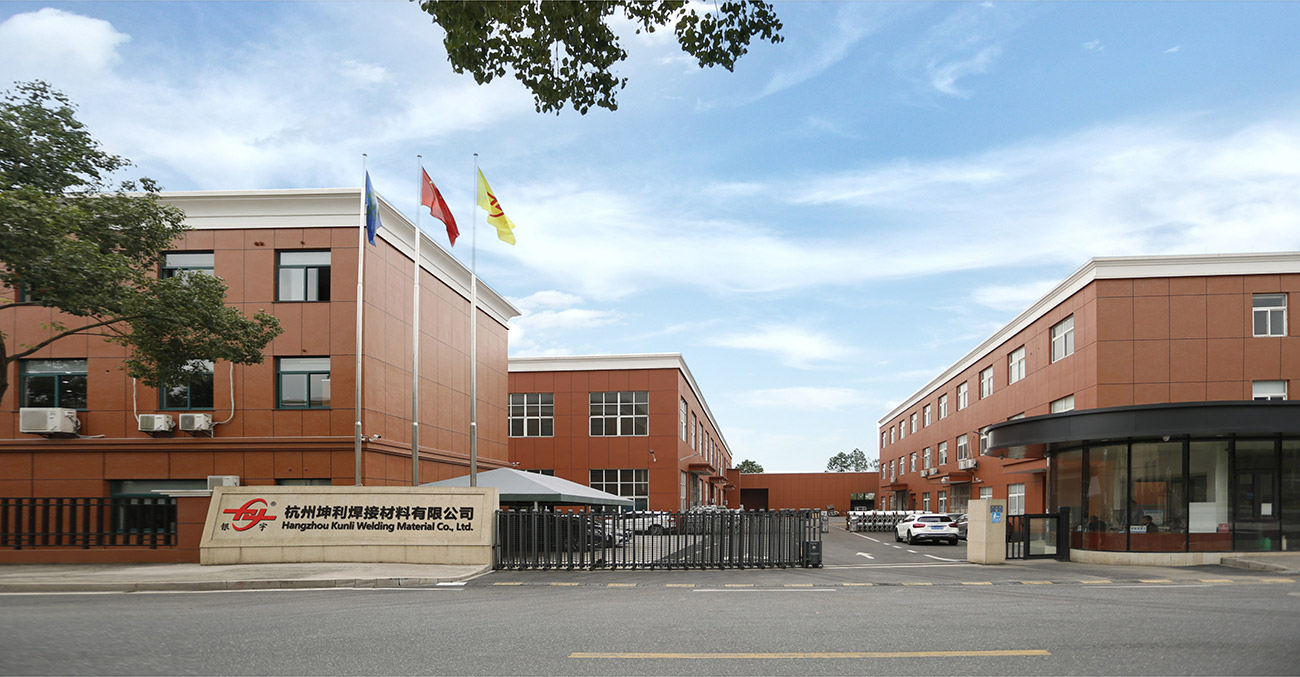
Hangzhou Kunli welding materials Co., Ltd. znajduje się w strefie przemysłowej miasta Puyang, dystryktu Xiaoshan, Hangzhou, prowincja Zhejiang. Jest to zaawansowana technologia i wysoka wydajność Chiny Drut spawalniczy aluminiowy ER5554 producent I Hurt Drut spawalniczy do aluminium ER5554 dostawca. Firma ma ponad 20-letnie doświadczenie w produkcji drutów ze stopów aluminium, z międzynarodowym zaawansowanym sprzętem do spawania drutów ze stopów aluminium, kompletnym sprzętem do testowania, stabilnym procesem produkcji i ścisłym systemem kontroli jakości. Wysoka wydajność OEM/ODM Drut spawalniczy aluminiowy ER5554 produkowany przez firmę pomyślnie przeszedł szereg międzynarodowych autorytatywnych certyfikacji, takich jak DB, CE, ABS, DNV, CCS itp. Mamy ponad 200 MT mocy produkcyjnych miesięcznie, a 50% zostało wyeksportowane do ponad 30 krajów, takich jak USA, Meksyk, Azja Południowo-Wschodnia, Japonia, Korea, Australia, Nowa Zelandia itp.
-

30+
STOSOWANE W SEKTORZE TECHNOLOGII PRZEMYSŁU CIĘŻKIEGO
-

35
LATA DOŚWIADCZEŃ BADAWCZYCH I ROZWOJOWYCH
-

200+
WSPÓŁPRACUJĄCE WIELKOSKALOWE INSTYTUCJE B+R
-

20+
GLOBALNE KRAJE I REGIONY HANDLOWE
Pochodzący z Chin,
Marketing dla świata.
Ponad 90% naszych operatorów terenowych posiada wykształcenie zawodowe i techniczne oraz wieloletnie doświadczenie w obróbce i montażu urządzeń. To właśnie dzięki temu zjednoczonemu, oddanemu, pionierskiemu, wykwalifikowanemu i doświadczonemu zespołowi technologia i produkty firmy mogą być stale aktualizowane i ulepszane.


SKONTAKTUJ SIĘ
Wyślij nam wiadomość
Produkty powiązane
-
 Zobacz więcej
Drut spawalniczy ze stopu aluminium 5154
-
 Zobacz więcej
Drut spawalniczy do aluminium i krzemu ER4043
-
 Zobacz więcej
ER4047 Aluminiowy drut spawalniczy Mig
-
 Zobacz więcej
Drut ze stopu Al-Mg ER5154
-
 Zobacz więcej
ER5087 Drut spawalniczy magnezowo-aluminiowy
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5183
-
 Zobacz więcej
Aluminiowy drut spawalniczy ER5356
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5554
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER5556
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER1100
-
 Zobacz więcej
ER5754 Aluminiowy drut spawalniczy
-
 Zobacz więcej
Drut spawalniczy aluminiowy ER2319
::: Ostatnie wiadomości :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Job...
Aug 26, 2026
Spawanie aluminium z daleka wygląda prosto. Materiał jest lekki, łatwy w kształtowaniu i pojawia się w konstrukcjach, k...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wi...
Aug 24, 2026
Z daleka spawanie aluminium wygląda prosto — podaj drut, zajarz łuk, przesuwając się wzdłuż końcowych. Wejdź jednak na ...
-
How Do Aluminum Welding Wire Types Differ Across Fabrica...
Aug 19, 2026
Spawacz stojący na stole i wpatrujący się w trzy szpule drutu aluminiowego, które wyglądają prawie identycznie, dokładn...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help...
Aug 17, 2026
Spawacz odchodzący od gotowego złącza aluminiowego i odkrywający pory rozproszone na stopce lub włoskowate pęknięcie bi...
-
Aluminum Welding Wire Quality Control Process Explained:...
Aug 26, 2026
Kontrola jakości aluminiowego drutu spawalniczego: gdzie właściwie zaczyna się większość problemów spawalniczych ...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Pr...
Aug 18, 2026
Dwie szpule drutu spawalniczego mogą mieć to samo oznaczenie stopu, tę samą średnicę na etykiecie i tę samą klasyfik...
Rozszerzenie informacji branżowych
Więcej informacji o Drut spawalniczy aluminiowy ER5554
Aluminiowy drut spawalniczy ER5554 – precyzyjny wypełniacz do stopów 5xxx
jako Er5554 Aluminiowy drut spawalniczy.html producent dopasowujemy konfigurację produktu do aplikacji, ograniczeń eksploatacyjnych, interfejsów i kryteriów akceptacji zdefiniowanych dla każdego projektu.
Hangzhou Kunli Welding Materials Co., Ltd. jest wyspecjalizowanym producentem wysokowydajnego drutu spawalniczego ze stopów aluminium. Nasz ER5554 to spoiwo magnezowo-manganowe przeznaczone do spawania stopów serii 5454 i podobnych 5xxx, zapewniające średnio-wysoką wytrzymałość, doskonałą odporność na korozję i stabilną pracę łuku. Jako bezpośrednia fabryka z ponad 20-letnim doświadczeniem produkcyjnym dostarczamy ten drut na całym świecie do takich branż, jak konstrukcje morskie, zbiorniki ciśnieniowe i sprzęt transportowy.
Nasz ER5554 jest produkowany z wygolonym wykończeniem powierzchni w celu usunięcia tlenków i smarów, zapewniając niską porowatość i spójne podawanie. Posiadamy certyfikaty, w tym DB, CE, ABS, DNV i CCS, a nasza miesięczna zdolność produkcyjna przekracza 200 ton, z czego 50% jest eksportowana do ponad 30 krajów. Niezależnie od tego, czy potrzebujesz standardowych szpul, czy opakowań niestandardowych, każde zamówienie konfigurujemy zgodnie z Twoimi wymaganiami produkcyjnymi.
Asortyment produktów i pozycjonowanie
ER5554 jest częścią naszej kompleksowej linii drutu do spawania aluminium, która obejmuje ER5356, ER5183, ER5087 i inne stopy 5xxx i 4xxx. Drut ten został specjalnie opracowany do zastosowań, w których wymagana jest większa wytrzymałość niż ER5356, bez utraty odkształcalności i odporności na korozję. Jest to preferowany wybór do spawania metalu nieszlachetnego 5454 w kołach samochodowych, zbiornikach magazynowych i cysternach.
Oferujemy ER5554 w formie MIG, TIG i cewek, o średnicach od 0,8 mm do 5,0 mm i opcjach pakowania od szpul 2 kg do beczek 180 kg. Nasza fabryka może również produkować na zamówienie niestandardowe średnice i opakowania, przy wsparciu naszego wewnętrznego zespołu badawczo-rozwojowego.
Zastosowania i dopasowanie procesu
ER5554 został zaprojektowany do zastosowań konstrukcyjnych i odpornych na korozję. Zawartość magnezu (3,1-3,9%) i dodatek manganu (0,5-1,0%) zapewniają wzmocnienie roztworów stałych i rozdrobnienie ziaren, dzięki czemu idealnie nadają się do:
- Konstrukcje morskie: Kadłuby statków, platformy wiertnicze, wyposażenie pokładowe – tam, gdzie odporność na korozję w wodzie morskiej ma kluczowe znaczenie.
- Zbiorniki ciśnieniowe: Zbiorniki spawane, pojemniki na chemikalia, magazyny kriogeniczne – wymagające niezawodnej integralności spoin.
- Transport: Wagony kolejowe, przyczepy ciężarowe, nadwozia wywrotki, cysterny paliwowe – wymagające wysokiego stosunku wytrzymałości do masy.
- Ciężka produkcja: Wysięgniki dźwigów, mosty, aluminiowe elementy konstrukcyjne – wymagające wytrzymałości zmęczeniowej.
Aby uzyskać najlepsze rezultaty, w przypadku grubszych skrawków użyj gazu osłonowego zawierającego 100% argonu (o czystości 99,996%) lub mieszanki Ar-He 75/25. Niska zawartość wodoru w drucie (poniżej 0,12 ml/100g) minimalizuje porowatość, a wygolona powierzchnia zapewnia płynne podawanie drutu w zautomatyzowanych systemach MIG.
Najważniejsze specyfikacje i zgodność
Nasz ER5554 spełnia standardy AWS A5.10, ISO 18273 i GB/T S AL 5554. Poniższa tabela podsumowuje kluczowe parametry techniczne:
| Własność | Wartość |
|---|---|
| Magnez (Mg) | 3,1 – 3,9% |
| Mangan (Mn) | 0,5 – 1,0% |
| Wytrzymałość na rozciąganie (po spawaniu) | 310 – 340 MPa |
| Wydłużenie | 18 – 22% |
| Zakres topnienia | 575°C – 635°C |
| Zawartość wodoru | < 0,12 ml/100g |
| Gęstość | 2,66 g/cm3 |
Wartości te są typowe dla kontrolowanych testów laboratoryjnych; Ostateczne właściwości zależą od metody spawania i stanu materiału podstawowego. W przypadku zastosowań krytycznych zalecamy kwalifikację procedur.
Konfiguracje i opakowanie
Dostarczamy ER5554 w różnych postaciach, aby dopasować je do procesu spawania i wielkości produkcji:
- Drut MIG: Średnice 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm; szpule 0,5, 2, 5, 6, 7, 9 kg.
- Pręty TIG: Średnice 1,6, 2,0, 2,4, 3,0, 3,2, 4,0, 5,0 mm; odcinki proste o długości 1000 mm, pakowane w wiązki po 5 lub 10 kg.
- Cewki: Średnice 2,4, 3,0, 3,2, 4,0 mm; Cewki 8-15 kg do ciągłego podawania.
- Bębny: Średnice 0,8, 0,9, 1,0, 1,2, 1,6 mm; Beczki 40 lub 80 kg do automatycznego spawania na dużą skalę.
Wszystkie opakowania są uszczelniane próżniowo, aby zapobiec wchłanianiu wilgoci i utlenianiu. W przypadku dłuższego przechowywania szpule należy przechowywać w ogrzewanej szafce w temperaturze 35–45°C i zużyć w ciągu 96 godzin po otwarciu.
Kontrola jakości i testowanie
W naszej fabryce obowiązuje rygorystyczny system zarządzania jakością posiadający certyfikaty ISO9001, ISO14000 i ISO18001. Posiadamy własne laboratorium badawcze wyposażone w zaawansowane instrumenty, w tym optyczny spektrograf emisyjny SHIMADZU PDA 5500, mikroskop metalograficzny LEICA DM2550 oraz system robota spawalniczego OTC. Każda partia jest testowana pod kątem składu chemicznego, właściwości mechanicznych i spawalności, aby zapewnić zgodność z normami AWS i ISO.
Posiadamy również aprobaty typu wydane przez towarzystwa klasyfikacyjne, takie jak ABS, DNV i CCS, które są niezbędne w zastosowaniach morskich i offshore. Na żądanie nasz zespół ds. jakości może dostarczyć certyfikaty badań materiałów i dokumentację identyfikowalności.
Parametry instalacji i spawania
Dla drutu o średnicy 1,2 mm typowe parametry MIG to:
| Parametr | Zasięg |
|---|---|
| Napięcie | 20 – 24 V |
| Aktualny | 120 – 180 A |
| Prędkość podawania drutu | 4,0 – 7,0 m/min |
| Przepływ Argonu | 16 – 22 l/min |
| Wysunięcie | 12 – 18 mm |
| Temperatura międzyściegowa | Poniżej 120°C |
Aby uniknąć deformacji drutu, należy używać rolek napędowych z rowkiem w kształcie litery U przy minimalnym naprężeniu. Aby zapewnić płynne podawanie drutu, należy wymieniać wkładki teflonowe co 150 kg podawanego drutu. W przypadku spawania impulsowego należy dostosować parametry, aby zmniejszyć dopływ ciepła i ryzyko porowatości.
Konserwacja i wsparcie
Aby zapewnić stałą jakość spoiny, należy przestrzegać następujących środków ostrożności:
- Aby uniknąć zanieczyszczenia, przy obsłudze drutu należy używać czystych rękawic bezpudrowych.
- Przechowuj drut z dala od mgły olejowej, pyłu szlifierskiego i oparów substancji chemicznych.
- Po każdym użyciu należy przykrywać szpule, aby zapobiec gromadzeniu się kurzu.
- Aby rozwiązać problem, najpierw sprawdź czystość gazu i czystość metalu nieszlachetnego; wymienić zużyte końcówki kontaktowe i zapewnić prawidłowe uziemienie.
Nasz zespół techniczny zapewnia zalecenia dotyczące parametrów spawania i może pomóc w opracowaniu procedur. W przypadku dużych projektów możemy zorganizować wsparcie na miejscu w celu optymalizacji procesu spawania.
Informacje, których używamy do konfiguracji Twojego rozwiązania
W celu przygotowania dokładnej wyceny i konfiguracji produktu prosimy o podanie następujących danych:
- Materiał bazowy: Rodzaj i grubość stopu (np. płyta 5454, 10 mm).
- Proces spawania: MIG, TIG lub zautomatyzowane; ręczny lub robotyczny.
- Wymagane średnice i opakowania: Rozmiary szpul, cewek lub bębnów.
- Wielkość produkcji: Szacunkowe miesięczne spożycie w kilogramach.
- Potrzeby certyfikacyjne: Atesty ABS, DNV, CCS lub inne klasy.
- Miejsce dostawy: Preferowany port lub incoterm.
Dzięki tym informacjom możemy zalecić optymalną formę drutu, opakowanie i logistykę, aby spełnić Twój harmonogram produkcji i standardy jakości.
Powiązane produkty
Zapoznaj się z naszymi innymi aluminiowymi drutami spawalniczymi, aby znaleźć odpowiedni do swojego zastosowania:
- Aluminiowy drut spawalniczy ER5356 – Wypełniacz ogólnego przeznaczenia 5xxx.
- Aluminiowy drut spawalniczy ER5183 – Większa wytrzymałość do zastosowań morskich i konstrukcyjnych.
- Aluminiowy drut spawalniczy ER5087 – Do zastosowań kriogenicznych i wymagających dużej wytrzymałości.
- Drut spawalniczy z aluminium krzemowego ER4043 – do serii 6xxx i naprawy odlewów.
Często zadawane pytania
Do jakich metali nieszlachetnych nadaje się ER5554?
ER5554 przeznaczony jest do spawania stopów aluminium 5454 i podobnych serii 5xxx z dodatkiem 3% magnezu. Zapewnia odpowiednią odporność na korozję i wytrzymałość, dzięki czemu idealnie nadaje się do zbiorników magazynowych, kół samochodowych i komponentów morskich.
Czy ER5554 można używać do spawania TIG?
Tak, dostarczamy ER5554 w postaci prętów prostych do spawania TIG. Wygolona powierzchnia zapewnia czyste zajarzenie łuku i minimalne zanieczyszczenie, co ma kluczowe znaczenie w zastosowaniach TIG wymagających wysokiej jakości spoin.
Jakie certyfikaty posiada Twój przewód ER5554?
Nasz ER5554 jest produkowany w ramach systemów jakości ISO9001 i posiada atesty typu ABS, DNV i CCS. Na życzenie możemy dostarczyć certyfikaty dla projektów morskich i offshore.
Jak przechowywać przewód ER5554?
Przechowywać w oryginalnych, zamkniętych próżniowo opakowaniach w temperaturze 10-35°C i wilgotności poniżej 55%. Po otwarciu zużyć w ciągu 96 godzin. W przypadku dłuższego przechowywania przechowywać w ogrzewanej szafce w temperaturze 35-45°C.
Jaka jest minimalna ilość zamówienia?
Realizujemy zarówno małe zamówienia próbne, jak i przesyłki o dużej objętości. W przypadku standardowych szpul MOQ wynosi zazwyczaj 100 kg, ale możemy omówić to w oparciu o Twoje potrzeby.

SZYBKIE LINKI
PRODUKT
SKONTAKTUJ SIĘ Z NAMI
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Chiny 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
