Aktualności
Dom / Aktualności / Aluminiowy drut spawalniczy do cienkiego aluminium: objaśnienie kluczowych czynników wyboru

Połóż na stole arkusz 6061-T6 o średnicy 1,6 mm z tym samym drutem ER5356 o średnicy 1,2 mm, który przebiegał czysto na płycie o grubości 8 mm, a awaria jest przewidywalna: przepalenie w pierwszej trzeciej ściegu, zniekształcenie unoszące arkusz i smugi porowatości za każdym wahaniem. Drut, który działa na grubej płycie, jest niewłaściwym materiałem na cienkich przekrojach, ponieważ wybór drutu, a nie ustawienia maszyny, decyduje o bilansie cieplnym. Są to czynniki wyboru, które mają znaczenie, gdy metal nieszlachetny ma grubość 3 mm lub cieńszą.
Cienki aluminium zawodzi, gdy doprowadzone ciepło przekracza ilość ciepła, jaką może odprowadzić przekrój poprzeczny, a dobór drutu określa, ile ciepła dostanie się do złącza.
Aluminium przewodzi ciepło z szybkością około 237 W/mK, czyli cztery do pięciu razy szybciej niż stal miękka, a jego temperatura topnienia wynosi zaledwie 660°C. Warstwa tlenku na powierzchni topi się w pobliżu 2072 °C. Ta szczelina pomiędzy stopieniem podstawy a przebiciem tlenku jest tak wąska, że dodatkowe ciepło wydzielane przez zbyt duży drut natychmiast objawia się przepaleniem lub zwiotczeniem.
Trzy czynniki związane z drutem stają się zmienną krytyczną poniżej 3 mm grubości:
Przepalenie następuje, gdy jeziorko spawalnicze wniknie na całą grubość przekroju i wypłynie roztopiony metal. W przypadku aluminium o grubości poniżej 3 mm przepalenie jest problemem związanym z wyborem drutu, zanim stanie się problemem z ustawieniami.
W przypadku cienkiego aluminium bezpieczniejsza jest rodzina 4xxx (aluminium-krzem), podczas gdy druty 5xxx (aluminium-magnez) są zarezerwowane dla połączeń, które wymagają wytrzymałości lub dopasowania antykorozyjnego.
ER4043 i ER4047 to dwa przewody 4xxx, na których polegają producenci cienkich materiałów. Ich zawartość krzemu odpowiednio 5% i 12% obniża zakres topnienia i podnosi płynność, dzięki czemu jeziorko spawalnicze szybko się moczy i zamarza – szybkie zamrożenie jest najlepszą obroną przed przepaleniem. W przypadku metali nieszlachetnych 6xxx, takich jak 6061, druty 4xxx są również bardziej odporne na pękanie na gorąco niż druty 5xxx.
ER5356 i ER5183, woły pociągowe 5xxx, zapewniają wyższą wytrzymałość po spawaniu i dobre dopasowanie kolorów po anodowaniu na metalach nieszlachetnych 5xxx. Kompromisem w przypadku cienkiego arkusza jest ostrzejszy łuk i wolniej zwilżający basen. Gdy złącze naprawdę potrzebuje wytrzymałości 5xxx, wykonalne jest 1,0 mm ER5356; 1,2 mm rzadko jest uzasadnione na kolbie 2 mm.
| Kryterium wyboru | ER4043 (Al-Si5) | ER5356 (Al-Mg5) |
| Najlepszy mecz metalu bazowego | 3xxx, 6xxx, 6061, odlew aluminiowy | 5xxx, 5052, 5083, 5086 |
| Odporność na pękanie na gorąco w 6xxx | Wysoka | Umiarkowany, wymaga starannej techniki |
| Wytrzymałość po spawaniu | Niższe, około 170-200 MPa | Wysokaer, about 240-280 MPa |
| Płynność na cienkim arkuszu | Doskonałe, szybkie zwilżanie | Niższy, ostrzejszy łuk |
| Anodowane dopasowanie kolorów | Ciemniejszy szary | Dobre dopasowanie na bazie 5xxx |
| Ryzyko przepalenia na 2 mm | Niższy | Wysokaer |
W przypadku większości cienkich profili 6xxx poniższa linia produktów ER4043 stanowi praktyczny punkt wyjścia do prób.
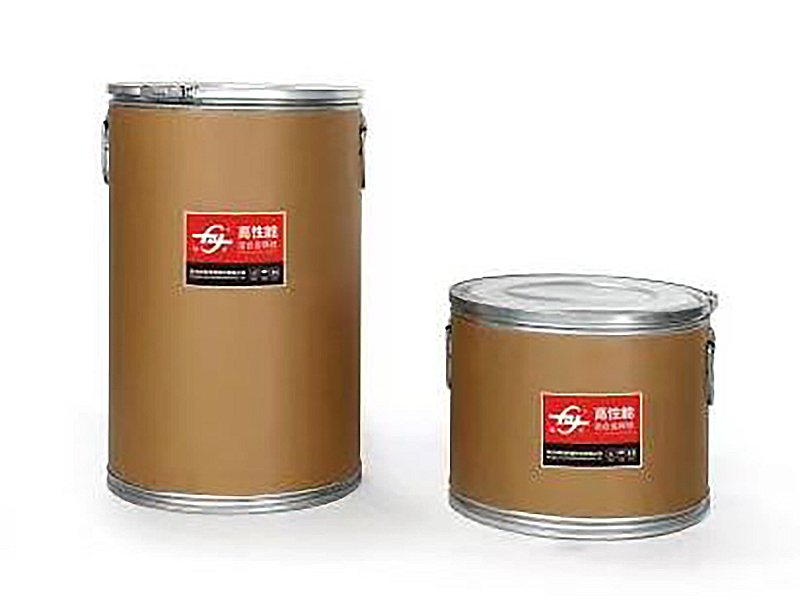 ER4043 Drut spawalniczy z aluminium krzemowego do cienkich profili 6xxx Ten 5% wypełniacz silikonowy zapewnia dobrą płynność i penetrację, co czyni go praktycznym punktem wyjścia do próbnych przebiegów na cienkich odcinkach aluminium 6xxx przed regulacją średnicy drutu. Zobacz produkt →
Średnica drutu jest najbardziej bezpośrednią dźwignią dopływu ciepła: w przypadku aluminium cieńszego niż 3 mm należy zmniejszyć wartość z 1,2 mm do 1,0 mm lub 0,8 mm przed dotknięciem napięcia lub prędkości przesuwu.
Użyj grubości złącza, aby ustawić średnicę początkową i traktuj zakres prądu jako konsekwencję, a nie sygnał wejściowy. Drut o średnicy 1,2 mm do prawidłowego stopienia potrzebuje około 120–160 A; drut o średnicy 0,8 mm topi się czysto przy 60-90 A. Na blasze o grubości 2 mm różnica ta stanowi linię pomiędzy ostrym koralikiem a rzędem otworów.
Karmienie to druga połowa problemu średnicy. Drut aluminiowy jest miękki, a drut o średnicy 0,8 mm ma mniej więcej jedną trzecią wytrzymałości kolumny wynoszącej 1,2 mm. Dlatego też istotne są tolerancje odlewu i spirali: odlew, naturalna średnica pętli z drutu, powinna mieścić się w przedziale od 300 do 600 mm, natomiast spirala, czyli pionowe uniesienie od płaskiej powierzchni, powinna wynosić poniżej 12 mm. Wartości spoza tego zakresu powodują powstawanie gniazd ptaków, nieregularne zajarzenia łuku i nierówne wydłużanie drutu.
W przypadku cienkich zastosowań 4xxx, gdzie basen musi zamarznąć tak szybko, jak to możliwe, ER4047 z 12% krzemu poprawia płynność jeszcze bardziej niż ER4043.
 ER4047 Aluminiowy drut spawalniczy MIG z 12% zawartością krzemu Dzięki zawartości 12% krzemu drut ten zapewnia wyższą płynność niż ER4043, co pomaga w szybszym zamarzaniu jeziorka spawalniczego w cienkich zastosowaniach 4xxx. Zapewnia również doskonałą odporność na korozję i niskie odkształcenia. Zobacz produkt →
Konsekwentne spawanie cienkich blach jest niemożliwe, jeśli skład stopu, stan powierzchni i tolerancje mechaniczne różnią się pomiędzy szpulami.
Porowatość aluminium pochodzi głównie z wodoru wprowadzanego przez tlenki powierzchniowe, smary ciągnące i wchłoniętą wilgoć. Drut, który wygląda na czysty, może nadal zawierać wystarczającą ilość pozostałości, aby wytworzyć porowatość w każdej spoinie. Niezawodni dostawcy kontrolują całą linię - odlewanie, homogenizowanie, ciągnienie, czyszczenie i nawijanie warstw - i potwierdzają każde ciepło danymi testowymi.
Certyfikaty sygnalizują również branże, które dostawca już obsługuje. Akceptowane znaki innych firm dla aluminiowego drutu spawalniczego obejmują DB, CE, ABS, DNV i CCS. Producent posiadający certyfikaty morskie i kolejowe przeszedł audyty, których większość zakładów produkujących drut ogólnego przeznaczenia nigdy nie podejmuje. Hangzhou Kunli Welding Materials Co., Ltd. jest jednym z takich producentów: pozycjonuje się jako producent zastępujący import wysokowydajnego aluminiowego drutu spawalniczego, posiadający ponad 20-letnie doświadczenie w produkcji drutu aluminiowego, roczną wydajność przekraczającą 2500 ton i mniej więcej połowę swojej produkcji eksportuje do ponad 30 krajów.
Poniższy pięcioetapowy przebieg pracy dotyczy każdej pracy z cienkim aluminium, niezależnie od tego, czy używasz metody MIG, TIG, czy pulsacyjnego GMAW.
Praca w tych pięciu punktach zajmuje około dziesięciu minut na zmianę materiału i eliminuje większość uszkodzeń cienkich blach, zanim dotrą one do komory spawalniczej. Aby uzyskać skróconą wersję tej samej logiki, przewodnik szybkiej decyzji dotyczący wyboru przewodu na tej stronie kompresuje wszystkie pięć czeków w jedną kartę referencyjną.
W przypadku większości cienkich elementów aluminiowych o grubości od 1,5 do 3 mm domyślnym punktem wyjścia jest ER4043 o grubości 1,0 mm. ER4047 to lepszy wybór, gdy potrzebujesz maksymalnej płynności i najszybszego możliwego zamrożenia, a ER5356 należy do metali nieszlachetnych 5xxx, gdzie wytrzymałość lub dopasowanie koloru mają większe znaczenie niż łatwość kontroli.
Tak, pod dwoma warunkami: metalem podstawowym powinien być stop 5xxx, a średnica powinna wynosić 1,0 mm lub mniej. Utrzymuj niskie natężenie prądu i wysoką prędkość jazdy, ponieważ w przeciwnym razie cieplejszy łuk 5xxx spowoduje przepalenie.
 Aluminiowy drut spawalniczy ER5356 do stopów 5xxx i cienkich blach Ten metal wypełniający zawierający 5% magnezu nadaje się do metali nieszlachetnych 5xxx o cienkich grubościach przy zastosowaniu średnic 1,0 mm lub mniejszych. Utrzymuj niskie natężenie prądu i wysoką prędkość jazdy, aby uniknąć przepalenia. Zobacz produkt →
Użyj 0,8 mm dla zakresu 1,5 mm i 1,0 mm dla skoku do 2 mm. Obydwa utrzymują prąd poniżej 110 A, co daje jeziorku spawalniczemu wystarczająco dużo czasu na zestalenie, zanim ciepło przeniknie do całej sekcji.
Pękanie cienkiej blachy 6xxx to prawie zawsze pękanie na gorąco spowodowane wypełniaczem bogatym w magnez lub zbyt małym jeziorkiem spawalniczym. Zmień na ER4043 lub ER4047, utrzymuj złącze w czystości i zwiększ prędkość jazdy, aby basen nie zalegał.
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej

Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Chiny 311255
+86-0571-82403878
+86-0571-82403208
rich@chinayinyu.com
