Aktualności
Dom / Aktualności / Wydłużenie drutu spawalniczego aluminium: kluczowe czynniki określające jakość spoiny

W ubiegłym roku zakład produkcyjny w Shandong przeszedł z importowanego przewodu ER5356 na tańszy przewód lokalny. Świadectwo chemiczne wykazało 4,8% magnezu, ale raport z testu partii wykazał wydłużenie na poziomie 11% zamiast oczekiwanych 22%. W ciągu dwóch tygodni liczba odrzuceń w teście zginania osiągnęła 30%, a spoiny MIG na płytach 5083 pękały wzdłuż linii wtopienia podczas zwalniania mocowania.
Drut spełnił swoje wymagania chemiczne i nadal nie udało się go wyprodukować. Brakującą specyfikacją było wydłużenie. W przypadku aluminiowego drutu spawalniczego wydłużenie jest właściwością mechaniczną, która łączy konstrukcję stopu, proces ciągnienia i wyżarzania oraz końcową integralność spoiny. Jest to również liczba, którą większość kupujących pomija.
Wydłużenie to procent wydłużenia plastycznego, jaki osiąga próbka drutu przy zerwaniu w standardowej próbie rozciągania i jest to najbardziej bezpośrednia miara plastyczności spoiwa dostępna w certyfikacie materiałowym.
W próbie rozciągania określonej w AWS A5.10 próbka drutu jest rozciągana aż do pęknięcia, a wydłużenie to wzrost długości pomiarowej podzielony przez długość pierwotną, wyrażony w procentach. Większe wydłużenie oznacza, że drut pochłania większe odkształcenia plastyczne przed zerwaniem. W stopiwie ta sama właściwość decyduje o tym, czy zestalony metal może rozciągać się pod naprężeniem skurczowym bez rozrywania.
Liczą się dwie wartości. Wydłużenie drutu opisuje surowiec; Wydłużenie spoiny opisuje zestalony metal spoiny i przewiduje rzeczywistą wydajność pracy. Pełny raport z testów stwierdza oba.
Spoina o odpowiednim wydłużeniu jest odporna na pękanie podczas krzepnięcia, przechodzi kierowane próby zginania i toleruje obciążenia użytkowe bez pękania kruchego, podczas gdy wypełniacz o niskim wydłużeniu zwielokrotnia ryzyko wystąpienia wszystkich trzech przypadków.
Kiedy spoina ochładza się, aluminium kurczy się o około 6% objętościowo, a krzepnący osad musi odkształcić się plastycznie, aby dostosować się do tego naprężenia. Chemia kontroluje odporność na pękanie na gorąco w zakresie temperatur kruchości, ale po zestaleniu wydłużenie przenosi obciążenie. Próby zginania są próbami wydłużenia w innej geometrii.
Producenci sprzętu morskiego i kriogenicznego wybierają wypełniacze ze stopu magnezu 5xxx ze względu na wytrzymałość i plastyczność.
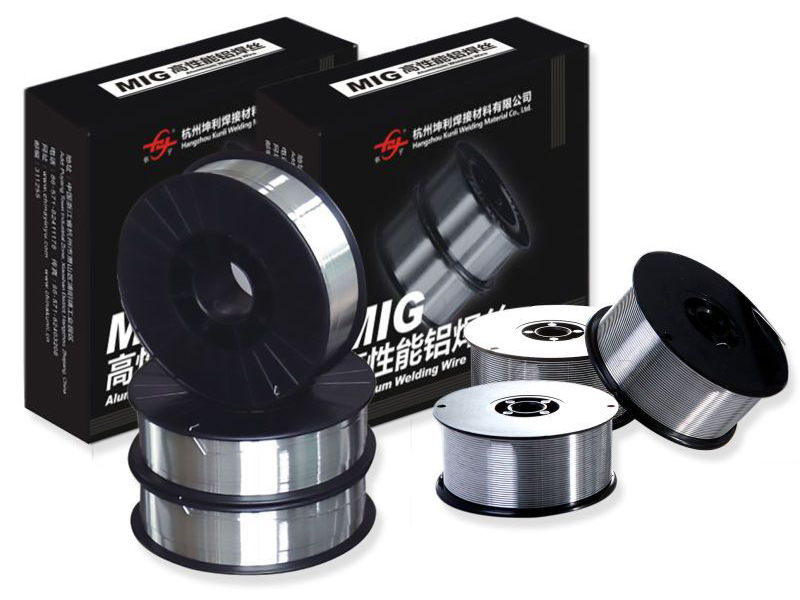 Aluminiowy drut spawalniczy ER5183 do zastosowań morskich i kriogenicznych Ten wypełniacz magnezowo-manganowy zapewnia wysoką wytrzymałość po spawaniu i odporność na korozję w wodzie morskiej, co czyni go niezawodnym wyborem w przypadku złączy serii 5xxx, gdzie wartości wydłużenia muszą być potwierdzone w certyfikacie. Zobacz produkt →
Skład chemiczny stopu, historia ciągnienia na zimno, wyżarzanie końcowe, średnica drutu i stan powierzchni łącznie wyznaczają wartość wydłużenia wydrukowaną na certyfikacie.
Jeśli Twoje zastosowanie zależy od wyższej ciągliwości stopów 5xxx, przed złożeniem zamówienia sprawdź udokumentowane wartości.
 Aluminiowy drut spawalniczy ER5356 o udokumentowanych wartościach wydłużenia Zalecany do stopów 5xxx i 6xxx, ten 5% drut magnezowy pasuje do koloru anodowanego metalu nieszlachetnego. Przed złożeniem zamówienia sprawdź podane wydłużenie w stosunku do AWS A5.10, aby potwierdzić, że spełnia ono Twoje wymagania dotyczące plastyczności. Zobacz produkt →
Poproś o raporty z testów mechanicznych dla konkretnej partii, potwierdź, że długość miernika i metoda testu są zgodne z AWS A5.10 i zweryfikuj numer podczas własnej kontroli przychodzącej.
| Stop | Wydłużenie drutu, wyżarzane | Wydłużenie osadu | Charakterystyczne |
| ER1100 | 30-40% | 18-30% | Maksymalna plastyczność, niska wytrzymałość |
| ER4043 | 12-18% | 6-12% | Zapałka na bazie krzemu, odporna na pękanie, anodowana |
| ER4943 | 15-20% | 9-14% | Wyższa wytrzymałość niż ER4043, dobre dopasowanie kolorów |
| ER5356 | 20-26% | 14-19% | Wysoka wytrzymałość, ciągliwość, dopasowanie kolorów |
| ER5183 | 20-25% | 15-20% | Wytrzymałość kriogeniczna klasy morskiej |
| ER5556 | 22-28% | 15-20% | Najwyższy magnez, maksymalna wytrzymałość |
W przypadku 6061 i innych stopów do obróbki cieplnej, ER4043 pozostaje domyślnym wypełniaczem i jest szeroko dostępny.
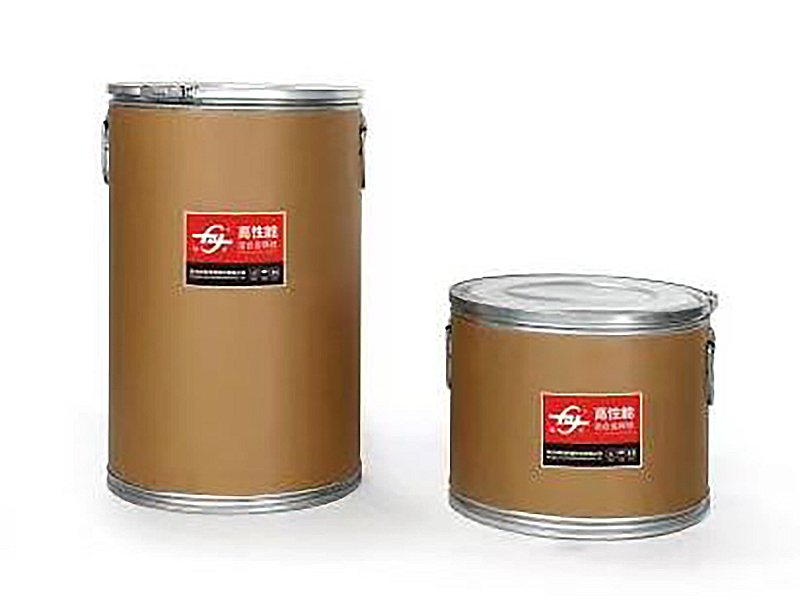 ER4043 Drut spawalniczy z krzemu i aluminium do stopów poddawanych obróbce cieplnej Szeroko dostępny wypełniacz silikonowy o zawartości 5% i doskonałej płynności, idealny do stopów 6061 i podobnych. Przed użyciem należy sprawdzić zapisy procesu producenta, aby potwierdzić, że wydłużenie jest spójne w poszczególnych seriach. Zobacz produkt →
Potwierdź, że producent dokumentuje proces kontroli jakości od stopu do gotowego drutu i może dostarczyć zapisy procesu na żądanie. Identyfikowalność jest jedynym praktycznym dowodem na to, że wydłużenie jest powtarzalne w poszczególnych partiach.
W przypadku programów strukturalnych należy szukać walidacji instytucjonalnej. Hangzhou Kunli Welding Materials Co., Ltd. posiada atesty DB, CE, ABS, DNV i CCS oraz kwalifikowane relacje w zakresie dostaw z CRRC i Maersk.
Wydłużenie wbudowane w drut zostaje zachowane tylko wtedy, gdy przechowywanie, system podawania i parametry spawania zapobiegają uszkodzeniom powierzchni, wchłanianiu wilgoci i niezamierzonym zmianom łuku.
W przypadku drutu wyżarzanego stopy 5xxx zazwyczaj dostarczają 20–28%, stopy 4xxx 12–18%, a ER1100 powyżej 30%. W przypadku depozytów w służbie strukturalnej wiarygodnym progiem jest minimum 14–18%.
Nr ER4043 ma mniejsze wydłużenie niż ER5183, ale lepszą odporność na pękanie w przypadku stopów poddawanych obróbce cieplnej, ponieważ krzem kontroluje zakres krzepnięcia. Zrównoważyć wydłużenie wytrzymałością, reakcją na korozję i pękaniem.
Magnez w drutach 5xxx wzmacnia się roztworem stałym bez kruchej siatki krzemowej, która ogranicza ciągliwość w drutach 4xxx. Wyżarzanie przywraca ciągliwość drutu ciągnionego; chemia ustala sufit.
AWS A5.10 klasyfikuje spoiwa aluminiowe i odwołuje się do procedur rozciągania; ISO 18273 definiuje oznaczenia stopów. Porównaj wartości tylko przy tej samej długości miernika i metodzie testowej.
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej
 Zobacz więcej

Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Chiny 311255
+86-0571-82403878
+86-0571-82403208
rich@chinayinyu.com
